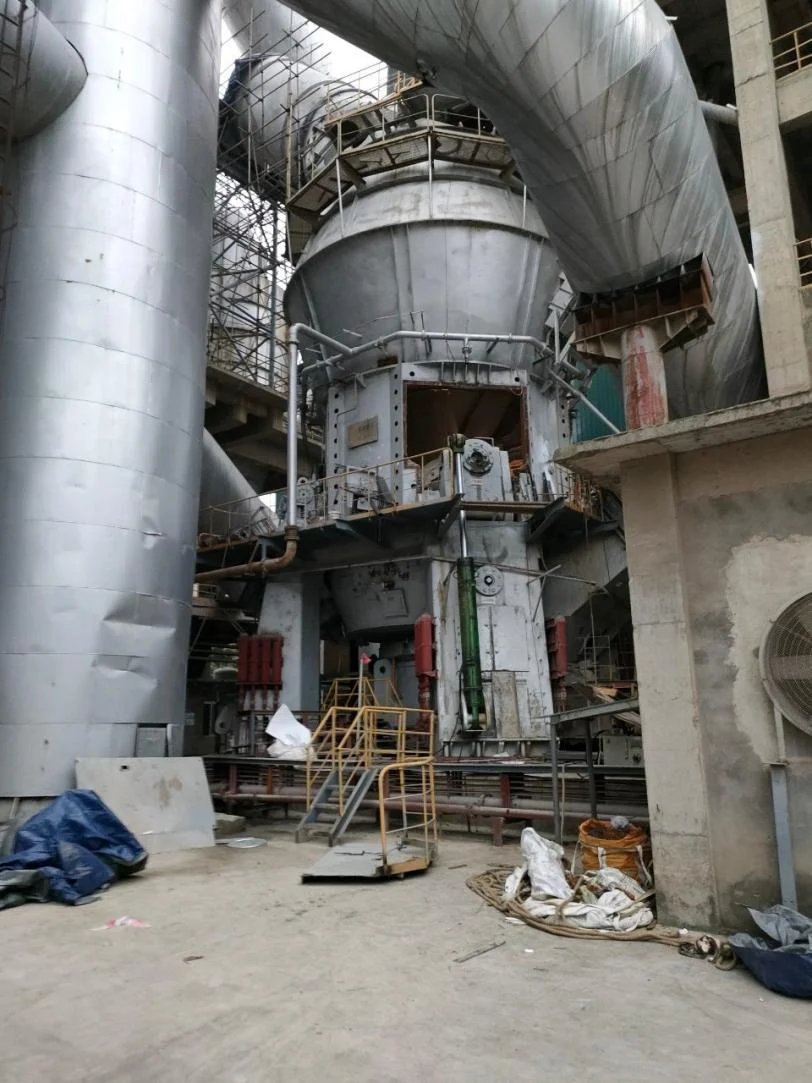
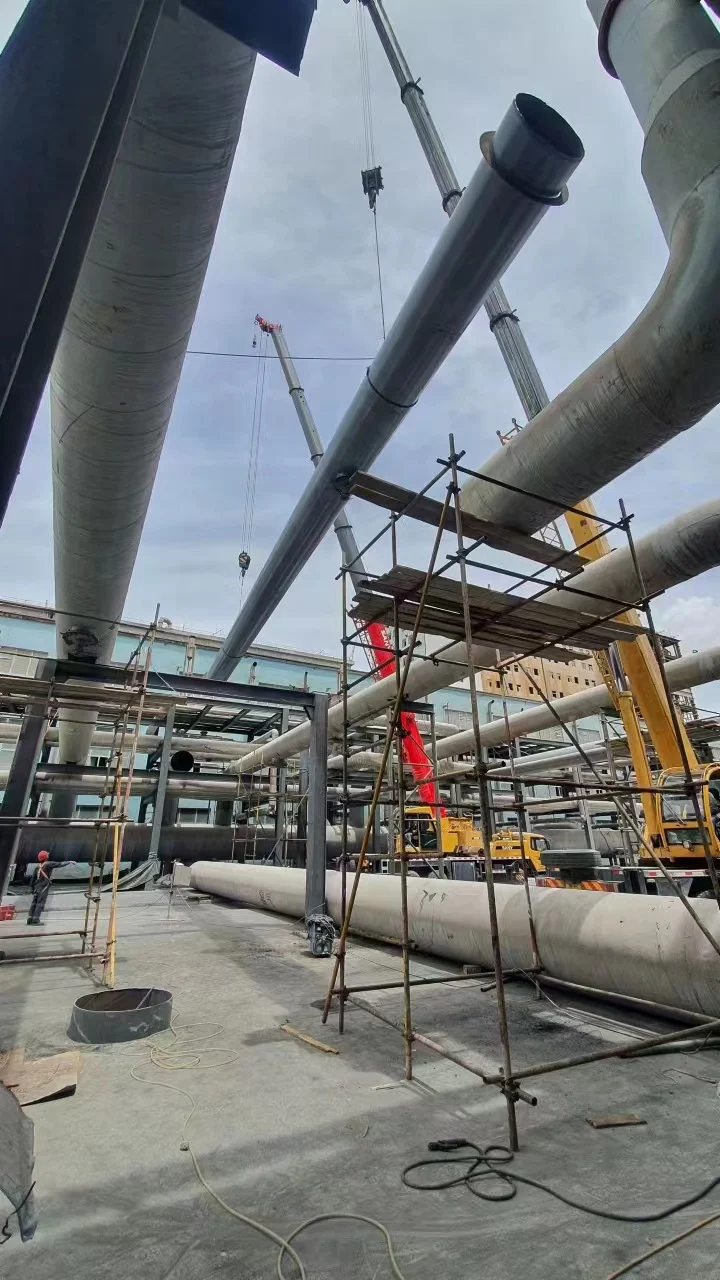
Gestützt auf strenge Reparaturprozesse und hochqualifizierte Projektmanager liefern wir unseren Kunden Projekte in hoher Qualität.
Geschäftsbereiche
Startseite
Produktcenter
Reparatur mit neuen Werkstoffen
Prüfung von Drehrohröfen
Installation und Wartung
Kessel-Druckrohrleitungen
Zerspanung und Anlagenbau
Kontakt
Firmenzentrale
China • Provinz Hubei, Stadt Wuhan, Bezirk Hongshan, Wenhua-Allee 555, Rongchuang Zhigu A16-5
Firmenzentrale
13349867738
13349867738
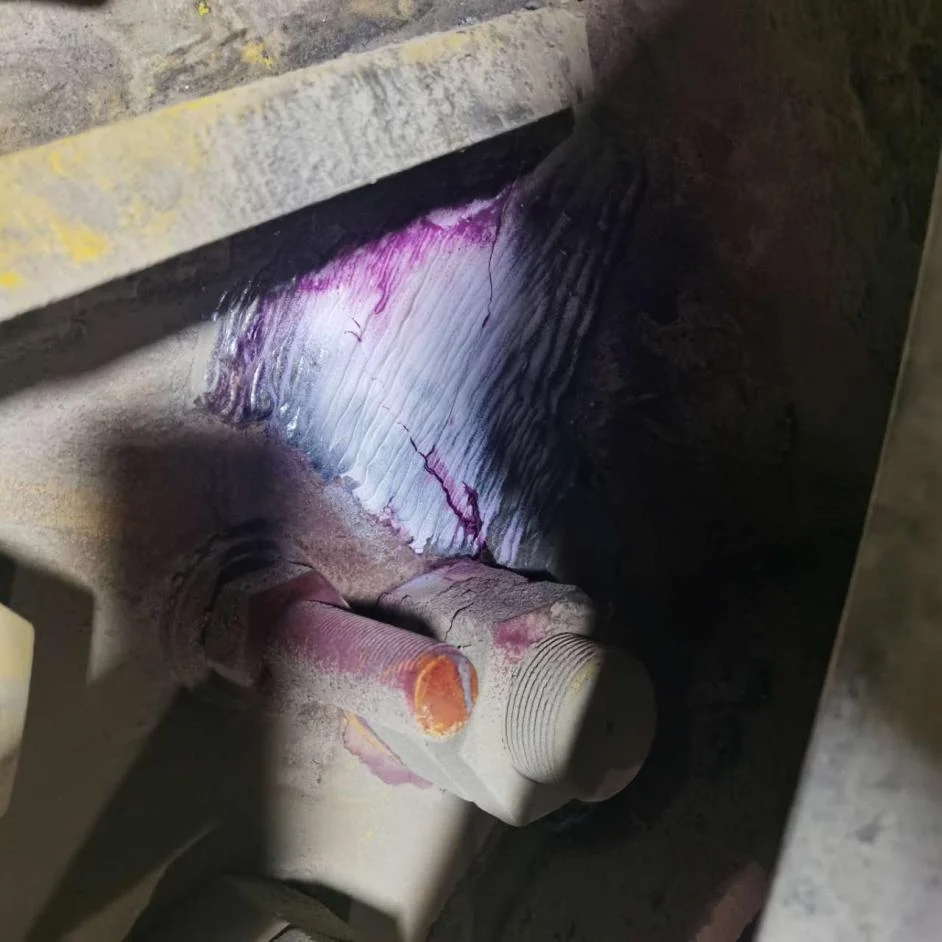
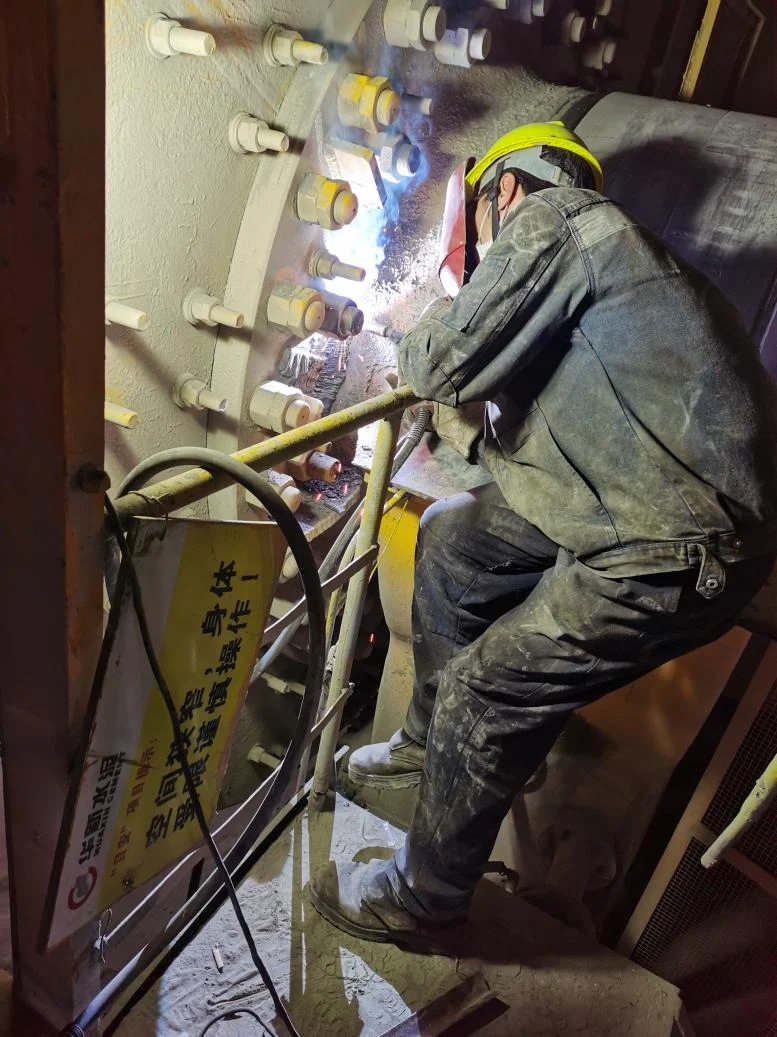
Reparatur von Rissen an den Stirndeckeln von Mühlen
Seit ihrer Gründung hat die Firma den Entwicklungsweg der technologischen Innovation eingeschlagen. Nach jahrelanger Forschung und Erprobung hat sie auf schöpferische Weise das neue Verfahren und die neuen Werkstoffe „FGM-KM“ sowie ein neues Verfahren bzw. eine neue Technologie des Frequenzumwandlungs-Auftragschweißens nach dem technischen Prinzip des B.U-Elektronenstrahls erfunden. In Verbindung mit der vom Firmengründer, Herrn Zhang Kaiming, erfundenen neuen Technologie, den neuen Werkstoffen und dem neuen Verfahren „FGM-KM-B.U“ (dispersionsverstärkte Verbund-Gradientenfunktion) sowie mit dem Prozessablauf der von der Firma eigenständig entwickelten Hightech-Gradientenfunktions-Werkstoffe und -Technologie „FGM-KM“ hat sie eine neue Ära der Reparatur verschlissener Metalloberflächen in China eingeleitet.
Zugehörige Kategorie:
Reparatur mit neuen Werkstoffen
Telefon:
13349867738
Produktberatung
Produktempfehlungen
Detailbeschreibung
Seit ihrer Gründung hat die Firma den Entwicklungsweg der technologischen Innovation eingeschlagen. Nach jahrelanger Forschung und Erprobung hat sie auf schöpferische Weise das neue Verfahren und die neuen Werkstoffe „FGM-KM“ sowie ein neues Verfahren bzw. eine neue Technologie des Frequenzumwandlungs-Auftragschweißens nach dem technischen Prinzip des B.U-Elektronenstrahls erfunden. In Verbindung mit der vom Firmengründer, Herrn Zhang Kaiming, erfundenen neuen Technologie, den neuen Werkstoffen und dem neuen Verfahren „FGM-KM-B.U“ (dispersionsverstärkte Verbund-Gradientenfunktion) sowie mit dem Prozessablauf der von der Firma eigenständig entwickelten Hightech-Gradientenfunktions-Werkstoffe und -Technologie „FGM-KM“ hat sie eine neue Ära der Reparatur verschlissener Metalloberflächen in China eingeleitet.
Galvanisieren, chemisches Vernickeln, Bürstengalvanisieren, Ionenbeschuss, Plasmaspritzen, Spritzschweißen, Lichtbogenspritzen, Spritzschweißen, Laserspritzen, Ultraschall-Spritzschmelzen, physikalische Gasphasenabscheidung, chemische Gasphasenabscheidung usw. im In- und Ausland können nur Schichtdicken von 1–3 mm erzielen; Härte, Festigkeit, Zähigkeit, Schichtdicke sowie mechanische, physikalische und chemische Eigenschaften sind jeweils gewissen Beschränkungen unterworfen, und auch ihre Lebensdauer ist begrenzt.
Der von der Firma erfundene metalldispersionsverstärkte Verbund-Gradienten-Multifunktionswerkstoff FGM-KM-B.U kann die Probleme der Schichtdicke und der Funktionsmängel lösen, die die Oberflächentechnik nicht lösen kann. Der Grundwerkstoff wird mit einer Verbundfunktion auftraggeschweißt, um das Ziel der Modifizierung zu erreichen. Die Schichtdicke bei gebrochenen oder beschädigten Teilen wird auf 1-1000 mm und mehr erhöht, Zähigkeit, Härte, Festigkeit und Verschleißfestigkeit werden erheblich gesteigert, und die Nutzungsdauer wird gegenüber dem ursprünglichen Stand um das 1- bis 5-Fache erhöht. Damit kommen die einzigartigen Vorteile der drei neuen Technologien voll zur Geltung.
(1) Technisches Konzept der Dispersionsverstärkung „FGM-KM“
Durch Forschung wurde die Reihe „FGM-KM“ dispersionsverfestigter metallischer Verbundwerkstoffe mit Funktionsgradienten entwickelt. Je nach Grundwerkstoff, der durch Schmelzauftrag instand zu setzen ist, bereiten wir mit unterschiedlichen Zusammensetzungen und Mischungsverhältnissen Werkstoffe der Reihe „FGM-KM“ zu, die für die Reparatur unter den jeweiligen Betriebsbedingungen und gemäß den technischen Anforderungen geeignet sind. Dazu gehören hauptsächlich die speziellen hochpolymeren synthetischen Verbundlegierungspulver „FGM-KM“ der Reihen KM1, KM2 und KM3: Sie werden überwiegend aus C, Mn, Cr, W, B, Fe und weiteren Elementen hergestellt und auf die zu reparierenden Zahnflanken aufgebracht, um zusammen mit sauren oder basischen Materialien aufgeschmolzen zu werden. Die Speziallegierung „FGM-KM“ wird im Tauchschmelzverfahren mit einem Gradienten aus Bindungs-, Übergangs-, Arbeits- und Bearbeitungsschicht zubereitet und nacheinander Schicht für Schicht aufgetragen, sodass die Legierung (Anteil 56.3%) umfassend in den Grundwerkstoff (Anteil 43.7%) eingebracht werden kann.
(2) Entwicklung von Spezialgeräten
Nachdem die Verbundschicht des Werkstoffs „FGM-KM“ durch Laser- oder Elektronenstrahl bei hoher Temperatur aufgetragen wurde, kann sie sich metallurgisch mit dem Grundwerkstoff verbinden und eine Deckschicht bilden, die die Abmessungen wiederherstellt und verstärkt. In diesem Projekt wird ein vom Unternehmen eigenständig entwickelter, speziell umgebauter Silizium-Gleichrichter als Spezialausrüstung für das Auftragen des neuen Werkstoffs verwendet, der den teuren Laser ersetzt. Die B•U-Spezialausrüstung für das Auftragen besteht aus Laser, Leistungsmesser und Lichtleit-Fokussiersystem; sie ist eine Vorrichtung, die unter Nutzung der hohen Strahlung, hohen Helligkeit, hohen Richtwirkung und hohen Monochromasie des Lasers den Laser zur Bearbeitungsstelle des Werkstücks überträgt. Der verbesserte Silizium-Gleichrichter verfügt über die Eigenschaften eines fokussierten Strahls mit hoher Richtwirkung, hoher Helligkeit und hoher Energiedichte und erfüllt damit die gegenseitige Affinität zwischen dem Werkstoff FGM-KM und dem Grundwerkstoff; zugleich wird als Verfahrensmaßnahme für das aufgetragene Aufdicken die Gradientenfunktionsform mit Einzelspur, Einzelschicht sowie Mehrspur- und Mehrschichtauftrag angewendet.
(3) Vorteile der Entwicklung von Spezialgeräten:
a. Laser, Ultraschall und Plasma können nur Hartschichten von 1-3mm bewältigen, während mit unserer Spezialausrüstung multifunktionale Verbund-Auftragsschichten von 1-1000 mm und mehr hergestellt werden können; je nach Betriebsbedingungen und technischem Bedarf lassen sich dabei mehrere Modifizierungsziele erreichen.
b. Die Härte des Gefüges der Auftragsschicht ist um 15%-50% höher als bei herkömmlichem Härten, die Verschleißfestigkeit wird um das 1- bis 5-Fache gesteigert; sie eignet sich besonders für die Verbundfunktions-Verstärkung alter, großer, grober und schwerer Werkstücke.
c. Je nach Werkstoff, Dicke, Größe und Form des Werkstücks werden Einstellung und Temperaturregelung wirksam und frei vorgenommen, sodass eine gute Verschmelzung zwischen Grundwerkstoff und Schmelzzone gewährleistet ist – ohne Absprengen, ohne Risse, zu einem Ganzen verbunden.
d. Stark beschädigte, gebrochene, sehr dicke und großflächig zu reparierende Ausschusswerkstücke können schnell, online oder offline, effizient, energiesparend und umweltfreundlich repariert werden; das ist mit anderen Verfahren nicht vergleichbar.
e. Die für die Reparatur erforderliche Ausrüstung wird vereinfacht, die Bedienung ist bequem und das Reparaturverfahren vereinfacht, sodass die Reparaturkosten erheblich gesenkt werden können.
Schlüsselwörter: Rissreparatur an Mühlenstirndeckeln
Geschäftsanfragen
Wenn Sie sich für unsere Leistungen interessieren, füllen Sie bitte das untenstehende Formular aus. Wir werden uns schnellstmöglich bei Ihnen melden.
Jetzt absenden
Produktcenter
Kerntechnologie · Streben nach Perfektion · Serviceprojekte · Gemeinsamer Fortschritt
Kessel-Druckrohrleitungen
Sonstige Anlagenwartungsprojekte
Instandsetzung und Heben großer Anlagen
Austausch von Rohrleitungen