Met strikte procedures voor het herstelproces en hooggekwalificeerde projectmanagers leveren wij projecten van hoge kwaliteit aan onze klanten.
Werkgebieden
Home
Productcentrum
Herstel met nieuwe materialen
Inspectie van draaitrommelovens
Installatie en onderhoud
Ketels en drukleidingen
Verspaning en vervaardiging van apparatuur
Neem contact op
Hoofdkantoor
China • Nr. A16-5, Rongchuang Zhigu, Wenhua Avenue 555, district Hongshan, Wuhan, provincie Hubei
Hoofdkantoor
13349867738
13349867738
Uitlijnsysteem voor de ovenas
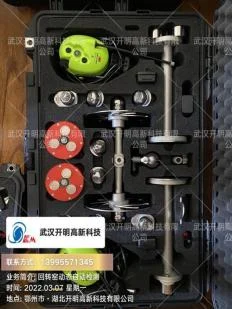
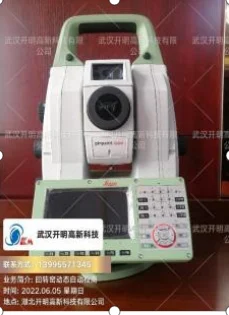
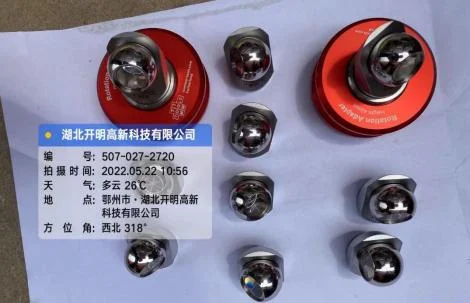
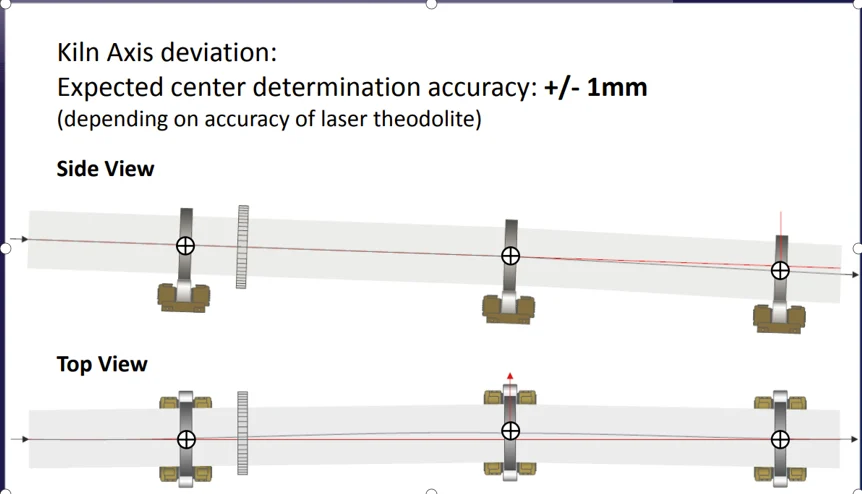
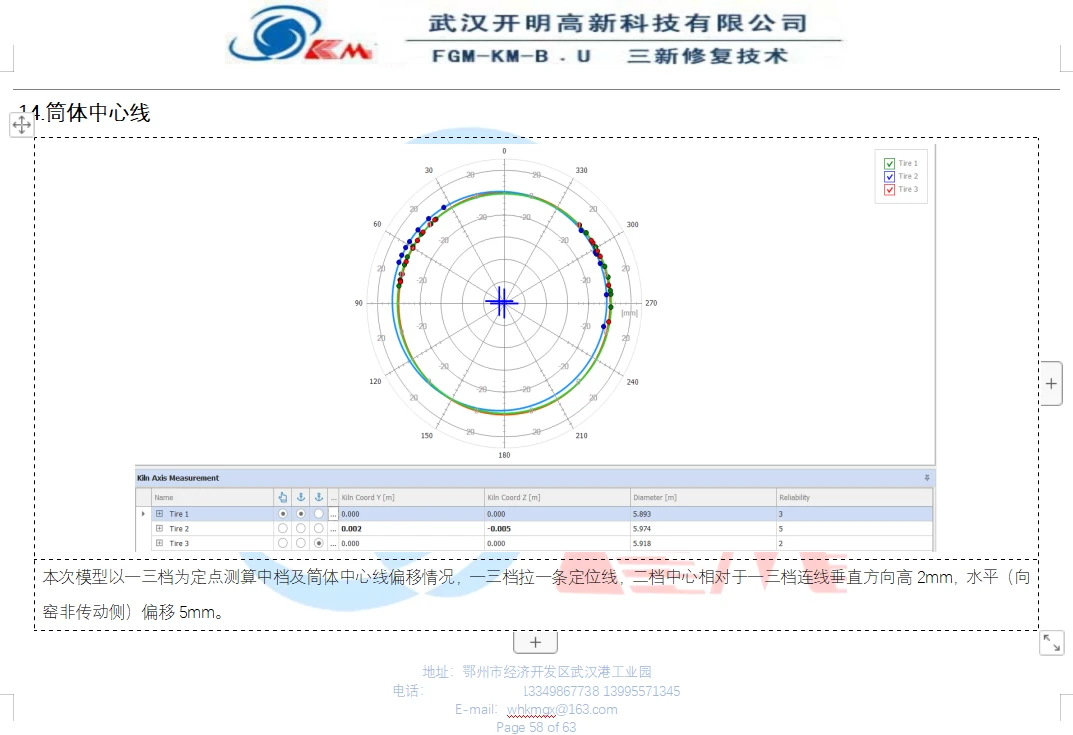
Het uitlijnsysteem voor de ovenas omvat 16 bolprisma's met ±0.01mm, 2 basisprisma's, 1 rolprisma, 2 steunprisma's van 350mm, 1 Leica TS-60-totaalstation en overige apparatuurcomponenten. Het systeem bouwt met het totaalstation een omgevingsmodel en met CAD een ovenmodel op, en toont in warme toestand de hartlijn van de oven en andere gegevens.
Categorie:
Inspectie van draaitrommelovens
Contacttelefoon:
13349867738
Productaanvraag
Aanbevolen producten
Gedetailleerde beschrijving
Het uitlijnsysteem voor de ovenas omvat 16 bolprisma's met ±0.01mm, 2 basisprisma's, 1 rolprisma, 2 steunprisma's van 350mm, 1 Leica TS-60-totaalstation en overige apparatuurcomponenten. Het systeem bouwt met het totaalstation een omgevingsmodel en met CAD een ovenmodel op, en toont in warme toestand de hartlijn van de oven en andere gegevens.
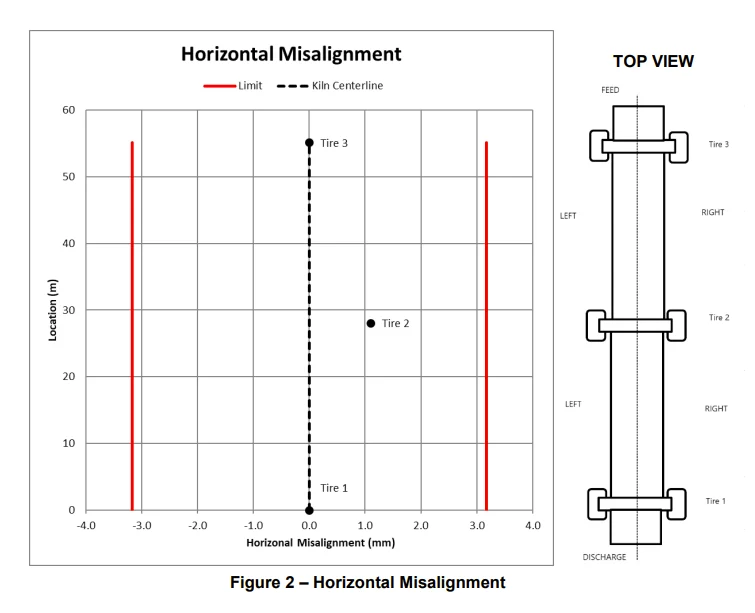
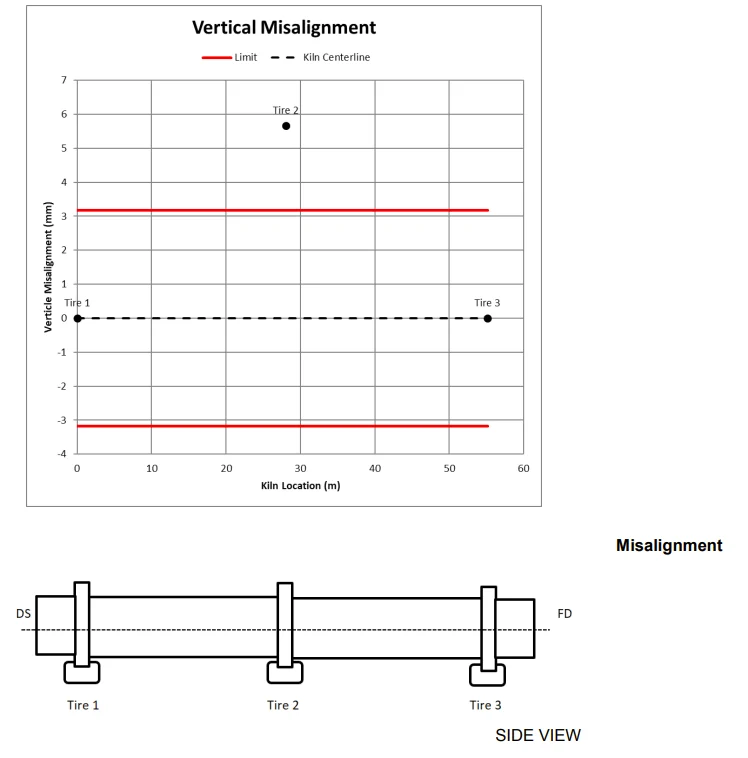
Dit systeem kan platformzetting en relatieve afstanden, ovenhelling, mantelafmetingen, werkelijke afstanden van grote tandkransen op het eerste, tweede en derde station tot ovenkop en ovenstaart, manteldoorbuiging, mantelhartlijn, afstand tussen steunrolbuitenoppervlakken, hart-op-hartafstand van de assen van steunrollagerhuizen en andere basisgegevens meten. Met ons zelfontwikkelde model kunnen gegevens zoals steunrol- en loopringhoeken en horizontale steunrolverplaatsing worden berekend.
(1) Systeemkenmerken (vergeleken met andere methoden: theodolietmethode, driepositiesensoriek)
1) Gegevensvergelijking: omgevingsnauwkeurigheid ±0.01mm, nauwkeurigheid op de oven ±0.1mm, werktijd voor de gehele oven 2-4 uur. Compacte apparatuur die niet gemakkelijk beschadigt.
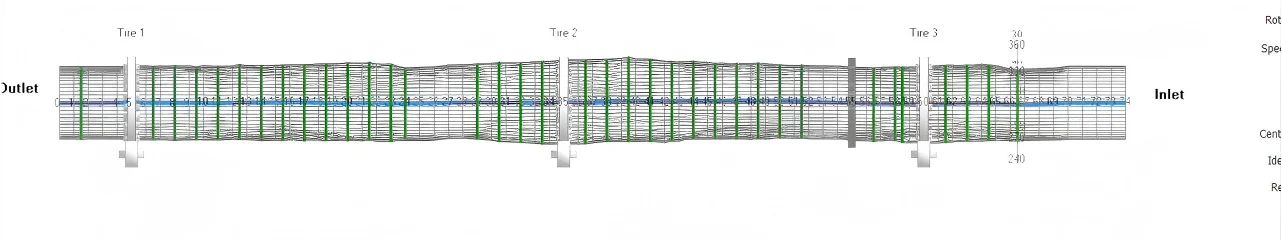
2) Gegevensweergave: een ovenmodel en een steunrol-loopringsysteemmodel in CAD opbouwen en met een warm-bedrijfsmodel de werkelijke bedrijfstoestand testen. Het 3D-RGB-model maakt observatie eenvoudig. Nauwkeuriger, vollediger, waarheidsgetrouwer en doeltreffender.
(2) Gebruikswijze
① Een wielmeetinstrument gebruiken om de diameter in realtime vast te leggen en met een vijfpuntskarteringsmethode de mate van steunrolinzinking en de belastingsrichting te berekenen.
② De Creep monitor gebruiken om de slip te meten;
③ Een laserwaterpasafstandmeter en een totaalstation gebruiken om zetting en helling van de draaitrommeloven te berekenen;.
④ Steunrol- en loopringbreedte meten en met een totaalstation en een driedimensionaal coördinatensysteem de axiale verschuiving tussen steunrol en loopring meten, om de verschuiving tussen hun breedtemiddelpunten af te leiden.
⑤ Gebruik een totaalstation met een hoekmeetsysteem met meerdere meetronden om de overeenkomstige posities van de breedtemiddelpunten van drie loopringen op het stalen platform te markeren. Verhoog het platform van het tweede station tot dezelfde hoogte als de platforms van het eerste en derde station om te markeren en meet de afstanden tussen de markeerpunten met een stalen meetband. Importeer dit in het model en bereken volgens de onderlinge relaties tussen alle bovenstaande gegevens, samen met mantelscangegevens, de concentriciteit van loopring, tandkrans en mantel en de mantelhelling. Beoordeel slijtage en vervorming van loopringen en steunrollen en toon de werkelijke karteringsresultaten duidelijk aan de opdrachtgever in een driedimensionaal model.
(3) Bouw met het opgestelde TS-60-totaalstation een omgevingsmodel op en meet daarna achtereenvolgens de ovengegevens. Breng met het rolprisma loopring- en platformgegevens in kaart en bereken met het model hoek- en horizontale-verplaatsingsgegevens. Bolprisma’s van ±0.01mm, het ATM-automatisch richtsysteem, ruimtelijke kartering met drie verdelingen en vijf punten en het hoekmeetsysteem met meerdere meetronden beperken meetfouten zo veel mogelijk. Er is vastgesteld dat fouten kunnen worden teruggebracht tot ±5mm voor de omgeving en ±10mm voor oven en loopringen. De nauwkeurigheid behoort al tot de voorhoede van de sector!
Trefwoord: kalibratiesysteem voor de ovenas
Zakelijk advies
Bent u geïnteresseerd in onze diensten? Vul het onderstaande formulier in; wij nemen zo snel mogelijk contact met u op.
Nu verzenden
Productcentrum
Kerntechnologie · Voortdurende verfijning · Dienstverleningsprojecten · Samen vooruit
Ketels en drukleidingen
Overige onderhoudsprojecten voor apparatuur
Onderhoud en hijswerk voor grote apparatuur
Leidingen vervangen