เวลาเผยแพร่:
2026-06-16
บทความนี้วิเคราะห์เชิงลึกเกี่ยวกับสถานการณ์การใช้งานต่างๆ ของการตัดเฉือน โดยอ้างอิงข้อมูลสำรวจล่าสุดของอุตสาหกรรมปี 2026 สรุปลักษณะความต้องการด้านการตัดเฉือนและปัญหาที่พบบ่อยในแต่ละอุตสาหกรรม พร้อมโซลูชันการซ่อมแซมพื้นผิวโลหะที่สมบูรณ์ของ 武汉开明高新 เพื่อเป็นข้อมูลอ้างอิงเชิงปฏิบัติที่นำไปใช้ได้จริงสำหรับองค์กรผู้ผลิตในการเพิ่มประสิทธิภาพต้นทุนตลอดกระบวนการตัดเฉือนและยืดอายุการใช้งานของชิ้นงาน
📋 สารบัญ
คำอธิบายนิยามพื้นฐานหลักของงานกลึงกัด
สถานการณ์การใช้งานหลักของงานกลึงกัดในอุตสาหกรรมการผลิตอุปกรณ์หนัก
สถานการณ์การใช้งานทั่วไปของงานกลึงกัดในอุตสาหกรรมพลังงานลมและพลังงานใหม่
สถานการณ์ที่งานกลึงกัดครอบคลุมในอุตสาหกรรมการผลิตรถยนต์สำเร็จรูป
แนวทางซ่อมฟื้นฟูที่สอดคล้องกับสถานการณ์การสึกหรอที่พบบ่อยของชิ้นงานกลึงกัด
แนวทางปฏิบัติจริงในการยืดอายุการใช้งานของชิ้นงานในงานกลึงกัด
แนวโน้มใหม่ของการพัฒนาอุตสาหกรรมในสถานการณ์การประยุกต์ใช้งานตัดเฉือน ปี 2026
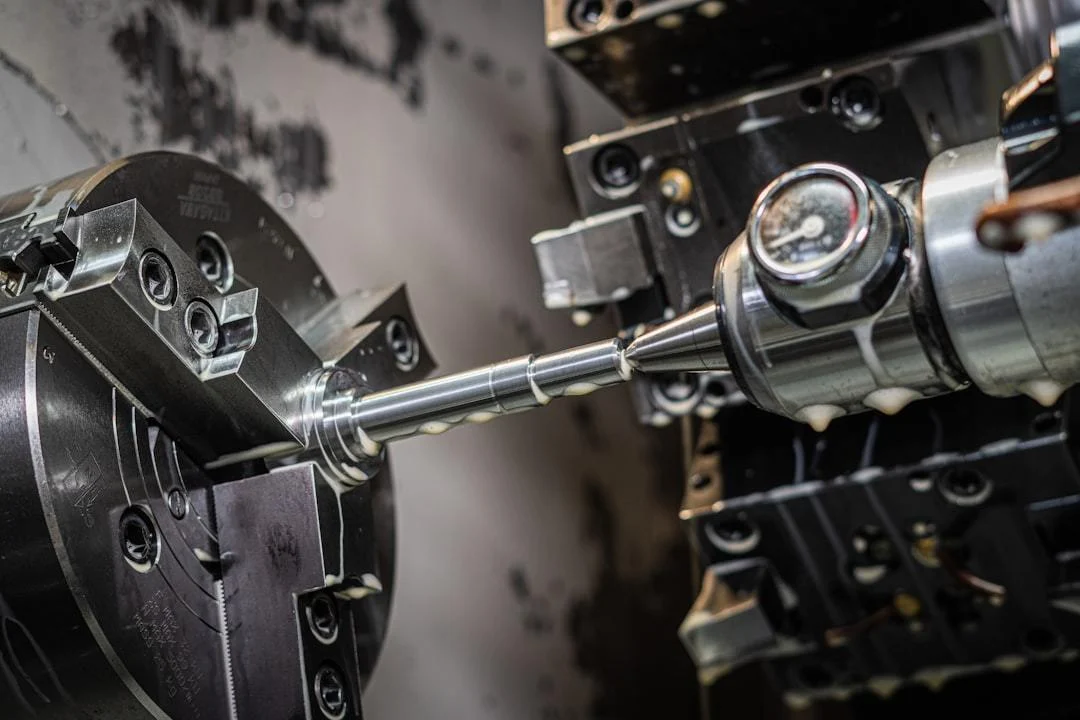
งานกลึงกัดหมายถึงวิธีการแปรรูปที่ปรับเปลี่ยนขนาดภายนอกหรือสมบัติของชิ้นงานด้วยกระบวนการ เช่น การตัดเฉือนทางกล
ในฐานะกระบวนการพื้นฐานหลักของอุตสาหกรรมการผลิตสมัยใหม่ ในปี 2026 งานแมชชีนนิ่งได้แทรกซึมเข้าสู่เกือบทุกสาขาการผลิตทางอุตสาหกรรม ความต้องการด้านความแม่นยำ คุณลักษณะของวัสดุสิ้นเปลือง และมาตรฐานการใช้งานและบำรุงรักษาในแต่ละสถานการณ์มีความแตกต่างกันอย่างชัดเจน หลายองค์กรเมื่อชิ้นส่วนแมชชีนนิ่งเกิดการสึกหรอก็เลือกส่งกลับไปแมชชีนนิ่งใหม่โดยไม่ได้พิจารณา ซึ่งกลับทำให้ต้นทุนการผลิตและการบำรุงรักษาสูงขึ้น 武汉开明高新科技有限公司 มุ่งเน้นการซ่อมแซมพื้นผิวโลหะของเครื่องจักรกลมานานกว่าสิบปี ให้บริการองค์กรด้านการผลิตกว่าพันแห่ง และสั่งสมประสบการณ์การใช้งานจริงที่สมบูรณ์เป็นจำนวนมากสำหรับปัญหาการสึกหรอในสถานการณ์การใช้งานแมชชีนนิ่งที่แตกต่างกัน
สถานการณ์การใช้งานหลักของงานกลึงกัดในอุตสาหกรรมการผลิตอุปกรณ์หนัก
งานกลึงกัดเป็นรากฐานกระบวนการหลักของอุตสาหกรรมการผลิตอุปกรณ์หนัก ชิ้นส่วนหลักของอุปกรณ์ขุดเจาะ หลอมโลหะ และขนส่งขนาดใหญ่เกือบทั้งหมดต้องผ่านงานกลึงกัดความแม่นยำสูงจึงจะได้มาตรฐานการใช้งาน งานกลึงกัดในสถานการณ์นี้โดยทั่วไปมีลักษณะเด่นคือชิ้นงานมีปริมาตรใหญ่ น้ำหนักมาก และมีค่าความคลาดเคลื่อนที่ยอมรับได้ต่ำ
ความต้องการด้านการแปรรูปด้วยเครื่องจักรกลสำหรับชิ้นส่วนอุปกรณ์ขุดเจาะเหมืองแร่ขนาดหนัก
อุปกรณ์ขุดเจาะเหมืองแร่ทำงานในสภาพแวดล้อมที่มีฝุ่นสูงและแรงกระแทกสูงตลอดทั้งปี ชิ้นส่วนอย่างเสาไฮดรอลิกของโครงค้ำยันและเพลาลูกกลิ้งของเครื่องขุดจึงมักต้องมีความแม่นยำในการแปรรูปด้วยเครื่องจักรกลระดับ IT7 ขึ้นไป และต้องควบคุมความหยาบผิวให้อยู่ภายใน Ra1.6 เมื่อชิ้นส่วนประเภทนี้เกิดการสึกหรอเฉพาะจุด วิธีการแบบเดิมมักต้องถอดเครื่องทั้งชุดส่งกลับโรงงานเพื่อแปรรูปใหม่ ทำให้สูญเสียจากการหยุดงานสูงมาก
ข้อกำหนดการกลึงตามสั่งสำหรับลูกกลิ้งขนาดใหญ่ในงานโลหะวิทยาและการหลอมโลหะ
ลูกกลิ้งลำเลียงและลูกกลิ้งรองรับทุกประเภทที่ใช้ในอุตสาหกรรมโลหะวิทยามักมีน้ำหนักได้ถึงหลายตัน ในกระบวนการกลึงจำเป็นต้องควบคุมค่าความคลาดเคลื่อนของการแกว่งในแนวรัศมีอย่างเข้มงวด เมื่อทำงานที่อุณหภูมิสูงเป็นเวลานาน ผิวลูกกลิ้งจะเกิดปัญหา เช่น หลุมกัดกร่อนและการสึกหรอ ซึ่งส่งผลโดยตรงต่อความแม่นยำของแผ่นโลหะที่ผลิตได้ วิสาหกิจโลหะวิทยาจำนวนมากจึงสำรองอะไหล่ไว้เป็นระยะเพื่อรับมือกับการสึกหรอของลูกกลิ้งที่ผ่านการกลึง ทำให้ต้นทุนสินค้าคงคลังอยู่ในระดับสูงมาโดยตลอด
สถานการณ์การใช้งานทั่วไปของงานกลึงกัดในอุตสาหกรรมพลังงานลมและพลังงานใหม่
งานกลึงกัดเป็นกระบวนการหลักที่ขาดไม่ได้ในขั้นตอนการผลิตอุปกรณ์พลังงานลม อุปกรณ์พลังงานลมทำงานในสภาพแวดล้อมกลางแจ้งที่ไม่มีผู้ดูแลเป็นเวลานาน ความแม่นยำของงานกลึงกัดของชิ้นส่วนหลักต่างๆ จึงกำหนดอายุการใช้งานและประสิทธิภาพการผลิตไฟฟ้าของเครื่องทั้งชุดโดยตรง ในปี 2026 กำลังการติดตั้งพลังงานลมในประเทศยังคงเพิ่มขึ้นอย่างต่อเนื่อง ความต้องการด้านการบำรุงรักษางานกลึงกัดที่เกี่ยวข้องก็เติบโตอย่างรวดเร็ว
มาตรฐานกระบวนการกลึงกัดเจียระไนความแม่นยำสูงของเพลาหลักกังหันลม
เพลาหลักของกังหันลมเป็นชิ้นส่วนหลักที่ส่งผ่านแรงบิด ในกระบวนการกลึงกัดเจียระไนไม่เพียงต้องทำให้ค่าความคลาดเคลื่อนด้านรูปทรงและตำแหน่งเป็นไปตามมาตรฐานการออกแบบ ยังต้องทดสอบสมดุลไดนามิกเพื่อหลีกเลี่ยงการสั่นสะเทือนผิดปกติระหว่างการทำงาน ความคลาดเคลื่อนของตำแหน่งรูสลักเกลียวบนหน้าแปลนติดตั้งต้องไม่เกิน 0.02 มิลลิเมตร เพลาหลักของกังหันลมนอกชายฝั่งยังต้องผ่านการเคลือบกันการกัดกร่อนพิเศษหลังการกลึงกัดเจียระไน
ปัญหาในการกลึงกัดเจียระไนแบบล็อตใหญ่ของชิ้นส่วนเชื่อมต่อหอคอยกังหันลม
หน้าแปลนและชิ้นส่วนเชื่อมต่อด้วยสลักเกลียวหลายชนิดที่ใช้กับหอคอยกังหันลมเป็นชิ้นงานกลึงกัดเจียระไนแบบล็อตใหญ่ ปริมาณต่อหนึ่งคำสั่งซื้ออาจสูงถึงหลายพันชิ้น หากเกิดปัญหาขนาดเกินพิกัดความเผื่อระหว่างการแปรรูป การทิ้งเป็นของเสียโดยตรงจะทำให้สิ้นเปลืองวัสดุจำนวนมาก องค์กรขนาดกลางและเล็กที่ให้บริการสนับสนุนกังหันลมจำนวนมากจึงกำลังมองหาวิธีแก้ไขขนาดที่ต้นทุนต่ำกว่า เพื่อลดอัตราของเสียในขั้นตอนการกลึงกัดเจียระไน
Image Source:
unsplash
สถานการณ์ที่งานกลึงกัดครอบคลุมในอุตสาหกรรมการผลิตรถยนต์สำเร็จรูป
การประยุกต์ใช้งานกลึงกัดในอุตสาหกรรมการผลิตยานยนต์ครอบคลุมทั้งห่วงโซ่ ตั้งแต่ชิ้นส่วนกำลังหลักไปจนถึงชิ้นส่วนโครงสร้างตัวถัง การเติบโตอย่างรวดเร็วของอุตสาหกรรมยานยนต์พลังงานใหม่ในปี 2026 ยังทำให้เกิดข้อกำหนดใหม่ต่อความแม่นยำ ประสิทธิภาพ และระดับการลดน้ำหนักของงานกลึงกัด
ข้อกำหนดการกลึงและแปรรูปความแม่นยำสูงสำหรับชิ้นส่วนแชสซีของรถยนต์พลังงานใหม่
แชสซีของรถยนต์พลังงานใหม่มีระดับการรวมชิ้นส่วนสูงกว่ารถยนต์เชื้อเพลิงแบบดั้งเดิมมาก ชิ้นงานดิบของแชสซีที่ขึ้นรูปด้วยการหล่อขึ้นรูปชิ้นเดียวต้องผ่านการกลึงความแม่นยำเพื่อขัดให้ได้พื้นผิวประกบที่ตรงตามมาตรฐานการติดตั้ง ความแม่นยำในการควบคุมค่าพิกัดความเผื่อต้องสูงกว่ารถยนต์เชื้อเพลิงแบบดั้งเดิมไม่น้อยกว่า 30% และความเรียบของพื้นผิวในกระบวนการกลึงส่งผลโดยตรงต่อเสถียรภาพในการขับขี่ของรถทั้งคัน
การควบคุมความแม่นยำของงานเครื่องจักรกลสำหรับชิ้นส่วนหลักของเครื่องยนต์
ไม่ว่าจะเป็นรถยนต์เชื้อเพลิงหรือรถพลังงานใหม่แบบเรนจ์เอกซ์เทนเดอร์ ชิ้นส่วนหลักของเครื่องยนต์ เช่น เพลาข้อเหวี่ยง เพลาลูกเบี้ยว และเสื้อสูบ ต้องผ่านขั้นตอนการตัดเฉือนหลายขั้นตอนก่อนออกจากโรงงาน ความแม่นยำในการตัดเฉือนของชิ้นส่วนเหล่านี้เป็นตัวกำหนดระดับการสิ้นเปลืองพลังงานและอายุการใช้งานของเครื่องยนต์โดยตรง ภายในอุตสาหกรรมโดยทั่วไปกำหนดให้ความแม่นยำในการตัดเฉือนของชิ้นส่วนต้องรองรับอายุการใช้งานได้มากกว่า 10 ว่ากิโลเมตร
แนวทางซ่อมฟื้นฟูที่สอดคล้องกับสถานการณ์การสึกหรอที่พบบ่อยของชิ้นงานกลึงกัด
ชิ้นงานที่ผ่านงานกลึงกัดเสร็จแล้วในระหว่างการใช้งานระยะยาวย่อมเกิดปัญหา เช่น การสึกหรอ รอยขีดข่วน และขนาดเกินพิกัดความเผื่อ ต้นทุนการทิ้งแล้วแปรรูปใหม่มักสูงกว่าต้นทุนการซ่อมฟื้นฟูหลายเท่า การใช้กระบวนการซ่อมฟื้นฟูพื้นผิวโลหะที่เป็นที่ยอมรับสามารถคืนความแม่นยำของงานกลึงกัดเดิมได้ โดยยังคงโครงสร้างพื้นฐานของชิ้นงานไว้
ทำการขจัดคราบน้ำมันและตะกรัน และทำให้พื้นผิวหยาบเพื่อเตรียมผิวชิ้นงานตัดเฉือนที่สึกหรอ เพื่อให้ความแข็งแรงในการยึดเกาะระหว่างวัสดุซ่อมแซมกับวัสดุฐานเป็นไปตามข้อกำหนด
ใช้วัสดุซ่อมโลหะไฮเทคที่ไม่เกิดการเสียรูปจากความร้อนในการเติมและหลอมเคลือบ ตลอดกระบวนการควบคุมอุณหภูมิชิ้นงานไม่เกิน 70 องศาเซลเซียส จึงไม่เกิดการเสียรูป
จากนั้นปรับเทียบด้วยการเก็บงานละเอียดซ้ำเฉพาะที่ จนได้ความแม่นยำตามที่ระบุในแบบงานเครื่องจักรกลเดิม โดยไม่ต้องส่งกลับโรงงานทั้งชิ้น
| มิติการเปรียบเทียบ | แนวทางส่งกลับโรงงานเพื่อกลึงกัดตัดแต่งแบบดั้งเดิม | แนวทางการซ่อมแซมออนไลน์ของไคหมิงไฮเทค |
|---|---|---|
| ระยะเวลาก่อสร้าง | 7-15 วัน | 2-48 ชั่วโมง |
| ต้นทุนโดยรวม | 60%-80% ของต้นทุนการจัดซื้อชิ้นส่วนใหม่ | 20%-40% ของต้นทุนการจัดซื้อชิ้นส่วนใหม่ |
| อัตราการเปลี่ยนรูปของชิ้นงาน | ประมาณ 15% | น้อยกว่า 0.1% |
| ความเป็นไปได้ของการดำเนินงานหน้างาน | ต่ำ | รองรับการดำเนินงานออนไลน์โดยไม่ต้องถอดแยกเครื่อง |
แนวทางซ่อมแซมปัญหาการสึกหรอของพื้นผิวในงานตัดเฉือนโดยไม่ต้องตัดเฉือน
สำหรับกรณีการสึกหรอตามปกติ เช่น พื้นผิวคอเพลาสึกหรอและตำแหน่งแบริ่งสึกหรอ ไม่จำเป็นต้องถอดชิ้นงานออกไปส่งยังโรงงานตัดเฉือนเลย ทีมซ่อมแซมสามารถไปที่หน้างานผลิตและซ่อมแซมให้เสร็จ ณ ตำแหน่งเดิมของอุปกรณ์ได้โดยตรง หลังเสร็จงาน 2 ชั่วโมงก็สามารถกลับมาผลิตได้ตามปกติ แทบไม่เกิดความสูญเสียจากการหยุดเดินเครื่องเพิ่มเติม
แนวทางแก้ไขต้นทุนต่ำสำหรับชิ้นงานกลึงกัดที่ขนาดเกินพิกัดความเผื่อ
สำหรับปัญหาที่เกิดขึ้นในกระบวนการกลึงตัดเฉือนแบบเป็นล็อต เช่น เส้นผ่านศูนย์กลางรูเกินพิกัดและเส้นผ่านศูนย์กลางเพลาเล็กเกินไป สามารถใช้กระบวนการซ่อมไฮเทคประเภทการเชื่อมแบบไม่ใช้โลหะ ปรับขนาดให้อยู่ในช่วงที่ผ่านเกณฑ์ได้อย่างรวดเร็ว ซึ่งมีต้นทุนต่ำกว่าการทิ้งทั้งชิ้นแล้วกลึงใหม่มาก กระบวนการที่เกี่ยวข้องนี้ได้รับการใช้อย่างแพร่หลายในฐานการผลิตชิ้นส่วนยานยนต์หลายแห่งในประเทศจีน
แนวทางปฏิบัติจริงในการยืดอายุการใช้งานของชิ้นงานในงานกลึงกัด
อายุการใช้งานของชิ้นงานหลังงานกลึงกันเสร็จไม่ได้ถูกกำหนดโดยวัสดุฐานทั้งหมด การดำเนินการหลังกระบวนการและการบำรุงรักษาประจำวันอย่างเหมาะสมสามารถยืดรอบการใช้งานของชิ้นงานได้อย่างมาก และลดต้นทุนการผลิตและการบำรุงรักษาโดยรวม
การดำเนินการเสริมความแข็งแรงพื้นผิวหลังงานกลึงกัดเสร็จ
ชิ้นงานที่ผ่านงานกลึงกัดเสร็จแล้วสามารถเลือกทำการเสริมความแข็งแรงพื้นผิว เช่น การเคลือบทังสเตนคาร์ไบด์ หรือการชุบแข็งด้วยความถี่สูง ตามสถานการณ์การใช้งาน ความทนทานต่อการสึกหรอของพื้นผิวชิ้นงานเพิ่มขึ้นได้ 2-3 เท่า องค์กรอุตสาหกรรมหนักจำนวนมากที่ใช้กระบวนการนี้พบว่าความถี่ในการเปลี่ยนชิ้นส่วนหลักลดลงโดยตรงมากกว่า 60%
วิธีคาดการณ์การสึกหรอล่วงหน้าในการบำรุงรักษางานกลึงกัดประจำวัน
องค์กรสามารถจัดทำบัญชีตรวจสอบเป็นประจำสำหรับชิ้นงานที่ผ่านการกลึงกัดตัดแต่ง โดยตรวจวัดปริมาณการสึกหรอของชิ้นส่วนที่ใช้งานหลักทุก 1-2 เดือน และจัดให้ซ่อมแซมล่วงหน้าตั้งแต่ระยะที่ปริมาณการสึกหรอน้อยกว่า 0.5 มิลลิเมตร เพื่อหลีกเลี่ยงไม่ให้ความสึกหรอขยายเพิ่มขึ้นจนส่งผลกระทบต่อการผลิตและการดำเนินงานตามปกติ
แนวโน้มใหม่ของการพัฒนาอุตสาหกรรมในสถานการณ์การประยุกต์ใช้งานตัดเฉือน ปี 2026
ในปี 2026 อุตสาหกรรมตัดเฉือนโดยรวมกำลังพัฒนาไปสู่ทิศทางความแม่นยำสูง การสูญเสียต่ำ และความยืดหยุ่น นโยบายสีเขียวคาร์บอนต่ำยังทำให้วิสาหกิจจำนวนมากขึ้นให้ความสำคัญกับการประหยัดวัสดุในขั้นตอนการตัดเฉือน และการแพร่หลายของกระบวนการซ่อมแซมโลหะก็เพิ่มขึ้นอย่างต่อเนื่อง
สถานการณ์การประยุกต์ใช้อย่างแพร่หลายของงานกลึงกัดแปรรูปแบบยืดหยุ่นดิจิทัล
ในปี 2026 วิสาหกิจการผลิตขนาดกลางและขนาดย่อมจำนวนมากขึ้นเริ่มนำสายการผลิตตัดเฉือนแบบยืดหยุ่นดิจิทัลมาใช้ สามารถรองรับความต้องการแปรรูปชิ้นงานต่างขนาดได้โดยไม่ต้องเปลี่ยนอุปกรณ์จับยึดจำนวนมาก ประสิทธิภาพการผลิตเพิ่มขึ้นกว่า 40% เมื่อเทียบกับสายการผลิตตัดเฉือนแบบดั้งเดิม
สถานการณ์การนำนโยบายด้านการกลึงกัดสีเขียวและใช้พลังงานต่ำไปปฏิบัติจริง
ในระบบประเมินการผลิตสีเขียวล่าสุดของจีน ได้นำอัตราการใช้ประโยชน์วัสดุในขั้นตอนการแปรรูปด้วยเครื่องจักรมาเป็นตัวชี้วัดการประเมินแล้ว การยืดอายุการใช้งานของชิ้นงานเก่าด้วยกระบวนการซ่อมแซม สามารถช่วยให้องค์กรผ่านเกณฑ์การประเมินอัตราการใช้ประโยชน์วัสดุที่สูงกว่า 85% ได้อย่างง่ายดาย
คำถามที่พบบ่อย
Q: ชิ้นงานกลึงที่เกิดการสึกหรอเล็กน้อย จำเป็นต้องส่งกลับโรงงานเพื่อผลิตใหม่หรือไม่?
A: ไม่จำเป็นเสมอไป การสึกหรอเล็กน้อยสามารถจัดการหน้างานได้โดยตรงด้วยกระบวนการซ่อมแซมผิวโลหะ ไม่ต้องถอดเครื่องส่งกลับโรงงานก็สามารถฟื้นคืนความแม่นยำการกลึงเดิมได้ ต้นทุนโดยรวมต่ำกว่าการผลิตใหม่มาก
Q: อุตสาหกรรมใดที่มีสัดส่วนความต้องการซ่อมแซมชิ้นงานกลึงสูงที่สุด?
A: ตามข้อมูลอุตสาหกรรมปี 2026 สัดส่วนความต้องการซ่อมแซมชิ้นงานกลึงขนาดใหญ่ในอุตสาหกรรมหนัก พลังงานลม และโลหะวิทยาเกิน 65% ซึ่งมีพื้นที่ในการลดต้นทุนและเพิ่มประสิทธิภาพอย่างชัดเจน
Q: ชิ้นงานที่ผ่านการซ่อมแซมแล้วสามารถบรรลุมาตรฐานความแม่นยำของการกลึงชิ้นใหม่ได้หรือไม่?
A: ชิ้นงานที่ผ่านกระบวนการซ่อมแซมโลหะไฮเทค มีความแม่นยำที่ตรงกับข้อกำหนดของแบบกลึงเดิมได้อย่างสมบูรณ์ และอายุการใช้งานยังดีกว่าชิ้นงานใหม่ด้วยซ้ำ
โดยรวมแล้ว งานแปรรูปด้วยเครื่องจักรกลซึ่งเป็นกระบวนการพื้นฐานหลักของอุตสาหกรรมการผลิต ได้ก่อตัวเป็นระบบบริการสนับสนุนครบวงจรที่สมบูรณ์ในปี 2026 การผสานกระบวนการซ่อมฟื้นฟูพื้นผิวโลหะเข้ากับงานแปรรูปด้วยเครื่องจักรกลอย่างลึกซึ้งเป็นแนวทางที่เป็นไปได้สำหรับผู้ประกอบการผลิตในการลดต้นทุนและเพิ่มประสิทธิภาพ สามารถเยี่ยมชมเว็บไซต์ทางการของอู่hั่นไคหมิงไฮเทค www.whkmgx.com เพื่อดูรายละเอียดทางเทคนิคที่เกี่ยวข้องเพิ่มเติมและสอบถามข้อมูล
หมวดหมู่และข้อความนำทางของเว็บไซต์เดิม (เก็บไว้ครบถ้วน)
เดินทางตรวจคุณภาพหมื่นลี้ ทำความเข้าใจสถานการณ์ตลาด แลกเปลี่ยนเทคโนโลยี ควบคุมคุณภาพ บริษัทอยู่ในการดำเนินการ!
ศูนย์ข่าว
หน้าแรก
ข่าวบริษัท
ข่าวอุตสาหกรรม
สรุปสถานการณ์การประยุกต์ใช้งานตัดเฉือนทั้งอุตสาหกรรม ปี 2026 คู่มือการซ่อมแซมพื้นผิวโลหะที่สนับสนุนเพื่อลดต้นทุนและเพิ่มประสิทธิภาพ
หน้าก่อนหน้า
ข้อควรระวังตลอดกระบวนการตัดเฉือน ปี 2026 คู่มือปฏิบัติเพื่อลดต้นทุน เพิ่มคุณภาพ และหลีกเลี่ยงความขัดข้อง
ข่าวสารล่าสุดของอุตสาหกรรมงานตัดเฉือน ปี 2026 วิเคราะห์ครบถ้วนสำหรับวิสาหกิจการผลิตในการยกระดับเทคโนโลยี ลดต้นทุนและเพิ่มประสิทธิภาพ
หน้าถัดไป
หน้าก่อนหน้า:
ข้อควรระวังตลอดกระบวนการตัดเฉือน ปี 2026 คู่มือปฏิบัติเพื่อลดต้นทุน เพิ่มคุณภาพ และหลีกเลี่ยงความขัดข้อง
หน้าถัดไป:
ข่าวสารล่าสุดของอุตสาหกรรมงานตัดเฉือน ปี 2026 วิเคราะห์ครบถ้วนสำหรับวิสาหกิจการผลิตในการยกระดับเทคโนโลยี ลดต้นทุนและเพิ่มประสิทธิภาพ
ข่าวที่เกี่ยวข้อง
แนะนำผลิตภัณฑ์งานตัดเฉือน ปี 2026 โซลูชันการซ่อมแซมพื้นผิวโลหะของเครื่องจักรกลระดับมืออาชีพโดยอู่ฮั่นไคหมิงไฮเทค
2026-08-15
อธิบายหลักการทำงานของงานตัดเฉือน ปี 2026 ความรู้เชิงลึกเกี่ยวกับการซ่อมแซมพื้นผิวโลหะของเครื่องจักรกลระดับมืออาชีพ
2026-07-31
วิเคราะห์ปัญหาที่พบบ่อยในงานตัดเฉือน ปี 2026 คู่มือปฏิบัติการแก้ไขความขัดข้องของกระบวนการและการเพิ่มประสิทธิภาพ
2026-07-16
ข้อควรระวังตลอดกระบวนการตัดเฉือน ปี 2026 คู่มือปฏิบัติเพื่อลดต้นทุน เพิ่มคุณภาพ และหลีกเลี่ยงความขัดข้อง
2026-07-01
สรุปสถานการณ์การประยุกต์ใช้งานตัดเฉือนทั้งอุตสาหกรรม ปี 2026 คู่มือการซ่อมแซมพื้นผิวโลหะที่สนับสนุนเพื่อลดต้นทุนและเพิ่มประสิทธิภาพ
2026-06-16
ข่าวสารล่าสุดของอุตสาหกรรมงานตัดเฉือน ปี 2026 วิเคราะห์ครบถ้วนสำหรับวิสาหกิจการผลิตในการยกระดับเทคโนโลยี ลดต้นทุนและเพิ่มประสิทธิภาพ
2026-06-01
แชร์ไปที่
กลับไปที่รายการ