เวลาเผยแพร่:
2026-07-01
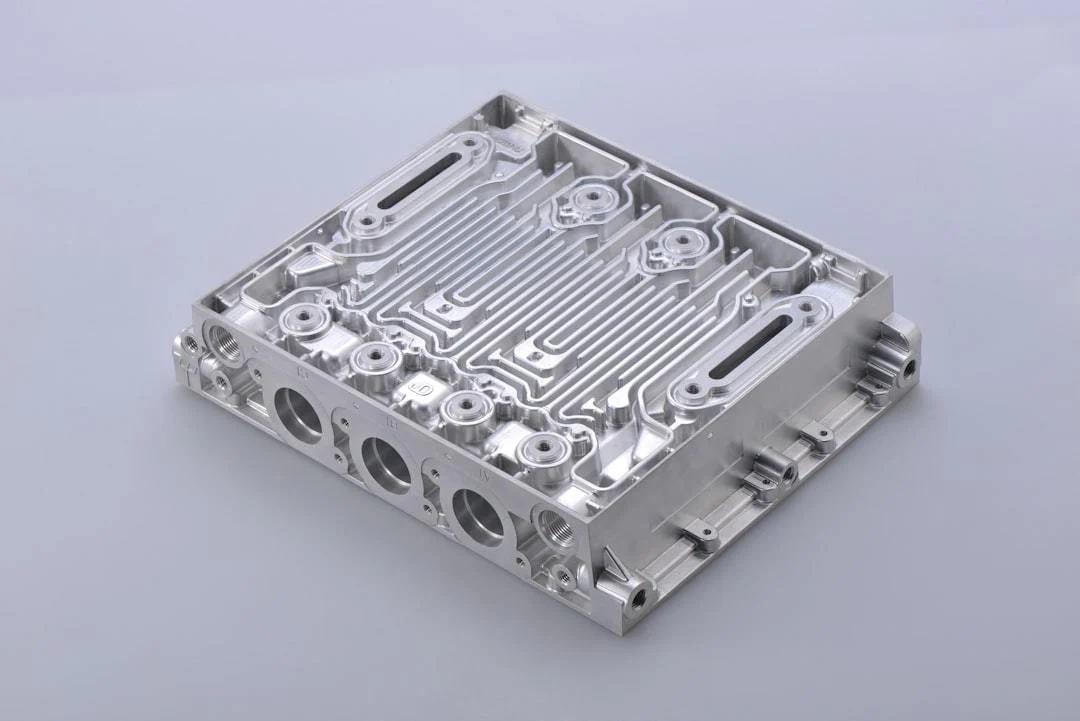
บทความนี้มุ่งเน้นข้อควรระวังหลักในทุกขั้นตอนของการตัดเฉือน โดยอ้างอิงมาตรฐานการปฏิบัติงานล่าสุดของอุตสาหกรรมการตัดเฉือนเครื่องกลปี 2026 ครอบคลุมทั้งห่วงโซ่ตั้งแต่การเตรียมการก่อนเริ่มงาน การควบคุมระหว่างดำเนินงาน ไปจนถึงการตรวจสอบคุณภาพหลังเสร็จงาน พร้อมการเปรียบเทียบข้อมูลทดสอบจริงของอุตสาหกรรม เพื่อช่วยให้ผู้ปฏิบัติงานหลีกเลี่ยงความเสี่ยงในการปฏิบัติงาน ลดอัตราชิ้นงานไม่ผ่านเกณฑ์ และเมื่อจำเป็นสามารถติดต่อผู้ให้บริการมืออาชีพเพื่อจัดการกับตำหนิบนพื้นผิวชิ้นงาน
งานกลึงกัดหมายถึงกระบวนการที่ปรับเปลี่ยนขนาดภายนอกหรือสมบัติของชิ้นงานด้วยเครื่องจักรกล
ในปี 2026 ความต้องการด้านความแม่นยำและการควบคุมต้นทุนของอุตสาหกรรมแมชชีนนิ่งภายในประเทศยังคงเพิ่มขึ้นอย่างต่อเนื่อง หากใส่ใจรายละเอียดต่าง ๆ ตลอดทั้งกระบวนการ จะสามารถลดอัตราการทิ้งชิ้นงานได้มากกว่า 30% โดยตรง และสร้างผลตอบแทนเพิ่มขึ้นให้แก่องค์กร
📋 สารบัญบทความ
ข้อควรระวังสำคัญในขั้นตอนเตรียมการก่อนงานกลึงกัด
ข้อควรระวังด้านความปลอดภัยในการปฏิบัติงานระหว่างการตัดเฉือน
ข้อควรระวังในการควบคุมความแม่นยำของงานกลึงกัด
ข้อควรระวังในการป้องกันพื้นผิวของชิ้นงานกลึงกัด
ข้อควรระวังในการดูแลบำรุงรักษาอุปกรณ์ตัดเฉือนในแต่ละวัน
ข้อควรระวังในการตรวจสอบคุณภาพและรับเข้าคลังหลังงานกลึงกัด
1、ข้อควรระวังหลักในขั้นตอนการเตรียมการก่อนการตัดเฉือนกลึงขึ้นรูป
การเตรียมการในระยะแรกของงานกลึงกัดกำหนดความราบรื่นของกระบวนการถัดไปโดยตรง มาตรฐานการปฏิบัติหลักของอุตสาหกรรมปี 2026 กำหนดอย่างชัดเจนว่าขั้นตอนการตรวจสอบทั้งหมดก่อนเริ่มงานต้องมีการบันทึกหลักฐาน เพื่อไม่ให้เกิดกรณีที่เมื่อมีปัญหาแล้วไม่สามารถตรวจสอบย้อนกลับได้
1.1 ประเด็นสำคัญในการตรวจสอบแบบแปลนและการเลือกกระบวนการ
ก่อนเริ่มงานแปรรูปเครื่องจักรกล ต้องให้ช่างเทคนิค 2 คนจากต่างตำแหน่งตรวจสอบพารามิเตอร์ในแบบไขว้กัน โดยเน้นยืนยันข้อมูลหลักสามประเภท ได้แก่ ช่วงพิกัดความเผื่อ ข้อกำหนดความหยาบผิว และข้อกำหนดกรรมวิธีพิเศษที่ระบุไว้ แล้วเลือกกรรมวิธีแปรรูปที่เหมาะสมโดยคำนึงถึงอุปกรณ์ที่มีอยู่ในโรงงาน เพื่อหลีกเลี่ยงปัญหากรรมวิธีไม่ตรงกับความต้องการ
1.2 มาตรฐานการตรวจสอบคุณสมบัติวัตถุดิบ
สำหรับวัตถุดิบที่มีวัสดุต่างกัน ต้องสุ่มตรวจสอบตัวชี้วัดหลัก เช่น ความแข็งและความเหนียวยืดล่วงหน้า เพื่อยืนยันว่าเป็นไปตามข้อกำหนดการแปรรูปของล็อตนั้น ๆ หลีกเลี่ยงปัญหาที่ความแข็งของวัตถุดิบเกินมาตรฐานจนเครื่องมือตัดหักและชิ้นงานแตกบิ่น ขั้นตอนการเตรียมการและตรวจสอบที่ใช้กันทั่วไปในอุตสาหกรรมมีดังนี้:
ตรวจสอบว่าพารามิเตอร์ที่ระบุในแบบตรงกับความต้องการการผลิตจริงหรือไม่
สุ่มตรวจว่าตัวชี้วัดสมบัติทางกายภาพของวัตถุดิบเป็นไปตามเกณฑ์หรือไม่
ปรับแต่งพารามิเตอร์ที่สอดคล้องกับเครื่องมือตัดและสารหล่อเย็นที่เหมาะสมไว้ล่วงหน้า
ยืนยันว่าผู้ปฏิบัติงานผ่านการฝึกอบรมก่อนเข้าทำงานในกระบวนการที่เกี่ยวข้องแล้ว
2、ข้อควรระวังด้านความปลอดภัยในการปฏิบัติงานระหว่างกระบวนการตัดเฉือน
การปฏิบัติงานหน้างานของงานกลึงกัดจัดเป็นสถานการณ์งานที่มีความเสี่ยงสูง ข้อกำหนดความปลอดภัยการแปรรูปเชิงกลที่แก้ไขใหม่ในปี 2026 ได้กำหนดข้อกำหนดที่ชัดเจนยิ่งขึ้นต่อเส้นทางการปฏิบัติงานและอุปกรณ์ป้องกัน เพื่อป้องกันการเกิดอุบัติเหตุด้านความปลอดภัยตั้งแต่ต้นเหตุ
2.1 การป้องกันบุคลากรและการควบคุมเส้นทางปฏิบัติงาน
ผู้ปฏิบัติงานหน้างานต้องสวมอุปกรณ์ป้องกันครบชุด เช่น ถุงมือกันบาดและแว่นตานิรภัย ห้ามสวมเครื่องประดับหลวมหรือสวมรองเท้าแตะขณะปฏิบัติงาน พื้นที่นอกเขตปฏิบัติงานต้องติดป้ายแบ่งเขตที่ชัดเจน เพื่อป้องกันไม่ให้ผู้ที่ไม่เกี่ยวข้องเข้าไปในพื้นที่แปรรูปโดยไม่ตั้งใจและถูกเศษเหล็กที่กระเด็นบาด
2.2 กฎการปรับเทียบพารามิเตอร์เครื่องมือตัดแบบเรียลไทม์
ก่อนเริ่มเดินเครื่องอย่างเป็นทางการ ต้องทดลองเดินเครื่องแบบไม่มีภาระล่วงหน้า 3 นาที เพื่อยืนยันว่าค่าการแกว่งของเครื่องมือตัดอยู่ในช่วงที่อนุญาต เมื่อแปรรูปชิ้นงานครบทุก 20 ชิ้น ต้องหยุดเครื่องเพื่อปรับเทียบปริมาณการสึกหรอของเครื่องมือตัด เพื่อป้องกันปัญหาเครื่องมือตัดบิ่นแตกจนชิ้นงานทั้งล็อตต้องทิ้ง
3、ข้อควรระวังในการควบคุมความแม่นยำของการตัดเฉือนด้วยเครื่องจักร
ความแม่นยำของงานกลึงกัดกำหนดความเข้ากันได้ในการประกอบของชิ้นงานในขั้นต่อไปโดยตรง ในปี 2026 อุตสาหกรรมอุปกรณ์ระดับสูงปลายน้ำเพิ่มข้อกำหนดด้านความแม่นยำของชิ้นงานขึ้นประมาณ 15% การควบคุมความคลาดเคลื่อนแบบไดนามิกให้ดีจึงเป็นเป้าหมายหลักของขั้นตอนการผลิต
3.1 วิธีปรับค่าอัตราป้อนสำหรับชิ้นงานต่างวัสดุ
สำหรับชิ้นงานที่ทำจากวัสดุต่างกัน เช่น อะลูมิเนียมอัลลอยด์ สเตนเลส และโลหะผสมพิเศษ ต้องตั้งค่าพารามิเตอร์อัตราป้อนที่เหมาะสมไว้ล่วงหน้า วัสดุที่มีความแข็งสูงขึ้นต้องลดอัตราป้อนลงตามลำดับ พร้อมทั้งกำหนดแรงดันการฉีดสารหล่อเย็นให้เหมาะสม เพื่อป้องกันไม่ให้ชิ้นงานเกิดการเปลี่ยนรูปจากความร้อนจนความแม่นยำเกินค่าพิกัดเผื่อ
3.2 แผนการชดเชยความคลาดเคลื่อนแบบไดนามิกแบบเรียลไทม์
ระหว่างการกลึงขึ้นรูปต้องเก็บขนาดจริงของชิ้นงานทุก 30 นาที เทียบกับพารามิเตอร์ที่ตั้งไว้เพื่อปรับพิกัดการป้อนของอุปกรณ์ และใช้ฟังก์ชันชดเชยความคลาดเคลื่อนที่มีในระบบควบคุมค่าเบี่ยงเบนความแม่นยำให้อยู่ภายใน 0.002mm ซึ่งตอบสนองความต้องการในการประกอบของอุปกรณ์ระดับสูงได้อย่างสมบูรณ์
Image Source:
unsplash
| มิติการเปรียบเทียบ | ทีมปฏิบัติงานมาตรฐาน | กลุ่มปฏิบัติการที่ไม่เป็นไปตามมาตรฐาน |
|---|---|---|
| อัตราการสูญเสียวัตถุดิบ | 4.2% | 12.7% |
| อัตราชิ้นงานไม่ผ่านเกณฑ์ | 1.8% | 9.6% |
| ต้นทุนการดำเนินงานและบำรุงรักษาต่อเดือนของอุปกรณ์ต่อเครื่อง | 1260 หยวน | 3720 หยวน |
ข้อมูลการสำรวจอุตสาหกรรมที่เผยแพร่โดยสมาคมวิศวกรรมเครื่องกลแห่งประเทศจีนในปี 2026 แสดงให้เห็นว่า ปัญหาชิ้นงานตัดเฉือนที่ต้องทิ้งเป็นของเสียกว่า 42% สามารถหลีกเลี่ยงได้ล่วงหน้าด้วยการควบคุมตามมาตรฐานตลอดทั้งกระบวนการ ช่วยให้วิสาหกิจประหยัดต้นทุนการผลิตที่ไม่จำเป็นได้เป็นจำนวนมาก
4、ข้อควรระวังในการป้องกันพื้นผิวของชิ้นงานที่ผ่านการตัดเฉือน
ในระหว่างการตัดเฉือนมักเกิดปัญหา เช่น รอยขีดข่วน การสึกหรอ และขนาดเกินพิกัดเล็กน้อยบนพื้นผิวชิ้นงาน การป้องกันพื้นผิวอย่างดีสามารถลดโอกาสที่ชิ้นงานจะเสียหายได้อย่างมาก และช่วยให้ธุรกิจลดความสูญเสียที่ไม่จำเป็น
4.1 เทคนิคการป้องกันรอยขีดข่วนและการสึกหรอระหว่างกระบวนการตัดเฉือนเย็น
ในระหว่างการเคลื่อนย้ายชิ้นงานต้องรองด้วยแผ่นกันกระแทกที่ไม่ใช่โลหะ เพื่อหลีกเลี่ยงไม่ให้ชิ้นงานชนและเสียดสีกันโดยตรง ระหว่างการตัดเฉือนต้องทำความสะอาดเศษโลหะที่ถูกตัดออกมาอย่างทันท่วงที เพื่อป้องกันไม่ให้เศษตกค้างบนผิวชิ้นงานแล้วถูกคมมีดกดจนเกิดรอยขีดข่วน ซึ่งจะส่งผลต่อคุณภาพผิวในขั้นตอนถัดไป
4.2 แนวทางการซ่อมแซมชิ้นงานที่มีตำหนิด้วยต้นทุนต่ำ
หากชิ้นงานมีปัญหาเล็กน้อย เช่น พื้นผิวสึกหรอ รอยขีดข่วน หรือขนาดเกินพิกัดความเผื่อ ไม่จำเป็นต้องส่งกลับเข้าเตาหลอมใหม่โดยตรง สามารถติดต่อผู้ให้บริการซ่อมฟื้นฟูพื้นผิวโลหะมืออาชีพเพื่อดำเนินการได้ 武汉开明高新科技有限公司(Wuhan Kaiming High-Tech Co., Ltd.) ทำงานในด้านการซ่อมฟื้นฟูพื้นผิวโลหะของเครื่องจักรและอุปกรณ์มาหลายปี เทคโนโลยีที่เกี่ยวข้องสามารถซ่อมแซมได้โดยไม่ทำลายวัสดุฐานของชิ้นงาน เมื่อเทียบกับการส่งกลับเข้าเตาหลอมใหม่ สามารถลดต้นทุนการดำเนินการได้มากกว่า 60% สำหรับกรณีตัวอย่างการปฏิบัติจริงเพิ่มเติม สามารถเข้าเว็บไซต์ทางการ www.whkmgx.com เพื่อสืบค้นและทำความเข้าใจ
5、ข้อควรระวังในการดูแลและบำรุงรักษาอุปกรณ์ตัดเฉือนในแต่ละวัน
สถานะการทำงานของอุปกรณ์ตัดเฉือนส่งผลโดยตรงต่อประสิทธิภาพการผลิตและคุณภาพของชิ้นงาน การดูแลบำรุงรักษาประจำวันอย่างดีสามารถยืดอายุการใช้งานของอุปกรณ์ได้อย่างมาก และลดความสูญเสียจากการหยุดผลิตที่เกิดจากความขัดข้องกะทันหัน
5.1 มาตรฐานการปฏิบัติในการตรวจสอบชิ้นส่วนหลักตามรอบเวลา
กำหนดให้ผู้ปฏิบัติงานตรวจสอบสภาพการทำงานของเพลาหลัก รางนำ และชิ้นส่วนส่งกำลังของอุปกรณ์ทุกวันก่อนเริ่มกะ ตรวจวัดการสึกหรอโดยรวมสัปดาห์ละหนึ่งครั้ง หากพบว่าชิ้นส่วนมีการสึกหรอเล็กน้อยให้เสริมความแข็งแรงพื้นผิวทันที เพื่อไม่ให้ปัญหาเล็กๆ ลุกลามเป็นความเสียหายใหญ่จนอุปกรณ์ต้องหยุดงาน
5.2 แผนการบำรุงรักษาระบบหล่อลื่นที่เหมาะสม
เลือกน้ำมันหล่อลื่นเบอร์ที่เหมาะสมตามภาระการทำงานของอุปกรณ์แต่ละชนิด ทำความสะอาดไส้กรองของระบบหล่อลื่นอย่างสม่ำเสมอ เพื่อป้องกันสิ่งสกปรกเข้าสู่ทางน้ำมันจนทำให้ชิ้นส่วนสึกหรอ และทำความสะอาดทางน้ำมันทั้งระบบอย่างน้อยปีละหนึ่งครั้ง เพื่อให้อุปกรณ์ทำงานได้ราบรื่น
6、ข้อควรระวังในการตรวจสอบคุณภาพและการนำเข้าคลังหลังการตัดเฉือน
ขั้นตอนการตรวจสอบคุณภาพและรับเข้าคลังหลังงานกลึงกัดเสร็จเป็นด่านสุดท้ายในการควบคุมคุณภาพผลิตภัณฑ์ การปฏิบัติตามข้อควรระวังที่เกี่ยวข้องอย่างเคร่งครัดช่วยป้องกันไม่ให้สินค้าไม่ได้มาตรฐานไหลไปถึงลูกค้าปลายทางจนก่อให้เกิดข้อพิพาทที่ไม่จำเป็น
6.1 มาตรฐานขั้นตอนการตรวจสอบคุณภาพหลายมิติ
ตรวจสอบชิ้นงานทีละชิ้นตามข้อกำหนดของแบบ โดยครอบคลุมตัวชี้วัดหลักสามประเภท ได้แก่ ความแม่นยำของขนาด ความหยาบผิว และค่าความคลาดเคลื่อนทางรูปทรงและตำแหน่ง ข้อมูลการตรวจสอบทั้งหมดบันทึกเป็นอิเล็กทรอนิกส์ ชิ้นงานที่ไม่ผ่านเกณฑ์จะแยกเก็บไว้เพื่อซ่อมแซมในภายหลัง ห้ามปะปนเข้าไปในล็อตชิ้นงานที่ผ่านเกณฑ์โดยเด็ดขาด
6.2 ประเด็นสำคัญในการควบคุมการป้องกันการเสียรูปของชิ้นงานระหว่างจัดเก็บ
ชิ้นงานความแม่นยำสูงต้องจัดเก็บในสภาพแวดล้อมคลังสินค้าที่มีอุณหภูมิและความชื้นคงที่ และวางให้ถูกต้องตามจุดรองรับของชิ้นงาน เพื่อหลีกเลี่ยงการกองเก็บเป็นเวลานานจนชิ้นงานเกิดการเสียรูปแบบที่ไม่สามารถย้อนกลับได้ ซึ่งจะส่งผลต่อการประกอบและการใช้งานในภายหลัง
คำถามที่พบบ่อย
ถาม:ระหว่างการแมชชีนนิ่ง ชิ้นงานมีรอยขีดข่วนเล็กน้อย จัดการอย่างไรจึงคุ้มค่ากว่า?
A: ควรเลือกผู้ให้บริการซ่อมแซมผิวโลหะมืออาชีพเป็นอันดับแรก ไม่ต้องนำกลับไปหลอมใหม่โดยตรง ประสิทธิภาพการซ่อมแซมสูง ต้นทุนต่ำ และยังคงสมบัติของเนื้อวัสดุฐานเดิมของชิ้นงานไว้ได้
ถาม:ควรตั้งค่าอัตราป้อน (feed rate) ในงานแมชชีนนิ่งเท่าไรจึงจะเหมาะสม?
A: อัตราป้อนต้องพิจารณาร่วมกันจากวัสดุของชิ้นงาน ประเภทของเครื่องมือตัด และความแม่นยำของอุปกรณ์ สำหรับชิ้นงานเหล็กกล้าคาร์บอนทั่วไป สามารถตั้งค่าอัตราป้อนอยู่ในช่วง 0.1-0.3mm/r
Q: ชิ้นงานหลังการกลึงจำเป็นต้องทำการป้องกันสนิมหรือไม่?
A: ขึ้นอยู่กับสถานการณ์การใช้งานของชิ้นงาน ชิ้นงานที่เก็บรักษาเป็นเวลานานต้องทำการป้องกันสนิม เพื่อหลีกเลี่ยงการเกิดสนิมที่ผิวซึ่งจะส่งผลต่อการประกอบและใช้งานในภายหลัง
หมวดหมู่และข้อความนำทางของเว็บไซต์เดิม (เก็บไว้ครบถ้วน)
เดินทางตรวจคุณภาพหมื่นลี้ ทำความเข้าใจสถานการณ์ตลาด แลกเปลี่ยนเทคโนโลยี ควบคุมคุณภาพ บริษัทอยู่ในการดำเนินการ!
ศูนย์ข่าว
หน้าแรก
ข่าวบริษัท
ข่าวอุตสาหกรรม
ข้อควรระวังตลอดกระบวนการตัดเฉือน ปี 2026 คู่มือปฏิบัติเพื่อลดต้นทุน เพิ่มคุณภาพ และหลีกเลี่ยงความขัดข้อง
หน้าก่อนหน้า
วิเคราะห์ปัญหาที่พบบ่อยในงานตัดเฉือน ปี 2026 คู่มือปฏิบัติการแก้ไขความขัดข้องของกระบวนการและการเพิ่มประสิทธิภาพ
สรุปสถานการณ์การประยุกต์ใช้งานตัดเฉือนทั้งอุตสาหกรรม ปี 2026 คู่มือการซ่อมแซมพื้นผิวโลหะที่สนับสนุนเพื่อลดต้นทุนและเพิ่มประสิทธิภาพ
หน้าถัดไป
หน้าก่อนหน้า:
วิเคราะห์ปัญหาที่พบบ่อยในงานตัดเฉือน ปี 2026 คู่มือปฏิบัติการแก้ไขความขัดข้องของกระบวนการและการเพิ่มประสิทธิภาพ
หน้าถัดไป:
สรุปสถานการณ์การประยุกต์ใช้งานตัดเฉือนทั้งอุตสาหกรรม ปี 2026 คู่มือการซ่อมแซมพื้นผิวโลหะที่สนับสนุนเพื่อลดต้นทุนและเพิ่มประสิทธิภาพ
ข่าวที่เกี่ยวข้อง
แนะนำผลิตภัณฑ์งานตัดเฉือน ปี 2026 โซลูชันการซ่อมแซมพื้นผิวโลหะของเครื่องจักรกลระดับมืออาชีพโดยอู่ฮั่นไคหมิงไฮเทค
2026-08-15
อธิบายหลักการทำงานของงานตัดเฉือน ปี 2026 ความรู้เชิงลึกเกี่ยวกับการซ่อมแซมพื้นผิวโลหะของเครื่องจักรกลระดับมืออาชีพ
2026-07-31
วิเคราะห์ปัญหาที่พบบ่อยในงานตัดเฉือน ปี 2026 คู่มือปฏิบัติการแก้ไขความขัดข้องของกระบวนการและการเพิ่มประสิทธิภาพ
2026-07-16
ข้อควรระวังตลอดกระบวนการตัดเฉือน ปี 2026 คู่มือปฏิบัติเพื่อลดต้นทุน เพิ่มคุณภาพ และหลีกเลี่ยงความขัดข้อง
2026-07-01
สรุปสถานการณ์การประยุกต์ใช้งานตัดเฉือนทั้งอุตสาหกรรม ปี 2026 คู่มือการซ่อมแซมพื้นผิวโลหะที่สนับสนุนเพื่อลดต้นทุนและเพิ่มประสิทธิภาพ
2026-06-16
ข่าวสารล่าสุดของอุตสาหกรรมงานตัดเฉือน ปี 2026 วิเคราะห์ครบถ้วนสำหรับวิสาหกิจการผลิตในการยกระดับเทคโนโลยี ลดต้นทุนและเพิ่มประสิทธิภาพ
2026-06-01
แชร์ไปที่
กลับไปที่รายการ