Gestützt auf strenge Reparaturprozesse und hochqualifizierte Projektmanager liefern wir unseren Kunden Projekte in hoher Qualität.
Geschäftsbereiche
Startseite
Produktcenter
Reparatur mit neuen Werkstoffen
Prüfung von Drehrohröfen
Installation und Wartung
Kessel-Druckrohrleitungen
Zerspanung und Anlagenbau
Kontakt
Firmenzentrale
China • Provinz Hubei, Stadt Wuhan, Bezirk Hongshan, Wenhua-Allee 555, Rongchuang Zhigu A16-5
Firmenzentrale
13349867738
13349867738
Ofenachsen-Kalibriersystem
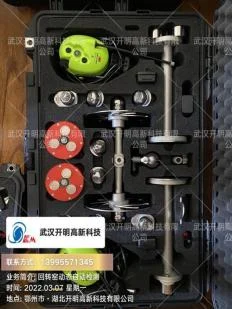
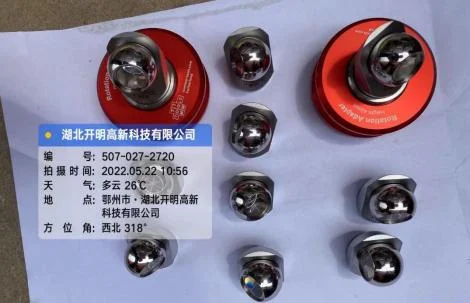
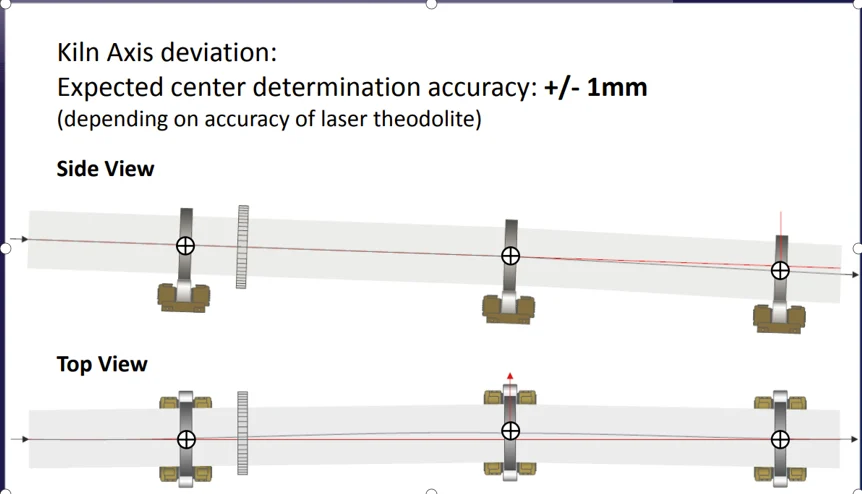
Das Ofenachsen-Kalibriersystem umfasst 16 kugelförmige Prismen mit ±0.01mm, 2 Sockelprismen, 1 Rollenprisma, 2 Stützprismen mit 350mm, 1 Totalstation Leica TS-60 sowie weitere Geräte und Zubehörteile. Das System erstellt mittels Totalstation ein Umgebungsmodell und mittels CAD ein Ofenmodell und stellt die Mittellinie des Ofens sowie weitere Daten im heißen Zustand dar.
Zugehörige Kategorie:
Prüfung von Drehrohröfen
Telefon:
13349867738
Produktberatung
Produktempfehlungen
Detailbeschreibung
Das Ofenachsen-Kalibriersystem umfasst 16 kugelförmige Prismen mit ±0.01mm, 2 Sockelprismen, 1 Rollenprisma, 2 Stützprismen mit 350mm, 1 Totalstation Leica TS-60 sowie weitere Geräte und Zubehörteile. Das System erstellt mittels Totalstation ein Umgebungsmodell und mittels CAD ein Ofenmodell und stellt die Mittellinie des Ofens sowie weitere Daten im heißen Zustand dar.
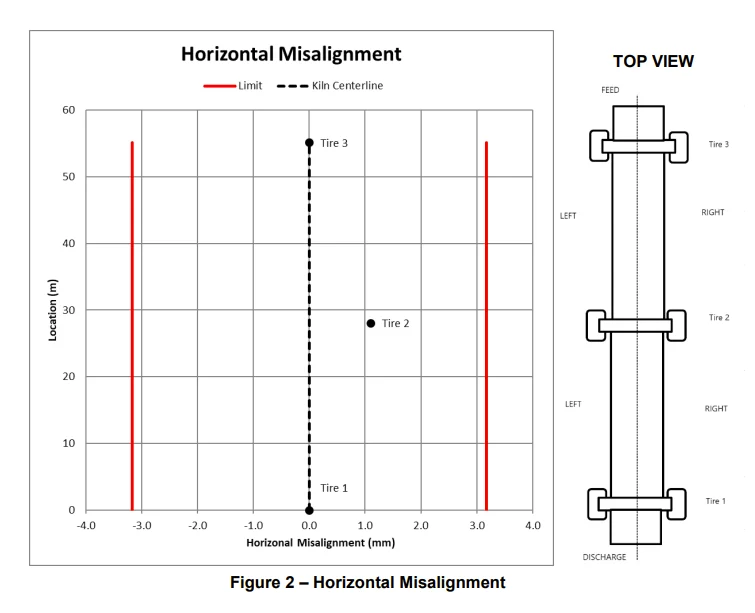
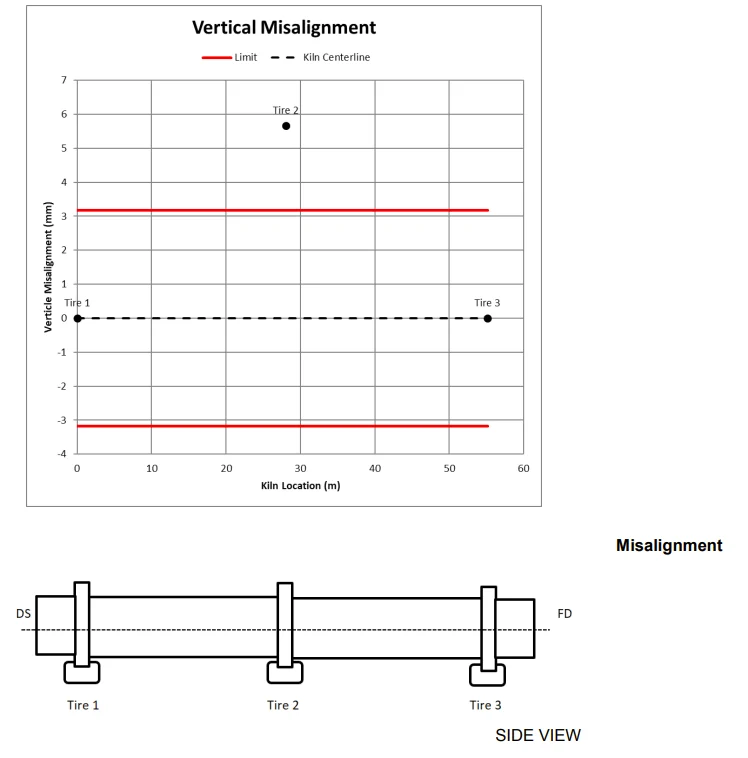
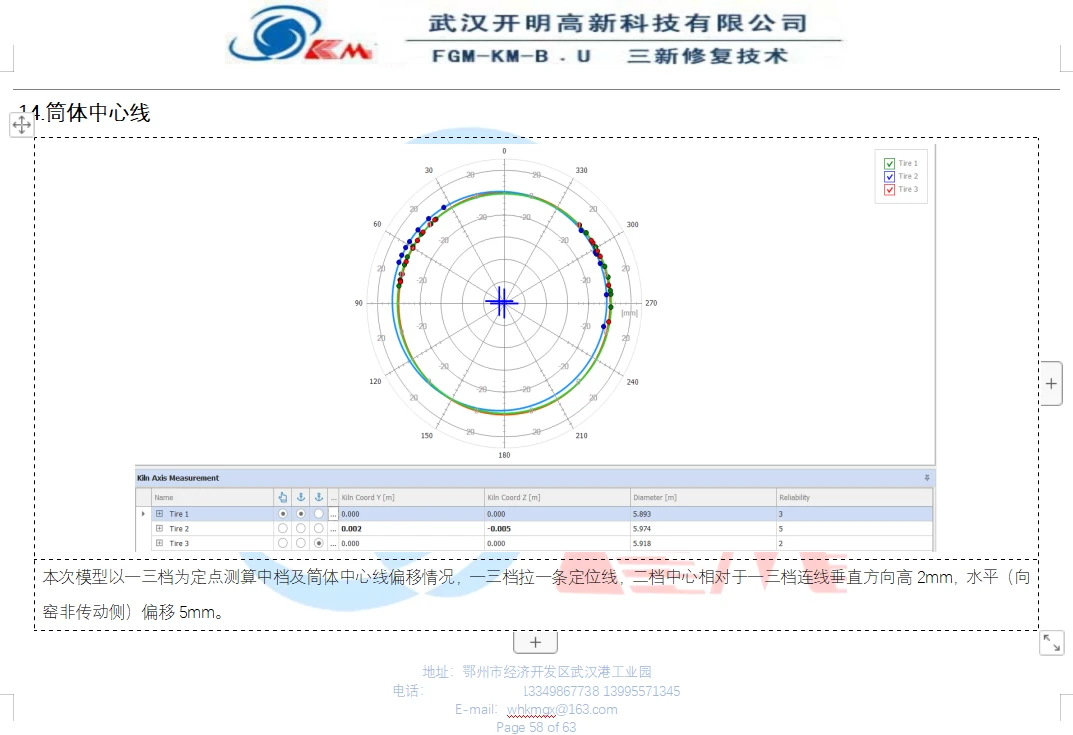
Dieses System kann die Setzung der Plattform und relative Abstände, die Neigung des Ofens, die Abmessungen des Ofenmantels, die tatsächlichen Abstände des ersten, zweiten und dritten Zahnkranzes zu Ofenkopf und Ofenende, die Durchbiegung des Ofenmantels, die Mittellinie des Ofenmantels, den Abstand zwischen den Außenflächen der Tragrollen, den Mittenabstand der Lagerböcke der Tragrollenachsen sowie weitere Grunddaten messen. Mit unserem selbst entwickelten Modell lassen sich Daten wie der Winkel zwischen Tragrolle und Laufring sowie die horizontale Verschiebung der Tragrolle berechnen.
(1) Systemmerkmale (im Vergleich zu anderen Methoden: Theodolitverfahren mit dreifacher Sensorik)
1) Datenvergleich: Umgebungsgenauigkeit: ±0.01mm, Genauigkeit am Ofen: ±0.1mm, Arbeitszeit für den gesamten Ofen 2-4 Stunden. Die Ausrüstung ist schlank gehalten und nicht leicht zu beschädigen.
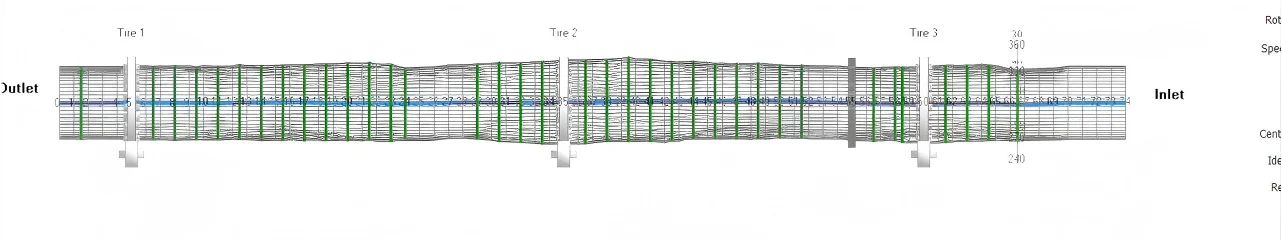
2) Datendarstellung: Ein Ofenmodell wird mit CAD aufgebaut, dazu ein Modell des Tragrollen-Laufring-Systems sowie ein Modell des Heißbetriebs, um den tatsächlichen Betriebszustand zu testen. Das 3D-RGB-Modell erleichtert die Beobachtung. Genauer, umfassender, realitätsnäher, wirksamer.
(2) Anwendungsweise
① Mit einem Rollenmessgerät wird der Echtzeit-Durchmesser aufgezeichnet; mithilfe des Fünf-Punkt-Messverfahrens werden die Vertiefung der Tragrolle und die Kraftrichtung berechnet.
② Mit dem Creep monitor wird der Schlupf gemessen;
③ Mit einem Laser-Horizontalentfernungsmesser und einer Totalstation werden Absenkung und Neigung des Drehrohrofens berechnet;.
④ Die Breite von Tragrollen und Reifen wird gemessen; mit einer Totalstation wird über ein dreidimensionales Koordinatensystem der axiale Versatz zwischen Tragrolle und Reifen gemessen und daraus der Versatz zwischen der Breitenmitte der Tragrolle und der Breitenmitte des Reifens abgeleitet.
⑤ Mit einer Totalstation und einem Mehrsatz-Winkelmesssystem werden die Positionen markiert, die den Breitenmitten der drei Reifen auf der Stahlplattform entsprechen; die Plattform der zweiten Station wird auf dieselbe Höhe wie die der ersten und dritten Station aufgefüllt und markiert, und mit einem Stahlbandmaß werden die Abstände zwischen den Markierungspunkten gemessen. Die Daten werden in das Modell importiert; anhand der Zusammenhänge zwischen den oben genannten Daten werden in Verbindung mit den Daten des Rohrscans die Konzentrizität von Laufring, Zahnkranz und Ofenrohr sowie die Neigung des Ofenrohrs berechnet, der Verschleiß und die Verformung von Laufring und Tragrolle beurteilt, und die tatsächlichen Messergebnisse werden dem Auftraggeber im dreidimensionalen Modell übersichtlich dargestellt.
(3) Mit der aufgestellten Totalstation TS-60 wird ein Umgebungsmodell erstellt; anschließend werden nacheinander die Daten des Ofens gemessen, über Rollenprismen die Daten von Laufring und Plattform erfasst und aus dem Modell die Winkel- und Horizontalverschiebungswerte berechnet. Kugelprismen mit ±0.01mm, das automatische Zielerfassungssystem ATM, die räumliche Kartierung mit dreifacher Aufteilung und fünf Punkten sowie ein Mehrsatz-Winkelmesssystem verringern den Fehler während der Messung so weit wie möglich; festgestellte Fehler lassen sich für die Umgebung auf ±5mm und für Ofen und Laufring auf ±10mm senken. Die Genauigkeit hat das Spitzenniveau der Branche erreicht!
Schlüsselwörter: Ofenachsen-Kalibriersystem
Geschäftsanfragen
Wenn Sie sich für unsere Leistungen interessieren, füllen Sie bitte das untenstehende Formular aus. Wir werden uns schnellstmöglich bei Ihnen melden.
Jetzt absenden
Produktcenter
Kerntechnologie · Streben nach Perfektion · Serviceprojekte · Gemeinsamer Fortschritt
Kessel-Druckrohrleitungen
Sonstige Anlagenwartungsprojekte
Instandsetzung und Heben großer Anlagen
Austausch von Rohrleitungen