En nous appuyant sur des processus de réparation rigoureux et sur des chefs de projet hautement qualifiés, nous livrons à nos clients des projets de haute qualité.
Pôles d'activité
Accueil
Centre de produits
Réparation par nouveaux matériaux
Contrôle du four rotatif
Installation et maintenance
Tuyauteries sous pression de chaudière
Usinage et fabrication d'équipements
Contactez-nous
Siège de l'entreprise
Chine • N° A16-5, Rongchuang Zhigu, 555 avenue Wenhua, district de Hongshan, Wuhan, province du Hubei
Siège de l'entreprise
13349867738
13349867738
Système d'alignement de l'axe du four
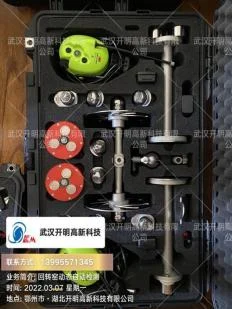
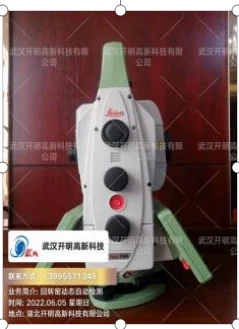
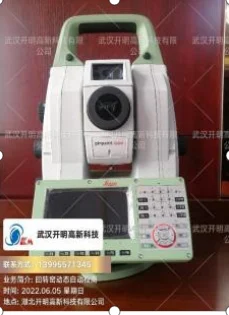
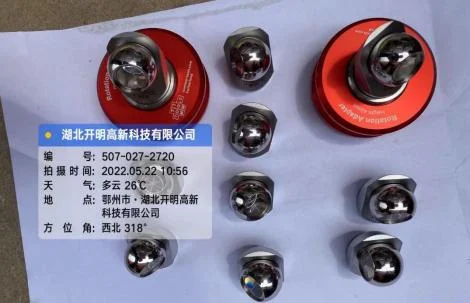
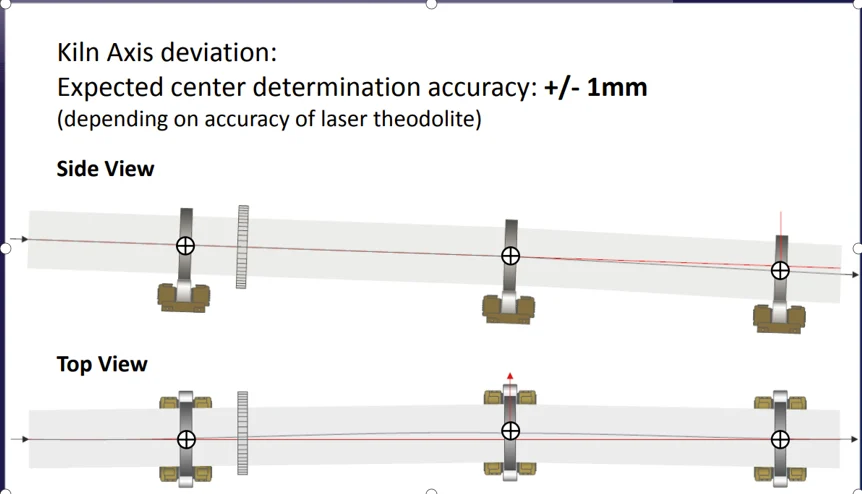
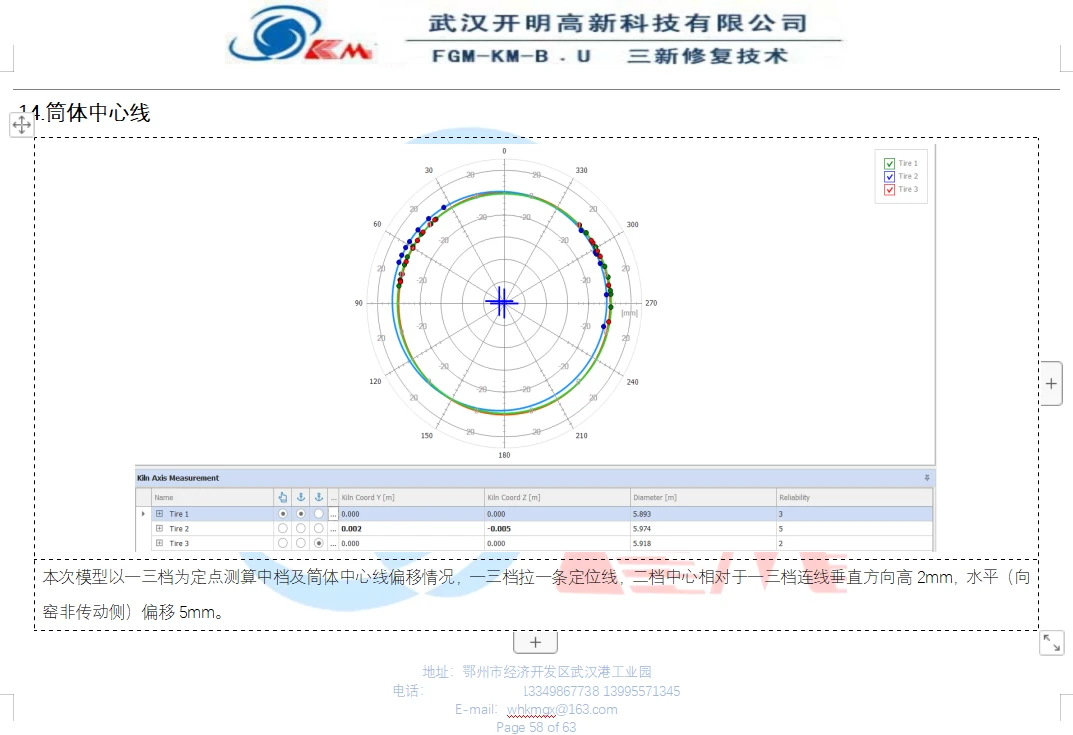
Le système d'alignement de l'axe du four comprend 16 prismes sphériques de ±0.01mm, 2 prismes de base, 1 prisme de galet, 2 prismes de support de 350mm, 1 station totale Leica TS-60 ainsi que d'autres équipements et accessoires. Ce système construit un modèle de l'environnement à l'aide de la station totale et un modèle du four sous CAO, puis présente à chaud la ligne centrale du four et d'autres données.
Catégorie :
Contrôle du four rotatif
Téléphone :
13349867738
Demande de renseignements sur les produits
Produits recommandés
Description détaillée
Le système d'alignement de l'axe du four comprend 16 prismes sphériques de ±0.01mm, 2 prismes de base, 1 prisme de galet, 2 prismes de support de 350mm, 1 station totale Leica TS-60 ainsi que d'autres équipements et accessoires. Ce système construit un modèle de l'environnement à l'aide de la station totale et un modèle du four sous CAO, puis présente à chaud la ligne centrale du four et d'autres données.
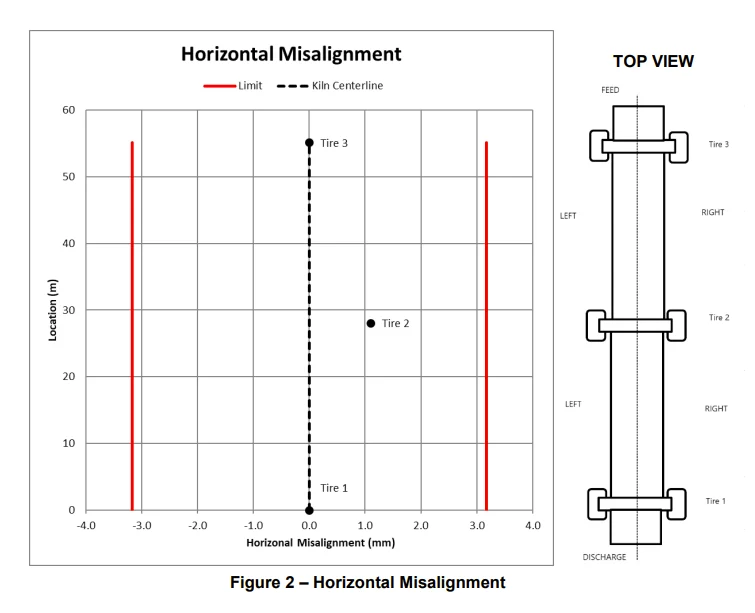
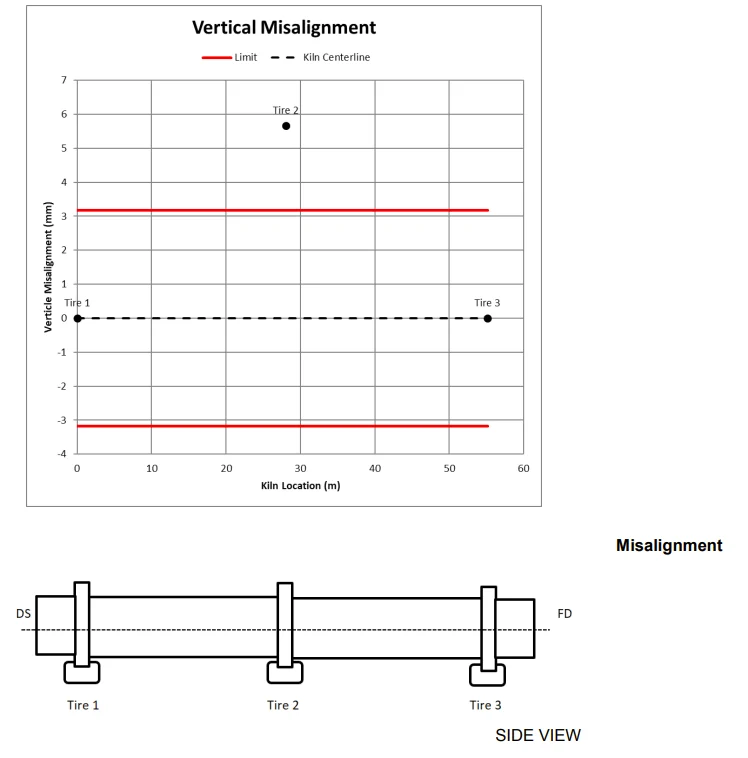
Ce système peut mesurer le tassement de la plateforme et les distances relatives, l'inclinaison du four, les dimensions de la virole, les distances réelles entre les couronnes dentées des première, deuxième et troisième stations et la tête et la queue du four, la flèche de la virole, l'axe central de la virole, l'écartement entre les surfaces extérieures des galets de support, l'entraxe des axes des paliers de galets de support, ainsi que d'autres données de base. Grâce au modèle que nous avons développé nous-mêmes, il permet de calculer des données telles que l'angle des galets de support par rapport au bandage et le déplacement horizontal des galets de support.
(1) Caractéristiques du système (comparaison avec les autres méthodes : méthode du théodolite, capteurs à trois positions)
1)Comparaison des données : précision en environnement de laboratoire : ±0.01mm, précision sur le four : ±0.1mm, durée de travail sur l'ensemble du four : 2-4 heures. Équipement simplifié, peu susceptible d'être endommagé.
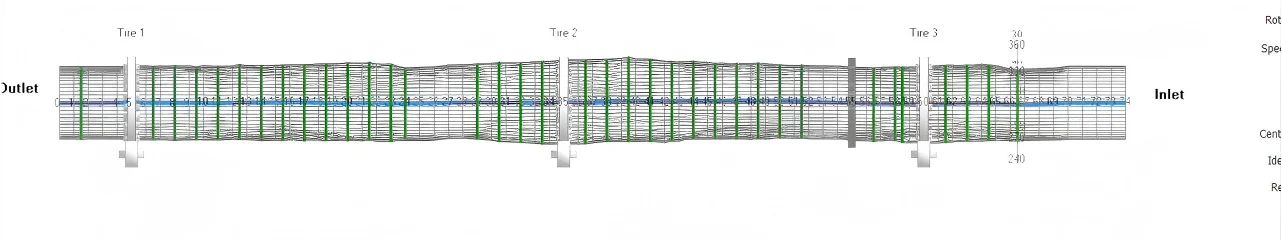
2) Présentation des données : modèle du four construit en CAO, modèle du système bandage-galets de support, et modèle de fonctionnement à chaud pour tester l'état de fonctionnement réel. Le modèle 3D-RGB facilite l'observation. Plus précis, plus complet, plus réaliste, plus efficace.
(2) Mode d'utilisation
① Utiliser un appareil de mesure des galets pour enregistrer le diamètre en temps réel, et employer la méthode de relevé en cinq points pour calculer le degré d'affaissement et la direction de la force des galets de support.
② Utiliser le Creep monitor pour mesurer la quantité de glissement ;
③ Utiliser un télémètre laser horizontal et une station totale pour calculer l'affaissement et l'inclinaison du four rotatif ;.
④ Mesurer la largeur des galets et des bandages, utiliser une station totale avec un système de coordonnées tridimensionnel pour mesurer le désalignement axial entre les galets et les bandages, et en déduire le désalignement entre le centre de la largeur du galet et le centre de la largeur du bandage.
⑤ Utiliser une station totale avec un système de mesure d'angles à tours d'horizon multiples pour repérer les positions, sur la plate-forme en acier, correspondant aux centres de largeur des trois bandages ; la plate-forme du deuxième appui est calée à la même hauteur que celles des premier et troisième appuis pour effectuer le repérage, puis les distances entre les points repérés sont mesurées avec un ruban d'acier. Les données sont importées dans le modèle ; d'après les relations entre toutes ces données, et avec les données du balayage de la virole, on calcule la concentricité entre le bandage, la couronne dentée et la virole ainsi que l'inclinaison de la virole, on évalue l'usure et la déformation du bandage et des galets, et les résultats réels du relevé sont présentés clairement au client sous forme de modèle tridimensionnel.
(3) Un modèle d'environnement est construit à l'aide d'une station totale TS-60 installée sur site ; les données du four sont ensuite mesurées successivement, celles des bandages et de la plateforme sont relevées à l'aide d'un prisme sur galet, et les données d'angle et de déplacement horizontal sont calculées à partir du modèle. Le prisme sphérique de ±0.01mm, le système de visée automatique ATM, la cartographie spatiale à cinq points en trois divisions et le système de mesure angulaire à tours multiples réduisent autant que possible les erreurs pendant la mesure ; l'erreur peut être ramenée à ±5mm pour l'environnement et à ±10mm pour le four et les bandages. La précision a atteint le niveau de pointe du secteur !
Mots-clés : système d'alignement de l'axe du four
Demandes commerciales
Si vous êtes intéressé par nos services, veuillez remplir le formulaire ci-dessous ; nous vous contacterons dans les plus brefs délais.
Envoyer maintenant
Centre de produits
Technologie clé · Recherche de l'excellence · Projets de service · Progression conjointe
Tuyauteries sous pression de chaudière
Autres projets de maintenance d'équipements
Maintenance et levage de grands équipements
Remplacement de canalisation