Fecha de publicación:
2026-07-01
Este artículo trata los puntos clave de todas las etapas del mecanizado y, con las últimas normas operativas del sector del mecanizado de 2026, abarca toda la cadena: preparación previa, control durante el proceso e inspección de calidad posterior; incluye comparaciones de datos de pruebas reales del sector para ayudar a los profesionales a evitar riesgos operativos y reducir la tasa de piezas no conformes. Cuando sea necesario, se puede recurrir a un proveedor de servicios profesional para tratar los defectos superficiales de las piezas.
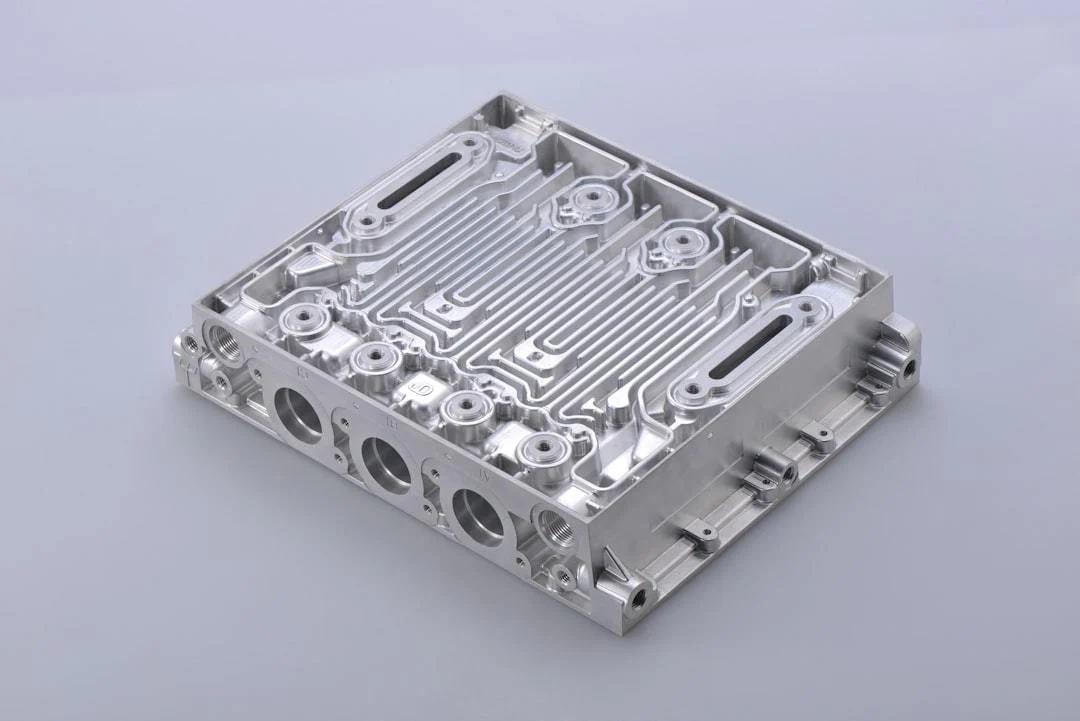
El mecanizado es el proceso en el que se transforman las dimensiones externas o las propiedades de una pieza mediante equipos mecánicos.
, en 2026 las exigencias del sector nacional del mecanizado en cuanto a precisión y control de costos siguen aumentando; cuidar los detalles en todo el proceso puede reducir directamente en más de un 30% la tasa de desecho de piezas y generar mayores beneficios a las empresas.
📋 Índice del artículo
Principales precauciones en la fase de preparación previa al mecanizado
Precauciones de seguridad en las operaciones de mecanizado
Precauciones para el control de la precisión del mecanizado
Precauciones para la protección de la superficie de las piezas mecanizadas
Precauciones para el mantenimiento diario de los equipos de mecanizado
Precauciones para la inspección de calidad y el ingreso en almacén tras el mecanizado
1. Puntos clave de la fase de preparación previa al mecanizado
La preparación previa del mecanizado determina directamente la fluidez de los procesos posteriores. Los estándares operativos predominantes del sector en 2026 exigen claramente que todas las comprobaciones previas al inicio queden registradas, para evitar que, si surgen problemas después, no se pueda rastrear su origen.
1.1 Puntos clave de la verificación de planos y la selección de procesos
Antes de iniciar el mecanizado, 2 técnicos de distintos puestos deben verificar de forma cruzada los parámetros del plano, confirmando especialmente tres tipos de información clave: el rango de tolerancias, los requisitos de rugosidad superficial y las indicaciones de procesos especiales; además, se debe seleccionar el proceso de mecanizado adecuado según los equipos disponibles en el taller, para evitar que el proceso no se ajuste a los requisitos.
1.2 Normas de verificación de las propiedades de las materias primas
Para materias primas de distintos materiales, se deben muestrear con antelación e inspeccionar indicadores clave como la dureza y la ductilidad, y confirmar que cumplen los requisitos de procesamiento del lote correspondiente, evitando problemas como la rotura de herramientas o el astillado de piezas causados por una dureza de la materia prima superior al límite. El proceso general de verificación previa en el sector es el siguiente:
Verificar que los parámetros indicados en los planos coincidan con las necesidades reales de producción
Muestreo para comprobar si los indicadores de propiedades físicas de las materias primas cumplen los requisitos
Poner a punto con antelación los parámetros correspondientes de las herramientas de corte y del medio refrigerante adaptados
Confirmar que el personal operario ha completado la formación previa al puesto del proceso correspondiente
2. Precauciones de seguridad en las operaciones durante el proceso de mecanizado
Las operaciones in situ del mecanizado son un escenario de trabajo de alto riesgo. Las normas de seguridad del mecanizado revisadas en 2026 plantean requisitos más claros sobre los recorridos de operación y los equipos de protección, para evitar accidentes de seguridad desde su origen.
2.1 Protección del personal y control de la ruta de operación
El personal operario in situ debe usar equipo de protección completo, como guantes anticorte y gafas protectoras. Durante la operación queda estrictamente prohibido llevar joyas holgadas o ir en chanclas al puesto de trabajo, y en las zonas ajenas a la operación se colocarán señales de aislamiento visibles, para evitar que personas ajenas entren por error en el área de mecanizado y sufran cortes por las virutas de hierro proyectadas.
2.2 Reglas de calibración en tiempo real de los parámetros de la herramienta
Antes de la puesta en marcha oficial, se debe hacer una prueba en vacío de 3 minutos, confirmar que el valor de oscilación de la herramienta se mantiene dentro del rango permitido y, después de cada 20 piezas mecanizadas, detener el equipo para calibrar el desgaste de la herramienta, evitando que la rotura de la herramienta provoque el desecho de lotes de piezas.
3. Precauciones para el control de la precisión del mecanizado
La precisión del mecanizado determina directamente la idoneidad de montaje posterior de las piezas. En 2026, el sector de equipos de gama alta situado aguas abajo ha elevado en torno a un 15 % sus exigencias de precisión de las piezas, y un buen control de los errores dinámicos es el objetivo central de la fase de producción.
3.1 Método de adaptación del avance para piezas de distintos materiales
Para piezas de distintos materiales, como aleación de aluminio, acero inoxidable y aleaciones especiales, hay que configurar de antemano los parámetros de avance correspondientes: cuanto mayor sea la dureza del material, más bajo debe ser el avance, y a la vez hay que ajustar la presión de inyección del medio refrigerante, para evitar que la pieza sufra deformación térmica y se exceda la tolerancia de precisión.
3.2 Solución de compensación en tiempo real de errores dinámicos
Durante el mecanizado se toman las dimensiones reales de la pieza cada 30 minutos, se comparan con los parámetros preestablecidos para ajustar las coordenadas de avance del equipo y, mediante la función de compensación de errores incorporada en el sistema, se mantiene la desviación de precisión dentro de 0.002mm, satisfaciendo plenamente las necesidades de montaje de equipos de alta gama.
Image Source:
unsplash
| Dimensión de comparación | Grupo de operación estandarizada | Grupo de operaciones no reglamentarias |
|---|---|---|
| Tasa de pérdida de materias primas | 4.2% | 12.7% |
| Tasa de piezas defectuosas | 1.8% | 9.6% |
| Costo mensual de operación y mantenimiento por equipo | 1260 yuanes | 3720 yuanes |
Según los datos de investigación sectorial publicados en 2026 por la Sociedad China de Ingeniería Mecánica, más del 42% de los problemas de desecho de piezas mecanizadas pueden evitarse de antemano mediante un control estandarizado de todo el proceso, lo que ahorra a las empresas una gran cantidad de costes de producción innecesarios.
4. Precauciones para la protección de la superficie de las piezas mecanizadas
Durante el mecanizado es muy fácil que aparezcan problemas como rayones, desgaste y ligeras desviaciones dimensionales fuera de tolerancia en la superficie de las piezas. Una buena protección de la superficie puede reducir considerablemente la probabilidad de desecho de las piezas y ayudar a las empresas a evitar pérdidas innecesarias.
4.1 Consejos para prevenir arañazos y desgaste durante el mecanizado en frío
Durante el traslado de las piezas se deben colocar almohadillas amortiguadoras no metálicas para evitar que choquen o rocen directamente entre sí; durante el mecanizado hay que limpiar a tiempo las virutas metálicas cortadas, para evitar que queden en la superficie de la pieza y la herramienta las presione dejando rayones, lo que afectaría la calidad superficial posterior.
4.2 Vías de reparación de bajo costo para piezas con defectos
Si la pieza ya presenta un ligero desgaste superficial, rayones, dimensiones fuera de tolerancia u otros problemas, no es necesario devolverla al horno para rehacerla; se puede recurrir a un proveedor profesional de reparación de superficies metálicas. 武汉开明高新科技有限公司(Wuhan Kaiming High-Tech Co., Ltd.)lleva muchos años especializada en la reparación de superficies metálicas de equipos mecánicos; su tecnología permite realizar la reparación sin dañar el material base de la pieza y, en comparación con rehacerla en el horno, puede reducir el costo de tratamiento en más de un 60 %. Para más casos prácticos, visite el sitio web oficial www.whkmgx.com.
5. Precauciones para la operación y el mantenimiento diarios de los equipos de mecanizado
El estado de funcionamiento de los equipos de mecanizado determina directamente la eficiencia de producción y la calidad de las piezas. Un buen mantenimiento diario puede prolongar considerablemente la vida útil de los equipos y reducir las pérdidas por paradas causadas por averías repentinas.
5.1 Normas de ejecución de la inspección periódica de los componentes clave
Se exige que los operarios revisen cada día, antes del turno, el estado de funcionamiento del husillo principal, las guías y los componentes de transmisión del equipo, que realicen una vez por semana una inspección completa del desgaste y que, al detectar un desgaste leve en un componente, apliquen a tiempo un tratamiento de refuerzo superficial, evitando que un problema pequeño se convierta en una avería grave que detenga el equipo.
5.2 Plan de mantenimiento adaptado del sistema de lubricación
Elija el aceite lubricante de la clase correspondiente según la carga de trabajo de cada equipo, limpie periódicamente el elemento filtrante del sistema de lubricación para evitar que las impurezas entren en el circuito de aceite y provoquen desgaste de los componentes, y realice como mínimo una vez al año una limpieza completa del circuito de aceite para garantizar el buen funcionamiento del equipo.
6. Precauciones para la inspección de calidad y el ingreso en almacén tras el mecanizado
La inspección de calidad y el ingreso en almacén tras el mecanizado constituyen el último filtro para controlar la calidad del producto. Aplicar estrictamente las precauciones correspondientes evita que los productos no conformes lleguen a los clientes posteriores y generen disputas innecesarias.
6.1 Normas del proceso de inspección de calidad multidimensional
Conforme a los requisitos de los planos, se inspeccionan una por una las tres categorías de indicadores clave de las piezas: precisión dimensional, rugosidad superficial y tolerancias de forma y posición. Todos los datos de inspección se registran electrónicamente, y las piezas no conformes se almacenan por separado para su posterior reparación, con la prohibición estricta de mezclarlas con los lotes de piezas conformes.
6.2 Puntos clave del control antideformación en el almacenamiento de piezas
Las piezas de alta precisión deben almacenarse en un entorno con temperatura y humedad constantes y colocarse de forma adecuada según sus puntos de apoyo, para evitar que el apilamiento prolongado provoque deformaciones irreversibles que afecten al resultado del posterior ensamblaje y uso.
Preguntas frecuentes
P: ¿Cómo tratar de la forma más rentable los pequeños arañazos que aparecen en una pieza durante el mecanizado?
A: Se recomienda elegir en primer lugar un proveedor profesional de servicios de reparación de superficies metálicas, en lugar de refundir y rehacer la pieza directamente; la reparación es más eficiente y barata, y además conserva las propiedades originales del material base de la pieza.
P: ¿Qué avance es razonable configurar en el mecanizado?
A: El avance debe determinarse considerando de forma integral el material de la pieza, el tipo de herramienta y la precisión del equipo; para piezas de acero al carbono convencional, el avance puede fijarse en el rango de 0.1-0.3mm/r.
P: ¿Es necesario aplicar tratamiento antioxidante a las piezas después del mecanizado?
A: Depende del escenario de uso de la pieza; las piezas almacenadas a largo plazo deben recibir tratamiento antioxidante, para evitar que la oxidación de la superficie afecte al resultado del montaje posterior.
Índice y textos de navegación del sitio original (conservados íntegramente)
Recorrido por la calidad, conocimiento de la situación del mercado, intercambio técnico, control de la calidad: ¡la empresa está en acción!
Centro de noticias
Inicio
Noticias de la empresa
Noticias del sector
Precauciones en todo el proceso de mecanizado en 2026: guía práctica para reducir costes, mejorar la calidad y evitar fallos
Página anterior
Análisis completo de los problemas comunes del mecanizado en 2026: guía práctica para el tratamiento de fallos de proceso y la optimización eficiente
Panorama de los escenarios de aplicación del mecanizado en todos los sectores en 2026: guía para reducir costes y aumentar la eficiencia con la reparación de superficies metálicas
Página siguiente
Página anterior:
Análisis completo de los problemas comunes del mecanizado en 2026: guía práctica para el tratamiento de fallos de proceso y la optimización eficiente
Página siguiente:
Panorama de los escenarios de aplicación del mecanizado en todos los sectores en 2026: guía para reducir costes y aumentar la eficiencia con la reparación de superficies metálicas
Noticias relacionadas
Presentación de productos de mecanizado de 2026: soluciones de reparación de superficies metálicas para maquinaria y equipos profesionales de Wuhan Kaiming High-Tech
2026-08-15
Explicación detallada del principio de funcionamiento del mecanizado en 2026: divulgación práctica sobre la reparación de superficies metálicas de maquinaria y equipos profesionales
2026-07-31
Análisis completo de los problemas comunes del mecanizado en 2026: guía práctica para el tratamiento de fallos de proceso y la optimización eficiente
2026-07-16
Precauciones en todo el proceso de mecanizado en 2026: guía práctica para reducir costes, mejorar la calidad y evitar fallos
2026-07-01
Panorama de los escenarios de aplicación del mecanizado en todos los sectores en 2026: guía para reducir costes y aumentar la eficiencia con la reparación de superficies metálicas
2026-06-16
Últimas noticias del sector del mecanizado en 2026: análisis completo de la modernización técnica y la reducción de costes con aumento de eficiencia para las empresas manufactureras
2026-06-01
Compartir en
Volver a la lista