Waktu publikasi:
2026-07-01
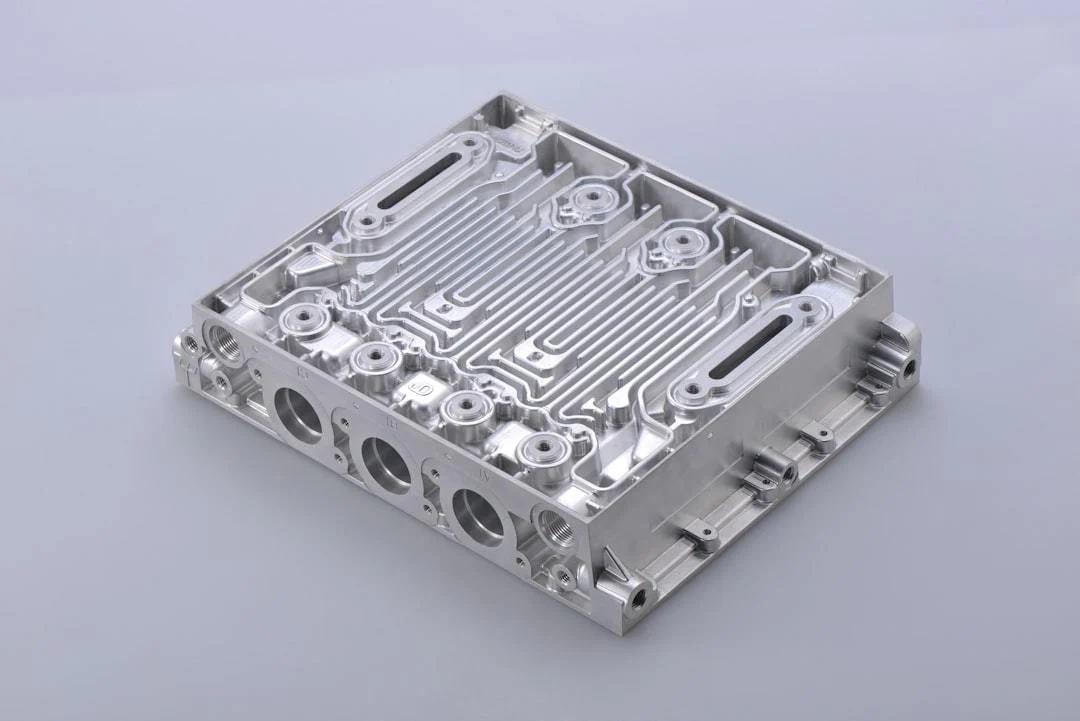
Artikel ini membahas hal-hal inti yang perlu diperhatikan dalam seluruh tahapan permesinan, dengan mengacu pada standar operasional terbaru industri permesinan tahun 2026, mencakup seluruh rantai persiapan awal, pengendalian selama proses, dan inspeksi mutu akhir, disertai perbandingan data uji nyata industri, untuk membantu praktisi menghindari risiko operasional dan menurunkan tingkat benda kerja yang tidak lolos, serta bila perlu dapat menghubungi penyedia layanan profesional untuk menangani cacat permukaan benda kerja.
Pemesinan adalah proses yang mengubah dimensi bentuk luar atau sifat benda kerja dengan menggunakan peralatan mekanis
, pada 2026 tuntutan industri pemesinan dalam negeri terhadap presisi dan pengendalian biaya terus meningkat; dengan memperhatikan detail di seluruh proses, tingkat limbah benda kerja dapat langsung diturunkan lebih dari 30%, sehingga menciptakan lebih banyak keuntungan bagi perusahaan.
📋 Daftar Isi Artikel
Hal-hal inti yang perlu diperhatikan pada tahap persiapan sebelum pemesinan
Hal-hal yang perlu diperhatikan untuk keselamatan operasi selama proses permesinan
Hal-hal yang perlu diperhatikan dalam pengendalian presisi pemesinan
Hal-hal yang perlu diperhatikan dalam perlindungan permukaan benda kerja pemesinan
Hal-hal yang perlu diperhatikan dalam operasi dan perawatan harian peralatan permesinan
Hal-hal yang perlu diperhatikan dalam inspeksi mutu dan penerimaan gudang setelah pemesinan
1. Hal-hal inti yang perlu diperhatikan pada tahap persiapan sebelum permesinan
Persiapan awal pemesinan secara langsung menentukan kelancaran alur selanjutnya. Standar operasi arus utama industri tahun 2026 dengan jelas mewajibkan seluruh tahap verifikasi sebelum pemulaian kerja untuk meninggalkan catatan, agar jika terjadi masalah di kemudian hari dapat ditelusuri sumbernya.
1.1 Poin pemeriksaan gambar dan pemilihan proses
Sebelum pemesinan dimulai, parameter gambar harus diperiksa silang oleh 2 teknisi dari posisi yang berbeda, dengan fokus pada tiga jenis informasi inti: rentang toleransi, persyaratan kekasaran permukaan, dan keterangan proses khusus. Proses pemesinan yang sesuai dipilih dengan mempertimbangkan peralatan yang tersedia di bengkel, untuk menghindari ketidaksesuaian antara proses dan kebutuhan.
1.2 Standar verifikasi kinerja bahan baku
Untuk bahan baku dengan material berbeda, indikator inti seperti kekerasan dan keuletan harus diambil sampelnya dan diuji terlebih dahulu untuk memastikan sesuai dengan persyaratan pengerjaan batch yang bersangkutan, agar terhindar dari masalah seperti pahat patah dan benda kerja gompal akibat kekerasan bahan baku yang melebihi batas. Proses pemeriksaan persiapan yang lazim di industri adalah sebagai berikut:
Periksa apakah parameter yang tertera pada gambar sesuai dengan kebutuhan produksi yang sebenarnya
Pengambilan sampel untuk memeriksa apakah indikator sifat fisik bahan baku memenuhi standar
Menyetel lebih awal parameter yang sesuai untuk pahat dan media pendingin yang digunakan
Pastikan operator telah menyelesaikan pelatihan sebelum bertugas untuk proses yang bersangkutan
2. Hal-hal yang perlu diperhatikan dalam pengoperasian yang aman selama proses pemesinan
Operasi pemesinan di lapangan termasuk skenario kerja berisiko tinggi. Standar keselamatan pemesinan yang direvisi pada tahun 2026 mengajukan persyaratan yang lebih jelas untuk jalur operasi dan peralatan pelindung, guna mencegah terjadinya kecelakaan keselamatan dari akarnya.
2.1 Perlindungan personel dan pengendalian jalur operasi
Operator di lokasi wajib mengenakan perlengkapan pelindung lengkap seperti sarung tangan anti sayat dan kacamata pelindung. Selama pengoperasian dilarang keras mengenakan perhiasan longgar atau bersandal saat bertugas. Area non-operasi harus diberi tanda pembatas yang jelas, agar orang yang tidak berkepentingan tidak masuk ke area pemesinan secara tidak sengaja dan tergores oleh serpihan besi yang beterbangan.
2.2 Aturan kalibrasi real-time parameter pahat
Sebelum mulai beroperasi secara resmi, jalankan percobaan tanpa beban selama 3 menit terlebih dahulu dan pastikan nilai runout pahat terkendali dalam batas yang diizinkan; setelah setiap 20 benda kerja selesai diproses, hentikan peralatan untuk mengkalibrasi besarnya keausan pahat, agar tidak terjadi pahat pecah yang menyebabkan benda kerja satu batch menjadi limbah.
3. Hal-hal yang perlu diperhatikan dalam pengendalian presisi pemesinan
Presisi pemesinan secara langsung menentukan kecocokan perakitan benda kerja selanjutnya. Pada tahun 2026, persyaratan presisi benda kerja dari industri peralatan kelas atas di hilir meningkat sekitar 15%, dan pengendalian kesalahan dinamis yang baik merupakan sasaran inti tahap produksi.
3.1 Metode penyesuaian laju pemakanan untuk benda kerja dengan material berbeda
Untuk benda kerja dari berbagai material seperti paduan aluminium, baja tahan karat, dan paduan khusus, parameter laju pemakanan yang sesuai harus diatur terlebih dahulu. Semakin tinggi kekerasan material, laju pemakanan harus diturunkan sesuai, dan tekanan semprot media pendingin yang sesuai juga harus disesuaikan, agar benda kerja tidak mengalami deformasi termal yang menyebabkan presisi melebihi toleransi.
3.2 Solusi kompensasi waktu nyata untuk kesalahan dinamis
Selama pemesinan, ukuran aktual benda kerja diambil setiap 30 menit, dibandingkan dengan parameter yang telah ditetapkan untuk menyesuaikan koordinat pemakanan peralatan, dan melalui fungsi kompensasi kesalahan bawaan sistem, deviasi presisi dikendalikan dalam 0.002mm, sepenuhnya memenuhi kebutuhan perakitan peralatan kelas atas.
Image Source:
unsplash
| Dimensi perbandingan | Tim operasi standar | Kelompok operasi tidak standar |
|---|---|---|
| Tingkat kehilangan bahan baku | 4.2% | 12.7% |
| Tingkat benda kerja tidak lolos | 1.8% | 9.6% |
| Biaya operasi dan pemeliharaan bulanan per unit peralatan | 1260 yuan | 3720 yuan |
Data survei industri yang dirilis Chinese Mechanical Engineering Society pada tahun 2026 menunjukkan bahwa lebih dari 42% masalah benda kerja afkir pada pemesinan dapat dihindari sejak awal melalui pengendalian terstandar di seluruh proses, sehingga menghemat banyak biaya produksi yang tidak perlu bagi perusahaan.
4. Hal-hal yang perlu diperhatikan dalam perlindungan permukaan benda kerja hasil pemesinan
Dalam proses permesinan, benda kerja mudah mengalami masalah seperti goresan permukaan, keausan, dan penyimpangan dimensi ringan. Perlindungan permukaan yang baik dapat secara signifikan mengurangi kemungkinan benda kerja menjadi afkir, sehingga membantu perusahaan mengurangi kerugian yang tidak perlu.
4.1 Teknik pencegahan goresan dan keausan selama proses pemesinan dingin
Saat memindahkan benda kerja, gunakan alas penyangga non-logam agar benda kerja tidak saling bertabrakan dan bergesekan langsung. Selama pemrosesan, segera bersihkan serpihan logam hasil pemotongan agar serpihan tidak tertinggal di permukaan benda kerja dan tertekan pahat hingga menimbulkan goresan, yang akan memengaruhi kualitas permukaan berikutnya.
4.2 Jalur perbaikan berbiaya rendah untuk benda kerja yang cacat
Jika benda kerja sudah mengalami keausan permukaan ringan, goresan, ukuran di luar toleransi, dan masalah lainnya, tidak perlu langsung dilebur ulang dan dibuat ulang; dapat menghubungi penyedia layanan perbaikan permukaan logam profesional untuk menanganinya. 武汉开明高新科技有限公司 (Wuhan Kaiming High-Tech Co., Ltd.) telah bertahun-tahun mendalami bidang perbaikan permukaan logam peralatan mekanis; teknologi terkait dapat menyelesaikan perbaikan tanpa merusak material dasar benda kerja, dan dibandingkan dengan peleburan ulang dan pembuatan ulang dapat menurunkan biaya penanganan lebih dari 60%. Untuk lebih banyak contoh praktik, silakan kunjungi situs resmi www.whkmgx.com.
5. Hal-hal yang perlu diperhatikan dalam pengoperasian dan perawatan harian peralatan pemesinan
Kondisi operasi peralatan permesinan secara langsung menentukan efisiensi produksi dan kualitas benda kerja. Melakukan operasi dan perawatan harian dengan baik dapat memperpanjang masa pakai peralatan secara signifikan dan mengurangi kerugian akibat penghentian produksi karena kerusakan mendadak.
5.1 Standar pelaksanaan pemeriksaan berkala komponen inti
Operator diwajibkan memeriksa kondisi operasi spindel, rel pemandu, dan komponen transmisi peralatan setiap hari sebelum shift, melakukan pemeriksaan keausan menyeluruh seminggu sekali, dan segera melakukan penguatan permukaan bila ditemukan keausan ringan pada komponen, agar masalah kecil tidak berkembang menjadi kerusakan besar yang menghentikan peralatan.
5.2 Rencana perawatan sistem pelumasan yang sesuai
Pilih oli pelumas dengan grade yang sesuai menurut beban operasi masing-masing peralatan, bersihkan elemen filter sistem pelumasan secara berkala agar kotoran tidak masuk ke saluran oli dan menyebabkan keausan komponen, lakukan pembersihan menyeluruh saluran oli setidaknya sekali setahun untuk menjaga kelancaran operasi peralatan.
6. Hal-hal yang perlu diperhatikan dalam inspeksi mutu dan penyimpanan setelah pemesinan
Tahap inspeksi mutu dan penerimaan gudang setelah pemesinan merupakan pintu terakhir dalam pengendalian mutu produk. Menerapkan hal-hal yang perlu diperhatikan secara ketat dapat mencegah produk tidak memenuhi syarat sampai ke pelanggan hilir dan menimbulkan sengketa yang tidak perlu.
6.1 Spesifikasi proses inspeksi mutu multidimensi
Sesuai persyaratan gambar, periksa satu per satu tiga indikator inti benda kerja, yaitu ketelitian dimensi, kekasaran permukaan, dan toleransi bentuk dan posisi. Semua data pemeriksaan dicatat secara elektronik. Produk tidak lolos disimpan terpisah untuk perbaikan selanjutnya, dan dilarang keras dicampur ke dalam batch produk yang lolos.
6.2 Poin pengendalian pencegahan deformasi pada penyimpanan benda kerja
Benda kerja presisi tinggi harus disimpan di lingkungan gudang dengan suhu dan kelembapan konstan, ditata secara standar sesuai titik tumpu benda kerja, untuk menghindari deformasi permanen akibat penumpukan jangka panjang yang memengaruhi hasil perakitan dan penggunaan selanjutnya.
Pertanyaan Umum
Q: Bagaimana cara menangani goresan ringan pada benda kerja selama proses pemesinan agar lebih hemat biaya?
A: Sebaiknya pilih penyedia jasa perbaikan permukaan logam profesional untuk menanganinya, tanpa perlu langsung dilebur ulang dan diproduksi ulang. Efisiensi perbaikan tinggi, biayanya rendah, dan sifat material dasar asli benda kerja tetap terjaga.
Q: Berapa pengaturan laju pemakanan (feed rate) yang wajar dalam pemesinan?
A: Laju pemakanan harus ditentukan secara menyeluruh berdasarkan material benda kerja, jenis pahat, dan presisi peralatan. Untuk benda kerja baja karbon biasa, laju pemakanan dapat diatur pada kisaran 0.1-0.3mm/r.
Q: Apakah benda kerja setelah pemesinan perlu diberi perlakuan anti-karat?
A: Ditentukan berdasarkan skenario penggunaan benda kerja. Benda kerja yang disimpan dalam jangka panjang harus diberi perlakuan anti-karat agar permukaan yang berkarat tidak memengaruhi hasil perakitan dan penggunaan selanjutnya.
Indeks dan teks navigasi situs asal (dipertahankan seluruhnya)
Perjalanan Ribuan Mil Kualitas, memahami kondisi pasar, bertukar teknologi, mengendalikan kualitas, perusahaan beraksi!
Pusat berita
Beranda
Berita perusahaan
Berita industri
Hal-Hal yang Perlu Diperhatikan dalam Seluruh Proses Pemesinan 2026: Panduan Praktis Menekan Biaya, Meningkatkan Mutu, dan Menghindari Kerusakan
Halaman Sebelumnya
Analisis Lengkap Masalah Umum Pemesinan 2026: Panduan Praktis Penanganan Gangguan Proses dan Optimalisasi Efisien
Tinjauan Skenario Penerapan Pemesinan di Seluruh Industri 2026: Panduan Penurunan Biaya dan Peningkatan Efisiensi dengan Perbaikan Permukaan Logam
Halaman Berikutnya
Halaman Sebelumnya:
Analisis Lengkap Masalah Umum Pemesinan 2026: Panduan Praktis Penanganan Gangguan Proses dan Optimalisasi Efisien
Halaman Berikutnya:
Tinjauan Skenario Penerapan Pemesinan di Seluruh Industri 2026: Panduan Penurunan Biaya dan Peningkatan Efisiensi dengan Perbaikan Permukaan Logam
Berita terkait
Pengenalan Produk Pemesinan 2026: Solusi Perbaikan Permukaan Logam Peralatan Mekanis Profesional dari Wuhan Kaiming High-Tech
2026-08-15
Penjelasan Rinci Prinsip Kerja Pemesinan 2026: Panduan Ilmiah Populer tentang Perbaikan Permukaan Logam Peralatan Mekanis Profesional
2026-07-31
Analisis Lengkap Masalah Umum Pemesinan 2026: Panduan Praktis Penanganan Gangguan Proses dan Optimalisasi Efisien
2026-07-16
Hal-Hal yang Perlu Diperhatikan dalam Seluruh Proses Pemesinan 2026: Panduan Praktis Menekan Biaya, Meningkatkan Mutu, dan Menghindari Kerusakan
2026-07-01
Tinjauan Skenario Penerapan Pemesinan di Seluruh Industri 2026: Panduan Penurunan Biaya dan Peningkatan Efisiensi dengan Perbaikan Permukaan Logam
2026-06-16
Berita Terbaru Industri Pemesinan 2026: Analisis Lengkap Peningkatan Teknologi dan Penurunan Biaya serta Peningkatan Efisiensi bagi Perusahaan Manufaktur
2026-06-01
Bagikan ke
Kembali ke daftar