Thời gian đăng:
2026-07-01
Bài viết xoay quanh các lưu ý cốt lõi trong toàn bộ các khâu gia công cơ khí, kết hợp quy phạm vận hành mới nhất của ngành gia công cơ khí năm 2026, bao quát toàn chuỗi từ chuẩn bị trước, kiểm soát trong quá trình đến kiểm tra chất lượng sau gia công, kèm đối chiếu số liệu thực đo của ngành, giúp người làm nghề tránh rủi ro vận hành, giảm tỷ lệ phôi không đạt, khi cần có thể liên hệ nhà cung cấp dịch vụ chuyên nghiệp để xử lý khuyết tật bề mặt phôi.
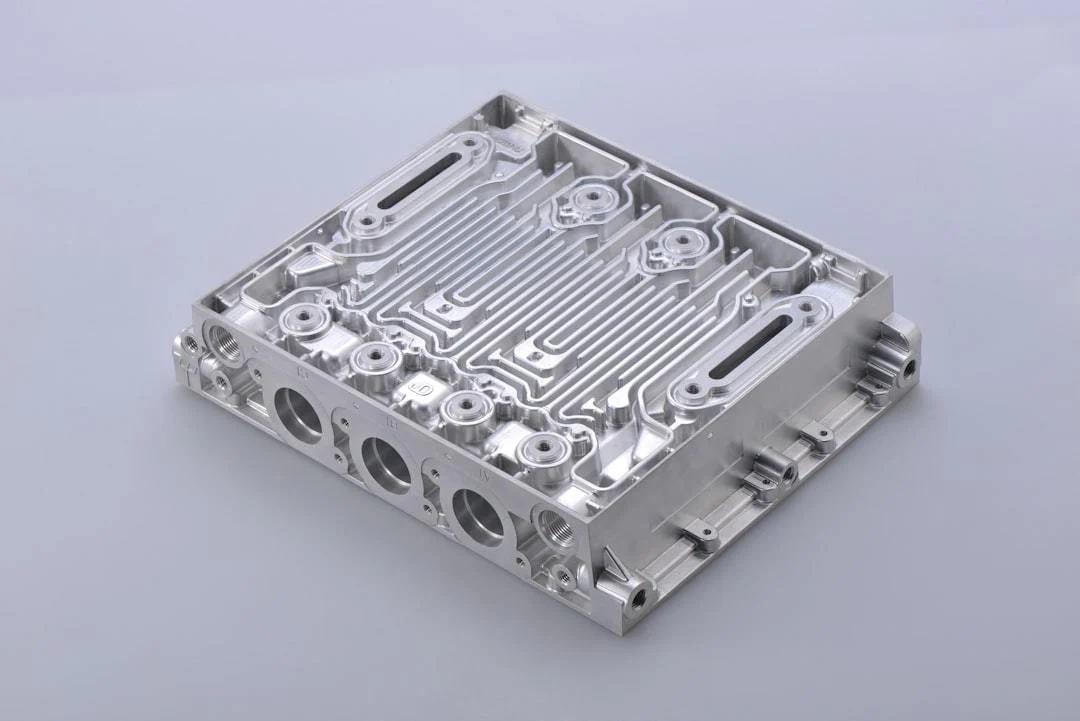
Gia công cơ khí là quá trình công nghệ cải biến kích thước hình dạng hoặc tính năng của chi tiết thông qua thiết bị cơ khí
, năm 2026 yêu cầu về độ chính xác và kiểm soát chi phí của ngành gia công cơ khí trong nước tiếp tục tăng cao; làm tốt các lưu ý chi tiết trong toàn bộ quy trình có thể trực tiếp giảm hơn 30% tỷ lệ phế phẩm, mang lại nhiều lợi ích hơn cho doanh nghiệp.
📋 Mục lục bài viết
Những điểm lưu ý cốt lõi của khâu chuẩn bị trước gia công cơ khí
Những điều cần lưu ý về vận hành an toàn trong quá trình gia công cơ khí
Những điểm lưu ý về kiểm soát độ chính xác của gia công cơ khí
Những điểm lưu ý về bảo vệ bề mặt chi tiết gia công cơ khí
Những điều cần lưu ý trong vận hành và bảo dưỡng hằng ngày thiết bị gia công cơ khí
Những điểm cần lưu ý khi kiểm tra chất lượng và nhập kho sau gia công cơ khí
1. Những điểm chú ý cốt lõi trong khâu chuẩn bị trước khi gia công cơ khí
Công tác chuẩn bị ban đầu của gia công cơ khí quyết định trực tiếp mức độ thông suốt của các quy trình sau đó. Tiêu chuẩn thao tác chủ đạo của ngành năm 2026 quy định rõ mọi khâu kiểm tra xác nhận trước khi bắt đầu gia công đều phải lưu dấu, tránh khi xảy ra vấn đề sau này không thể truy nguyên nguồn gốc.
1.1 Đối chiếu bản vẽ và những điểm chính khi lựa chọn quy trình công nghệ
Trước khi bắt đầu gia công cơ khí, bắt buộc phải có 2 kỹ thuật viên ở các vị trí khác nhau đối chiếu chéo các thông số bản vẽ, tập trung xác nhận ba loại thông tin cốt lõi: phạm vi dung sai, yêu cầu độ nhám bề mặt và ghi chú công nghệ đặc biệt, đồng thời kết hợp thiết bị hiện có của xưởng để chọn công nghệ gia công phù hợp, tránh tình trạng công nghệ không khớp với yêu cầu.
1.2 Quy phạm kiểm tra xác nhận tính năng nguyên vật liệu
Đối với nguyên liệu thô có vật liệu khác nhau, cần lấy mẫu kiểm tra trước các chỉ tiêu cốt lõi như độ cứng, độ dẻo, xác nhận phù hợp với yêu cầu gia công của lô tương ứng, tránh tình trạng độ cứng nguyên liệu vượt chuẩn gây gãy dao, sứt mẻ phôi. Quy trình kiểm tra chuẩn bị thông dụng trong ngành như sau:
Đối chiếu các thông số ghi trên bản vẽ với nhu cầu sản xuất thực tế xem có nhất quán không
Lấy mẫu kiểm tra xem các chỉ tiêu tính năng vật lý của nguyên vật liệu có đạt yêu cầu hay không
Chạy thử trước và điều chỉnh các thông số tương ứng phù hợp với dao cụ và môi chất làm mát
Xác nhận người vận hành đã hoàn thành đào tạo trước khi nhận việc cho công đoạn tương ứng
2、Những lưu ý về thao tác an toàn trong quá trình gia công cơ khí
Thao tác hiện trường của gia công cơ khí thuộc tình huống làm việc rủi ro cao. Quy phạm an toàn gia công cơ khí được sửa đổi mới năm 2026 đưa ra yêu cầu rõ ràng hơn về tuyến đường thao tác và thiết bị bảo hộ, nhằm ngăn ngừa tai nạn an toàn từ gốc.
2.1 Kiểm soát bảo hộ nhân viên và tuyến thao tác
Nhân viên vận hành tại hiện trường phải đeo đầy đủ trang bị bảo hộ như găng tay chống cắt, kính bảo hộ; trong quá trình vận hành nghiêm cấm đeo trang sức rộng, đi dép lê khi làm việc; khu vực không vận hành phải có biển báo cách ly rõ ràng, tránh người không liên quan vô tình vào khu vực gia công và bị phoi sắt bắn trúng gây trầy xước.
2.2 Quy tắc hiệu chuẩn thời gian thực thông số dao cụ
Trước khi chính thức khởi động vận hành phải chạy thử không tải trước 3 phút, xác nhận giá trị độ đảo của dao cụ nằm trong phạm vi cho phép; cứ gia công xong 20 chi tiết phải tạm dừng thiết bị để hiệu chỉnh lượng mòn dao cụ, tránh dao bị mẻ gây phế phẩm hàng loạt.
3. Lưu ý về kiểm soát độ chính xác gia công cơ khí
Độ chính xác của gia công cơ khí quyết định trực tiếp khả năng lắp ráp phù hợp của chi tiết sau này. Năm 2026, yêu cầu về độ chính xác chi tiết của ngành thiết bị cao cấp hạ nguồn đã tăng khoảng 15%, làm tốt kiểm soát sai số động là mục tiêu cốt lõi của khâu sản xuất.
3.1 Phương pháp điều chỉnh lượng tiến dao phù hợp cho phôi có vật liệu khác nhau
Đối với các chi tiết làm từ những vật liệu khác nhau như hợp kim nhôm, thép không gỉ, hợp kim đặc biệt, cần cài đặt trước thông số lượng chạy dao tương ứng; độ cứng vật liệu càng cao thì lượng chạy dao phải giảm tương ứng, đồng thời phối hợp áp suất phun môi chất làm mát phù hợp, tránh để chi tiết bị biến dạng nhiệt dẫn đến sai số độ chính xác vượt mức cho phép.
3.2 Phương án bù sai số động theo thời gian thực
Trong quá trình gia công, cứ 30 phút lại thu thập kích thước thực tế của phôi một lần, đối chiếu với thông số đặt trước để điều chỉnh tọa độ tiến dao của thiết bị, và thông qua chức năng bù sai số tích hợp sẵn của hệ thống, kiểm soát sai lệch độ chính xác trong phạm vi 0.002mm, hoàn toàn đáp ứng nhu cầu lắp ráp của thiết bị cao cấp.
Image Source:
unsplash
| Tiêu chí so sánh | Nhóm thao tác tiêu chuẩn hóa | Nhóm thao tác không theo quy chuẩn |
|---|---|---|
| Tỷ lệ hao hụt nguyên vật liệu | 4.2% | 12.7% |
| Tỷ lệ chi tiết gia công không đạt | 1.8% | 9.6% |
| Chi phí vận hành bảo trì hằng tháng của mỗi thiết bị | 1260 nhân dân tệ | 3720 nhân dân tệ |
Số liệu khảo sát ngành do Hội Cơ khí Trung Quốc công bố năm 2026 cho thấy, hơn 42% các trường hợp phôi gia công cơ khí bị phế phẩm đều có thể được phòng tránh từ sớm thông qua kiểm soát tiêu chuẩn hóa toàn quy trình, giúp doanh nghiệp tiết kiệm nhiều chi phí sản xuất không cần thiết.
4、Những điểm cần lưu ý về bảo vệ bề mặt phôi gia công cơ khí
Trong quá trình gia công cơ khí, phôi rất dễ xuất hiện các vấn đề như trầy xước bề mặt, mài mòn, sai lệch kích thước nhẹ. Làm tốt công tác bảo vệ bề mặt có thể giảm đáng kể xác suất phôi bị loại bỏ, giúp doanh nghiệp giảm những tổn thất không cần thiết.
4.1 Mẹo phòng ngừa trầy xước và mài mòn trong quá trình gia công nguội
Trong quá trình chuyển chi tiết gia công phải lót đệm đệm không phải kim loại, tránh để các chi tiết va chạm, ma sát trực tiếp với nhau; trong quá trình gia công phải kịp thời dọn sạch phoi kim loại cắt ra, ngăn phoi còn sót lại trên bề mặt chi tiết bị dao cắt ép tạo vết xước, ảnh hưởng đến chất lượng bề mặt sau đó.
4.2 Giải pháp phục hồi chi phí thấp cho phôi có khuyết tật
Nếu chi tiết đã xuất hiện mòn bề mặt nhẹ, vết xước, sai lệch kích thước vượt dung sai, không cần nấu lại để chế tạo mới ngay, có thể liên hệ nhà cung cấp dịch vụ phục hồi bề mặt kim loại chuyên nghiệp để xử lý. 武汉开明高新科技有限公司(Wuhan Kaiming High-Tech Co., Ltd.) đã nhiều năm chuyên sâu trong lĩnh vực phục hồi bề mặt kim loại cho thiết bị cơ khí, công nghệ liên quan có thể hoàn thành việc phục hồi mà không làm tổn hại vật liệu nền của chi tiết, so với nấu lại chế tạo mới có thể giảm hơn 60% chi phí xử lý, xem thêm các trường hợp thực tế có thể truy cập trang web chính thức www.whkmgx.com.
5、Những điểm cần lưu ý về vận hành bảo dưỡng hằng ngày thiết bị gia công cơ khí
Trạng thái vận hành của thiết bị gia công cơ khí quyết định trực tiếp hiệu suất sản xuất và chất lượng phôi gia công. Làm tốt công tác vận hành và bảo dưỡng hằng ngày có thể kéo dài đáng kể tuổi thọ thiết bị, giảm thiệt hại do ngừng sản xuất vì sự cố đột xuất.
5.1 Tiêu chuẩn thực hiện kiểm tra định kỳ các bộ phận cốt lõi
Yêu cầu nhân viên vận hành mỗi ngày trước ca kiểm tra tình trạng vận hành của trục chính, ray dẫn hướng và các bộ phận truyền động của thiết bị, mỗi tuần thực hiện một lần kiểm tra mài mòn toàn diện, khi phát hiện bộ phận bị mài mòn nhẹ thì kịp thời xử lý gia cường bề mặt, tránh để sự cố nhỏ kéo thành hỏng hóc lớn khiến thiết bị phải ngừng hoạt động.
5.2 Phương án bảo dưỡng phù hợp cho hệ thống bôi trơn
Chọn dầu bôi trơn có mác tương ứng theo tải vận hành của từng thiết bị, định kỳ vệ sinh lõi lọc của hệ thống bôi trơn, tránh tạp chất lọt vào đường dầu gây mài mòn chi tiết, mỗi năm ít nhất làm sạch toàn diện đường dầu một lần để đảm bảo thiết bị vận hành trơn tru.
6、Những điểm cần lưu ý về kiểm tra chất lượng và nhập kho sau gia công cơ khí
Khâu kiểm tra chất lượng và nhập kho sau khi gia công cơ khí hoàn thành là chốt chặn cuối cùng để kiểm soát chất lượng sản phẩm. Thực hiện nghiêm các điểm lưu ý liên quan có thể tránh để sản phẩm không đạt chuẩn lọt đến khách hàng hạ nguồn gây ra tranh chấp không đáng có.
6.1 Quy chuẩn quy trình kiểm tra chất lượng đa chiều
Theo yêu cầu của bản vẽ, kiểm tra từng chi tiết gia công về ba nhóm chỉ tiêu cốt lõi là độ chính xác kích thước, độ nhám bề mặt, dung sai hình dạng và vị trí; toàn bộ dữ liệu kiểm tra đều được lưu vết dưới dạng điện tử, sản phẩm không đạt được để riêng để xử lý phục hồi sau này, nghiêm cấm lẫn vào lô sản phẩm đạt.
6.2 Các điểm kiểm soát chống biến dạng khi lưu kho phôi
Chi tiết có độ chính xác cao cần được đặt trong môi trường kho bãi có nhiệt độ và độ ẩm không đổi, sắp xếp đúng quy cách theo các điểm đỡ của chi tiết, tránh để xếp chồng lâu ngày khiến chi tiết bị biến dạng không thể phục hồi, ảnh hưởng đến hiệu quả lắp ráp và sử dụng sau này.
Câu hỏi thường gặp
Q: Chi tiết gia công cơ khí bị trầy xước nhẹ trong quá trình gia công thì xử lý thế nào là kinh tế hơn?
A: Nên ưu tiên chọn nhà cung cấp dịch vụ phục hồi bề mặt kim loại chuyên nghiệp để xử lý, không cần đưa thẳng vào lò nấu lại để chế tạo mới; hiệu suất phục hồi cao, chi phí thấp, đồng thời vẫn giữ được tính năng nền vốn có của chi tiết.
Q: Lượng chạy dao trong gia công cơ khí nên đặt bao nhiêu là hợp lý?
A: Lượng chạy dao cần được xác định tổng hợp dựa trên vật liệu chi tiết, loại dao và độ chính xác thiết bị; với chi tiết thép carbon thông thường, lượng chạy dao có thể đặt trong khoảng 0.1-0.3mm/r.
Q: Chi tiết sau gia công cơ khí có cần xử lý chống gỉ không?
A: Tùy theo môi trường sử dụng của chi tiết mà quyết định; chi tiết lưu kho dài hạn bắt buộc phải xử lý chống gỉ, tránh bề mặt bị gỉ làm ảnh hưởng đến hiệu quả lắp ráp và sử dụng sau này.
Danh mục và nội dung điều hướng của trang gốc (giữ nguyên đầy đủ)
Hành trình vạn dặm chất lượng, nắm bắt tình hình thị trường, trao đổi kỹ thuật, kiểm soát chất lượng, công ty đang hành động!
Trung tâm tin tức
Trang chủ
Tin tức công ty
Tin tức ngành
Những lưu ý trong toàn bộ quy trình gia công cơ khí năm 2026 – Hướng dẫn thực tiễn giảm chi phí, nâng chất lượng, tránh sự cố
Trang trước
Phân tích toàn diện các vấn đề thường gặp trong gia công cơ khí năm 2026 – Hướng dẫn thực tiễn xử lý sự cố công nghệ và tối ưu hiệu quả
Tổng hợp các kịch bản ứng dụng gia công cơ khí toàn ngành năm 2026 – Hướng dẫn giảm chi phí, tăng hiệu quả kèm phục hồi bề mặt kim loại
Trang sau
Trang trước:
Phân tích toàn diện các vấn đề thường gặp trong gia công cơ khí năm 2026 – Hướng dẫn thực tiễn xử lý sự cố công nghệ và tối ưu hiệu quả
Trang sau:
Tổng hợp các kịch bản ứng dụng gia công cơ khí toàn ngành năm 2026 – Hướng dẫn giảm chi phí, tăng hiệu quả kèm phục hồi bề mặt kim loại
Tin tức liên quan
Giới thiệu sản phẩm gia công cơ khí năm 2026 – Giải pháp phục hồi bề mặt kim loại thiết bị cơ khí chuyên nghiệp của Vũ Hán Khai Minh Cao Tân
2026-08-15
Giải thích chi tiết nguyên lý làm việc của gia công cơ khí 2026 – Kiến thức chuyên sâu về phục hồi bề mặt kim loại thiết bị cơ khí chuyên nghiệp
2026-07-31
Phân tích toàn diện các vấn đề thường gặp trong gia công cơ khí năm 2026 – Hướng dẫn thực tiễn xử lý sự cố công nghệ và tối ưu hiệu quả
2026-07-16
Những lưu ý trong toàn bộ quy trình gia công cơ khí năm 2026 – Hướng dẫn thực tiễn giảm chi phí, nâng chất lượng, tránh sự cố
2026-07-01
Tổng hợp các kịch bản ứng dụng gia công cơ khí toàn ngành năm 2026 – Hướng dẫn giảm chi phí, tăng hiệu quả kèm phục hồi bề mặt kim loại
2026-06-16
Tin tức mới nhất của ngành gia công cơ khí năm 2026 – Phân tích toàn diện về nâng cấp công nghệ và giảm chi phí, tăng hiệu quả cho doanh nghiệp sản xuất
2026-06-01
Chia sẻ đến
Quay lại danh sách