Yayın tarihi:
2026-07-01
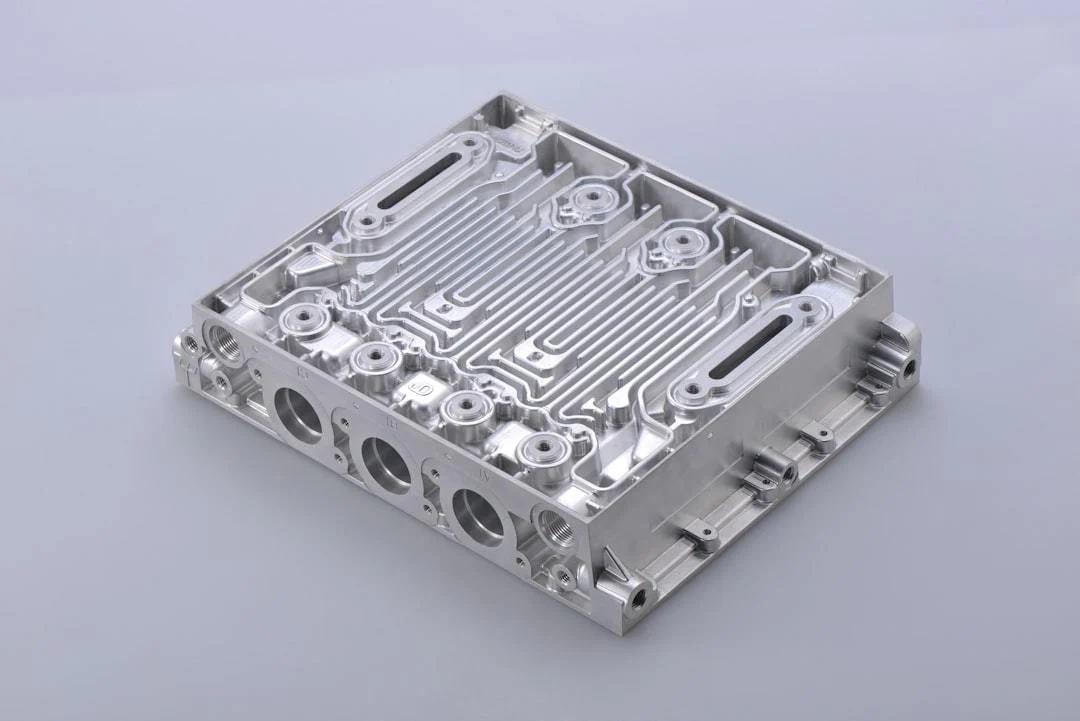
Bu yazı, talaşlı imalatın tüm aşamalarında dikkat edilmesi gereken temel noktaları ele almaktadır. 2026 yılında mekanik işleme sektöründeki en yeni uygulama kurallarıyla birlikte, ön hazırlık, süreç içi kontrol ve sonrasındaki kalite muayenesi dâhil tüm zinciri kapsamaktadır. Sektörün gerçek ölçüm verilerinin karşılaştırmaları da eklenerek çalışanların uygulama risklerinden kaçınmasına ve uygun olmayan iş parçalarının oranını düşürmesine yardımcı olur; gerektiğinde iş parçası yüzey kusurlarının giderilmesi için uzman hizmet sağlayıcılarıyla bağlantı kurulabilir.
İşleme, mekanik ekipmanlarla parçanın dış biçimini, ölçülerini veya özelliklerini değiştiren proses sürecidir
,2026 yılında ülke içindeki mekanik işleme sektörünün doğruluk ve maliyet kontrolü gereklilikleri sürekli yükselmektedir. Tüm süreçte ayrıntılara dikkat etmek, parça hurda oranını doğrudan %30'dan fazla azaltarak işletmeye daha fazla kazanç sağlayabilir.
📋 Makale içindekileri
Talaşlı işleme öncesi hazırlık aşamasında dikkat edilecek temel noktalar
Talaşlı işleme sırasında güvenli çalışmada dikkat edilecek noktalar
Talaşlı işlemede hassasiyet kontrolü için dikkat edilecek noktalar
Talaşlı işlenen parçaların yüzey korumasında dikkat edilecek noktalar
Talaşlı işleme ekipmanının günlük işletme ve bakımında dikkat edilecek noktalar
Talaşlı işleme sonrası kalite kontrolü ve depoya kabulde dikkat edilecek noktalar
1. İşleme öncesi hazırlık aşamasında dikkat edilecek temel noktalar
İşleme öncesi hazırlık sonraki sürecin akıcılığını doğrudan belirler. 2026'nın yaygın sektör uygulama standartları, sonradan sorun çıktığında izlenebilirliğin kaybolmaması için işe başlama öncesi tüm doğrulama adımlarının kayıt bırakmasını açıkça ister.
1.1 Çizim kontrolü ve süreç seçiminin temel noktaları
İşlemeye başlamadan önce farklı görevlerdeki 2 teknik personel çizim parametrelerini çapraz kontrol etmelidir. Tolerans aralığı, yüzey pürüzlülüğü gereklilikleri ve özel proses işaretleri olmak üzere üç temel bilgiye odaklanılmalı, atölyenin mevcut ekipmanına uygun işleme prosesi seçilerek prosesle ihtiyaçların uyuşmaması önlenmelidir.
1.2 Hammadde özelliklerinin doğrulanması standardı
Farklı hammadde malzemelerinde sertlik ve süneklik gibi temel göstergeler önceden örneklemeyle kontrol edilmeli, ilgili partinin işleme gerekliliklerine uygunluğu doğrulanmalıdır. Böylece aşırı hammadde sertliğinin takım kırılmasına ve parçada kopmalara yol açması önlenir. Sektörde yaygın hazırlık doğrulama süreci şöyledir:
Çizimde belirtilen parametrelerin fiilî üretim ihtiyaçlarıyla uyumunu kontrol edin
Hammaddelerin fiziksel özellik göstergelerinin standarda uygunluğunu örneklemeyle kontrol edin
Uygun kesici takımın ve soğutma ortamının ilgili parametrelerini önceden ayarlayın
Operatörlerin ilgili prosesin işe başlama eğitimini tamamladığını doğrulayın
2. İşleme sürecinde güvenli kullanım için dikkat edilecekler
İşlemenin saha uygulaması yüksek riskli bir çalışma ortamıdır. 2026'da yenilenen mekanik işleme güvenlik kuralları, çalışma hareket güzergâhları ve koruyucu ekipman için daha açık gereklilikler getirerek güvenlik kazalarını kaynağında önler.
2.1 Personelin korunması ve çalışma hareket güzergâhlarının kontrolü
Saha operatörleri kesilmeye dayanıklı eldiven ve koruyucu gözlük dahil tam koruyucu donanım kullanmalıdır. Çalışırken gevşek takı takmak ve terlikle çalışmak kesinlikle yasaktır. Yetkisiz kişilerin işleme alanına yanlışlıkla girip uçuşan demir talaşlarıyla yaralanmasını önlemek için çalışma dışı alanlarda belirgin ayırıcı işaretler bulunmalıdır.
2.2 Kesici takım parametrelerinin gerçek zamanlı kalibrasyon kuralları
Normal çalışmaya başlamadan önce 3 dakika yüksüz deneme yapılmalı, takım salgısının izin verilen aralıkta olduğu doğrulanmalıdır. Her 20 parça tamamlandıktan sonra ekipman durdurulup takım aşınma miktarı kontrol edilerek ayarlanmalı; takım kırılmasının toplu parça hurdasına yol açması önlenmelidir.
3、Talaşlı işlemede hassasiyet kontrolü için dikkat edilecek noktalar
İşleme doğruluğu parçanın sonraki montaj uyumunu doğrudan belirler. 2026'da sonraki aşamadaki ileri ekipman sektörünün parça doğruluğu gereklilikleri yaklaşık %15 artmıştır; dinamik hata kontrolünün iyi yapılması üretim aşamasının temel hedefidir.
3.1 Farklı malzemeli iş parçaları için uygun ilerleme miktarını belirleme yöntemi
Alüminyum alaşımı, paslanmaz çelik ve özel alaşım gibi farklı malzemeli parçalara göre ilerleme parametreleri önceden ayarlanmalıdır. Malzeme sertliği arttıkça ilerleme miktarı azaltılmalı, aynı zamanda uygun soğutma ortamı püskürtme basıncı seçilerek termal deformasyonun doğruluğu tolerans dışına çıkarması önlenmelidir.
3.2 Dinamik hataların gerçek zamanlı telafi planı
İşleme sırasında her 30 dakikada bir parçanın fiilî ölçüsü alınmalı, önceden belirlenen parametrelerle karşılaştırılarak ekipmanın ilerleme koordinatları ayarlanmalıdır. Sistemin kendi hata telafisi işleviyle doğruluk sapması 0.002mm içinde tutularak ileri ekipmanın montaj gereksinimleri bütünüyle karşılanır.
Image Source:
unsplash
| Karşılaştırma boyutu | Standartlaştırılmış operasyon grubu | Standart dışı uygulama grubu |
|---|---|---|
| Hammadde fire oranı | 4.2% | 12.7% |
| İş parçalarının uygunsuzluk oranı | 1.8% | 9.6% |
| Tek ekipmanın aylık işletme ve bakım maliyeti | 1260 yuan | 3720 yuan |
Çin Makine Mühendisliği Derneğinin 2026'da yayımladığı sektör araştırma verilerine göre işleme parçalarının hurdaya ayrılmasına yol açan sorunların %42'den fazlası, tüm süreçte standartlaştırılmış kontrolle önceden önlenebilir; işletmeler böylece büyük miktarda gereksiz üretim maliyetinden tasarruf edebilir.
4、Talaşlı işlenen parçaların yüzey korumasında dikkat edilecek noktalar
İşleme sırasında parça yüzeyinde çizik, aşınma ve hafif ölçü toleransı aşımı gibi sorunlar kolayca oluşabilir. Yüzey korumasının iyi yapılması parçanın hurdaya ayrılma olasılığını büyük ölçüde azaltır ve işletmenin gereksiz kayıplarını düşürmesine yardımcı olur.
4.1 Soğuk işleme sırasında çizik ve aşınmayı önleme teknikleri
Parçalar taşınırken doğrudan çarpışma ve sürtünmeyi önlemek için metal olmayan tampon pedler konulmalıdır. İşleme sırasında kesilen metal talaşları zamanında temizlenmeli; yüzeyde kalan talaşların takım tarafından bastırılıp çizik oluşturması ve sonraki yüzey kalitesini etkilemesi önlenmelidir.
4.2 Kusurlu iş parçaları için düşük maliyetli onarım yolu
Parçada hafif yüzey aşınması, çizik veya ölçü toleransı aşımı oluşmuşsa doğrudan fırına geri gönderip yeniden üretmek gerekmez; profesyonel metal yüzey onarım sağlayıcısına başvurulabilir. 武汉开明高新科技有限公司 (Wuhan Kaiming High-Tech Co., Ltd.) yıllardır mekanik ekipman metal yüzey onarımında çalışmaktadır. İlgili teknolojiler parçanın ana malzemesine zarar vermeden onarım yapabilir; yeniden fırında üretmeye göre müdahale maliyetini %60'tan fazla azaltabilir. Daha fazla uygulama örneği için www.whkmgx.com resmî sitesine erişip inceleyebilirsiniz.
5、Talaşlı işleme ekipmanının günlük işletme ve bakımında dikkat edilecek noktalar
İşleme ekipmanının çalışma durumu üretim verimliliğini ve parça kalitesini doğrudan belirler. Günlük işletme-bakımın iyi yapılması ekipman ömrünü büyük ölçüde uzatabilir ve beklenmedik arızalardan kaynaklanan duruş kayıplarını azaltabilir.
5.1 Temel bileşenlerin düzenli kontrolünün uygulama standartları
Operatörler her gün vardiya öncesinde ekipmanın ana milinin, kızaklarının ve aktarma parçalarının çalışma durumunu kontrol etmeli; haftada bir kapsamlı aşınma kontrolü yapmalıdır. Hafif aşınma görüldüğünde zamanında yüzey güçlendirmesi uygulanmalı, küçük sorunların büyük arızaya dönüşüp ekipmanı durdurması önlenmelidir.
5.2 Yağlama sistemine uygun bakım planı
Farklı ekipmanların çalışma yüküne göre uygun sınıfta yağlama yağı seçin; kirin yağ devresine girip parça aşınmasına yol açmasını önlemek için yağlama sisteminin filtre elemanlarını düzenli temizleyin. Ekipmanın düzgün çalışmasını sağlamak için yağ devresini yılda en az bir kez bütünüyle temizleyin.
6、Talaşlı işleme sonrası kalite kontrolü ve depoya kabulde dikkat edilecek noktalar
İşleme sonrası kalite kontrol ve depoya alma aşaması, ürün kalitesinin son kontrol noktasıdır. İlgili hususların sıkı uygulanması, uygunsuz ürünlerin sonraki müşteri aşamasına geçip gereksiz anlaşmazlıklara yol açmasını önleyebilir.
6.1 Çok boyutlu kalite kontrolünün süreç standardı
Çizim gerekliliklerine göre parçanın ölçü doğruluğu, yüzey pürüzlülüğü ve geometrik toleransları olmak üzere üç temel gösterge tek tek kontrol edilir. Tüm kontrol verileri elektronik kaydedilir; uygunsuz ürünler sonraki onarım için ayrı tutulur ve uygun ürün partisine karışmaları kesinlikle yasaktır.
6.2 İş parçası depolamasında deformasyonu önleme kontrolünün temel noktaları
Yüksek hassasiyetli parçalar sıcaklığı ve nemi sabit bir depo ortamına konulmalı, destek noktalarına göre standart biçimde yerleştirilmelidir. Böylece uzun süreli istiflemenin geri döndürülemez deformasyona ve sonraki montaj-kullanım sonucunun etkilenmesine yol açması önlenir.
Sık sorulan sorular
Q: İşleme sırasında parçanın yüzeyinde hafif çizik oluşursa hangi müdahale daha ekonomiktir?
A: Öncelikle profesyonel metal yüzey onarım sağlayıcısına müdahale ettirin. Doğrudan fırına geri gönderip yeniden üretmek gerekmez; onarım verimi yüksek, maliyeti düşüktür ve parçanın özgün ana malzeme özellikleri korunabilir.
Q: İşlemede ilerleme miktarını ne kadar ayarlamak uygundur?
A: İlerleme miktarı parça malzemesi, takım türü ve ekipman doğruluğuyla birlikte belirlenmelidir. Sıradan karbon çeliği parçalarda 0.1-0.3mm/r aralığına ayarlanabilir.
Q: İşlenen parçaya pas önleyici işlem yapılmalı mı?
A: Parçanın kullanım durumuna göre belirlenir. Uzun süre depolanacak parçaya mutlaka pas önleyici işlem yapılmalıdır; böylece yüzey pasının sonraki montajı ve kullanımı etkilemesi önlenir.
Önceki sitenin bölümleri ve ilişkili metinler (eksiksiz korunmuştur)
Kalite için uzun yolculuk; piyasayı tanımak, teknik bilgi alışverişinde bulunmak, kaliteyi kontrol altında tutmak: Şirket harekete geçiyor!
Haber merkezi
Ana sayfa
Şirket haberleri
Sektör haberleri
2026 yılında talaşlı imalatın tüm sürecinde dikkat edilecek noktalar: maliyeti düşürmek, kaliteyi yükseltmek ve arızalardan kaçınmak için pratik kılavuz
Önceki sayfa
2026 yılında talaşlı imalatta sık karşılaşılan sorunların kapsamlı açıklaması: süreç arızalarının giderilmesi ve verimli optimizasyon için pratik kılavuz
2026 talaşlı imalatın tüm sektörlerdeki uygulama senaryolarına genel bakış: tamamlayıcı metal yüzey onarımıyla maliyeti düşürme ve verimliliği artırma kılavuzu
Sonraki sayfa
Önceki sayfa:
2026 yılında talaşlı imalatta sık karşılaşılan sorunların kapsamlı açıklaması: süreç arızalarının giderilmesi ve verimli optimizasyon için pratik kılavuz
Sonraki sayfa:
2026 talaşlı imalatın tüm sektörlerdeki uygulama senaryolarına genel bakış: tamamlayıcı metal yüzey onarımıyla maliyeti düşürme ve verimliliği artırma kılavuzu
İlgili haberler
2026 yılı talaşlı imalat ürün tanıtımı: Wuhan Kaiming Yüksek Teknoloji'nin profesyonel mekanik ekipman metal yüzey onarım çözümleri
2026-08-15
2026 talaşlı imalat çalışma ilkelerinin ayrıntılı açıklaması: profesyonel mekanik ekipman metal yüzey onarımına ilişkin pratik bilimsel bilgiler
2026-07-31
2026 yılında talaşlı imalatta sık karşılaşılan sorunların kapsamlı açıklaması: süreç arızalarının giderilmesi ve verimli optimizasyon için pratik kılavuz
2026-07-16
2026 yılında talaşlı imalatın tüm sürecinde dikkat edilecek noktalar: maliyeti düşürmek, kaliteyi yükseltmek ve arızalardan kaçınmak için pratik kılavuz
2026-07-01
2026 talaşlı imalatın tüm sektörlerdeki uygulama senaryolarına genel bakış: tamamlayıcı metal yüzey onarımıyla maliyeti düşürme ve verimliliği artırma kılavuzu
2026-06-16
2026 talaşlı imalat sektöründeki son gelişmeler ve haberler: İmalat işletmelerinde teknolojik yükseltme, maliyet düşürme ve verimlilik artışının kapsamlı analizi
2026-06-01
Şurada paylaş
Listeye dön