Dzięki rygorystycznym procedurom procesu regeneracji i wysoko wykwalifikowanym kierownikom projektów zapewniamy klientom realizację projektów wysokiej jakości.
Obszary działalności
Strona główna
Centrum produktów
Naprawa z użyciem nowych materiałów
Pomiary pieców obrotowych
Montaż i remonty
Kotły i rurociągi ciśnieniowe
Obróbka mechaniczna i produkcja urządzeń
Skontaktuj się z nami
Siedziba firmy
Chiny • prowincja Hubei, miasto Wuhan, dzielnica Hongshan, aleja Wenhua 555, Rongchuang Zhigu, nr A16-5
Siedziba firmy
13349867738
13349867738
System ustawiania osi pieca
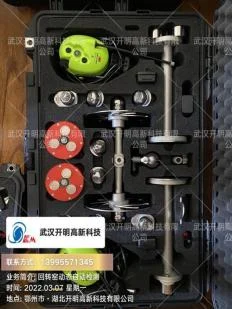
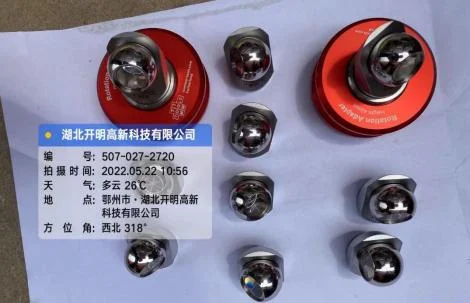
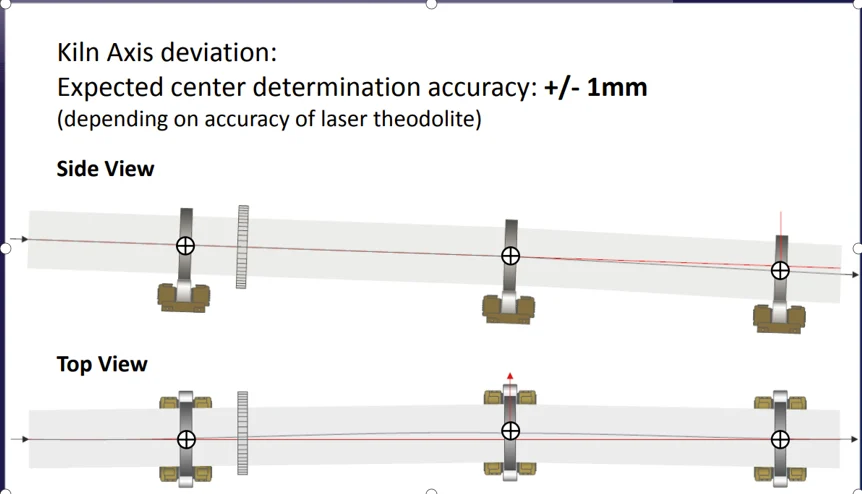
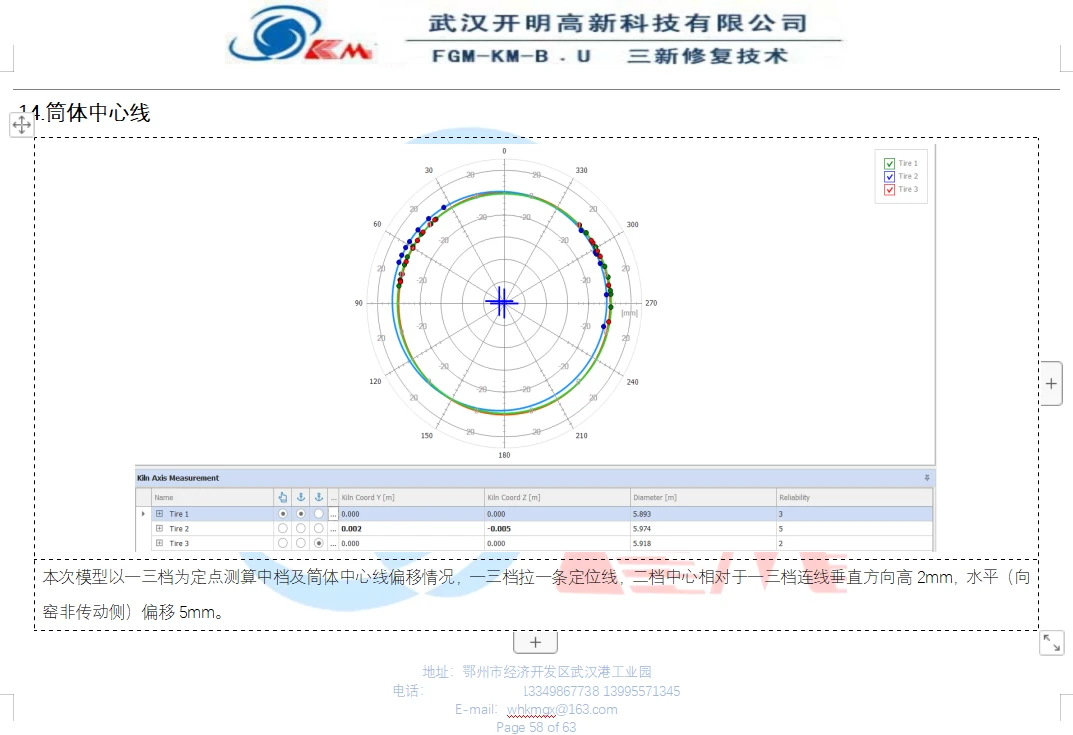
System kalibracji osi pieca obejmuje 16 pryzmatów sferycznych ±0.01mm, 2 pryzmaty bazowe, 1 pryzmat rolkowy, 2 pryzmaty na słupkach 350mm, 1 tachimetr Leica TS-60 oraz inne podzespoły i akcesoria urządzeń. Za pomocą tachimetru tworzy model otoczenia, a za pomocą CAD model pieca, prezentując w stanie gorącym linię środkową pieca i inne dane.
Kategoria:
Pomiary pieców obrotowych
Telefon kontaktowy:
13349867738
Zapytanie o produkt
Polecane produkty
Szczegółowy opis
System kalibracji osi pieca obejmuje 16 pryzmatów sferycznych ±0.01mm, 2 pryzmaty bazowe, 1 pryzmat rolkowy, 2 pryzmaty na słupkach 350mm, 1 tachimetr Leica TS-60 oraz inne podzespoły i akcesoria urządzeń. Za pomocą tachimetru tworzy model otoczenia, a za pomocą CAD model pieca, prezentując w stanie gorącym linię środkową pieca i inne dane.
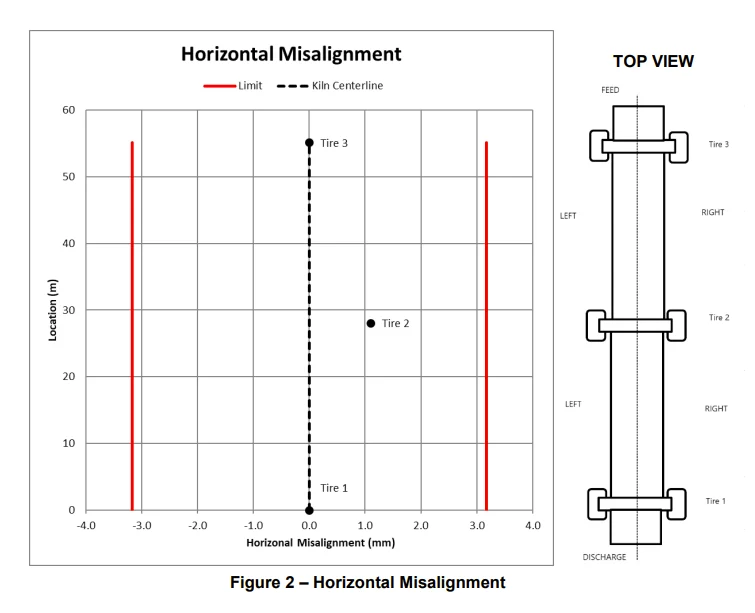
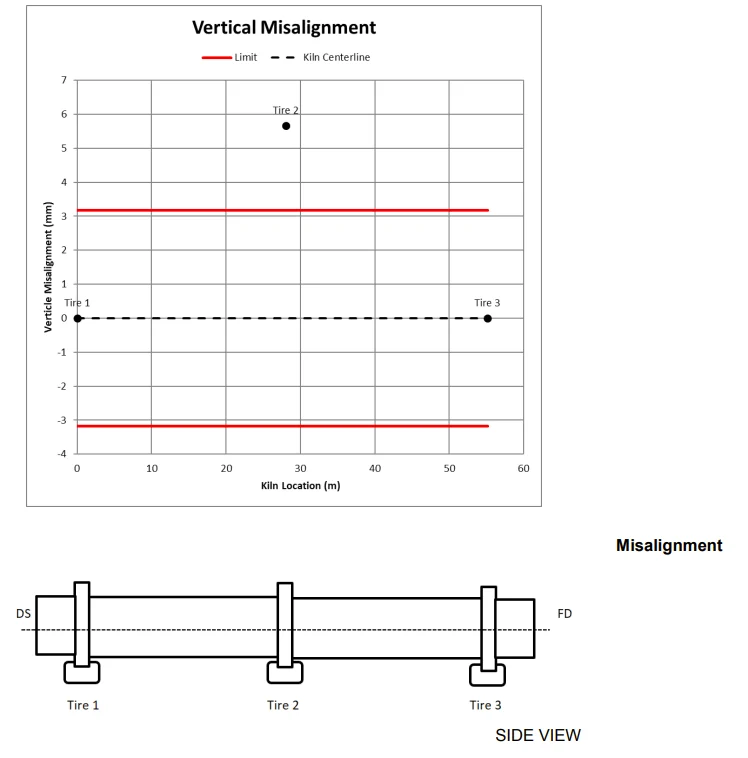
System umożliwia pomiar osiadania platform i ich względnych odległości, nachylenia pieca, wymiarów płaszcza, rzeczywistych odległości pierwszej, drugiej i trzeciej podpory oraz dużego wieńca zębatego od przedniego i tylnego końca pieca, ugięcia płaszcza, osi płaszcza, odległości między zewnętrznymi powierzchniami rolek podporowych, odległości między osiami wałów w oprawach łożysk rolek oraz innych danych podstawowych. Nasz samodzielnie opracowany model pozwala obliczyć kąty rolek podporowych i pierścieni tocznych, poziome przemieszczenia rolek i inne dane.
(1)Cechy systemu (porównanie z innymi metodami: metodą teodolitową i detekcją w trzech położeniach)
1) Porównanie danych, dokładność pomiaru otoczenia: ±0.01mm, dokładność na piecu: ±0.1mm, czas pracy przy całym piecu 2-4 godziny. Zestaw urządzeń jest uproszczony i odporny na uszkodzenia.
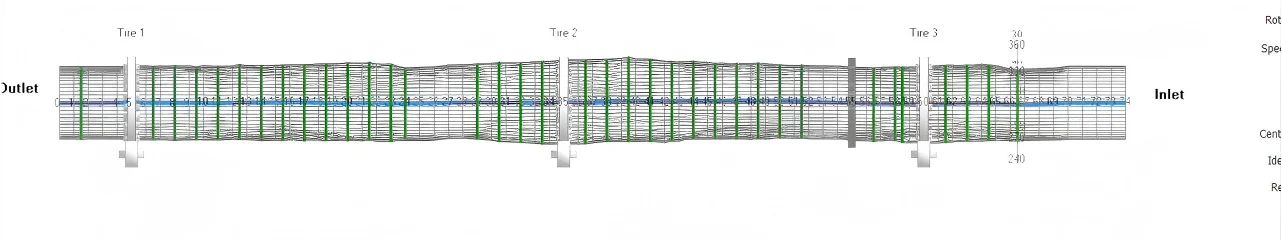
2) Prezentacja danych: budowa modelu pieca w CAD, modelu układu rolek podporowych i pierścieni tocznych oraz testowanie rzeczywistego stanu pracy za pomocą modelu pracy na gorąco. Model 3D-RGB ułatwia obserwację. Większa precyzja, pełniejszy zakres, większa zgodność z rzeczywistością i skuteczność.
(2)Sposób użytkowania
① Rejestrowanie bieżącej średnicy za pomocą przyrządu do pomiaru rolek oraz obliczanie stopnia wklęsłości rolek podporowych i kierunku działania sił metodą pomiaru pięciopunktowego.
② Pomiar przemieszczenia względnego za pomocą Creep monitor;
③ Obliczanie osiadania i nachylenia pieca obrotowego za pomocą laserowego dalmierza poziomującego i tachimetru;.
④ Pomiar szerokości rolek podporowych i pierścieni tocznych oraz ich wzajemnego przesunięcia osiowego za pomocą tachimetru w układzie współrzędnych trójwymiarowych, a następnie wyznaczenie przesunięcia między środkami szerokości rolek i pierścieni.
⑤ Za pomocą tachimetru i systemu pomiaru kątów w wielu seriach zaznacza się na stalowych platformach położenia odpowiadające środkom szerokości trzech pierścieni tocznych. Platformę drugiej podpory podnosi się podkładkami do wysokości platform pierwszej i trzeciej podpory, wykonuje oznaczenia i mierzy stalową taśmą odległości między punktami. Dane wprowadza się do modelu, a następnie, na podstawie zależności między powyższymi danymi i danych ze skanowania płaszcza, oblicza się współosiowość pierścieni tocznych, wieńca zębatego i płaszcza oraz nachylenie płaszcza, ocenia zużycie i odkształcenie pierścieni tocznych i rolek podporowych oraz jasno przedstawia zleceniodawcy rzeczywiste wyniki pomiarów w modelu trójwymiarowym.
(3)Ustawiony tachimetr TS-60 służy do zbudowania modelu otoczenia, a następnie do kolejnych pomiarów danych pieca. Pryzmat rolkowy służy do pomiaru pierścieni tocznych i platform, a model do obliczenia kątów i przemieszczeń poziomych. Pryzmaty kuliste ±0.01mm, automatyczny system celowania ATM, przestrzenne odwzorowanie metodą trzech podziałów i pięciu punktów oraz system pomiaru kątów w wielu seriach ograniczają błędy w trakcie pomiaru tak dalece, jak to możliwe. Stwierdzono, że błędy można zmniejszyć do ±5mm dla otoczenia oraz ±10mm dla pieca i pierścieni tocznych. Dokładność osiągnęła czołowy poziom w branży!
Słowa kluczowe: system kalibracji osi pieca
Konsultacje handlowe
Jeżeli interesują Państwa nasze usługi, prosimy wypełnić poniższy formularz. Skontaktujemy się z Państwem jak najszybciej.
Wyślij teraz
Centrum produktów
Kluczowe technologie · Ciągłe doskonalenie · Projekty usługowe · Równoległy rozwój
Kotły i rurociągi ciśnieniowe
Pozostałe projekty remontów urządzeń
Remonty i podnoszenie dużych urządzeń
Wymiana rurociągów