Datum zveřejnění:
2026-07-01
Článek rozebírá zásadní upozornění pro všechny fáze strojního obrábění. V návaznosti na nejnovější provozní předpisy obráběcího průmyslu v roce 2026 pokrývá celý řetězec od přípravy před prací přes řízení během práce po následnou kontrolu kvality a připojuje srovnání skutečně naměřených údajů z oboru. Pomáhá pracovníkům předcházet provozním rizikům a snižovat podíl nevyhovujících obrobků; v případě potřeby lze řešení povrchových vad obrobků konzultovat s odborným poskytovatelem služeb.
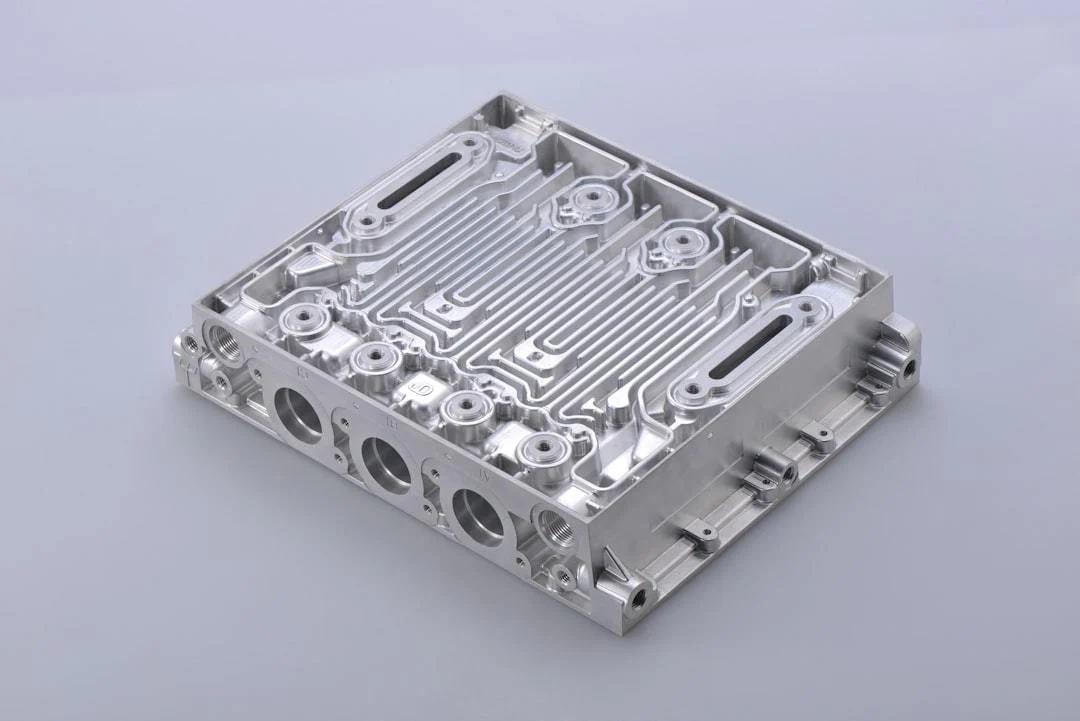
Obrábění je technologický proces úpravy vnějšího tvaru, rozměrů nebo vlastností obrobku pomocí strojního zařízení
, v roce 2026 požadavky domácího odvětví mechanického obrábění na přesnost a řízení nákladů nadále rostou. Důsledné dodržování detailních zásad v celém postupu může přímo snížit míru vyřazování obrobků o více než 30% a vytvořit podnikům větší výnosy.
📋 Obsah článku
Hlavní zásady přípravy před obráběním
Na co dbát při bezpečné obsluze během obrábění
Na co dbát při řízení přesnosti obrábění
Na co dbát při ochraně povrchu obráběných obrobků
Na co dbát při každodenním provozu a údržbě obráběcích zařízení
Na co dbát při kontrole kvality a příjmu do skladu po obrábění
1. Hlavní zásady přípravy před obráběním
Počáteční příprava obrábění přímo určuje plynulost následných postupů. Hlavní provozní standardy odvětví pro rok 2026 výslovně požadují zaznamenávání všech kontrol před zahájením práce, aby bylo možné zpětně dohledat příčiny případných pozdějších problémů.
1.1 Hlavní body ověření výkresů a výběru technologického postupu
Před zahájením obrábění musí parametry výkresu vzájemně zkontrolovat 2 technici z různých pracovních pozic. Především ověří tři hlavní kategorie údajů: rozsah tolerancí, požadavky na drsnost povrchu a označení speciálních postupů. Podle stávajícího vybavení dílny vyberou vhodný obráběcí postup, aby se předešlo nesouladu postupu s požadavky.
1.2 Pravidla ověřování vlastností surovin
U surovin z různých materiálů je nutné předem namátkově zkontrolovat tvrdost, tažnost a další hlavní ukazatele a potvrdit soulad s požadavky na obrábění příslušné šarže, aby nadměrná tvrdost suroviny nevedla ke zlomení nástroje či vyštípnutí obrobku. Obecně používaný postup přípravných kontrol v odvětví je následující:
Ověřit soulad parametrů uvedených ve výkresech se skutečnými výrobními požadavky
Namátkově ověřit, zda ukazatele fyzikálních vlastností surovin splňují požadavky
Předem seřídit příslušné parametry vhodných nástrojů a chladicích médií
Ověřit, že pracovníci obsluhy absolvovali vstupní školení pro příslušný technologický postup
2. Na co dbát při bezpečné obsluze během obrábění
Obsluha obrábění na pracovišti patří k činnostem s vysokým rizikem. Nově revidovaná bezpečnostní pravidla pro mechanické obrábění v roce 2026 stanovují jasnější požadavky na trasy pohybu při obsluze i ochranné vybavení, aby se předešlo samotnému vzniku bezpečnostních nehod.
2.1 Ochrana pracovníků a řízení pohybových tras při obsluze
Obsluha na pracovišti musí nosit kompletní ochranné vybavení včetně rukavic odolných proti proříznutí a ochranných brýlí. Během práce je přísně zakázáno nosit volné šperky a pracovat v pantoflích. Mimo obslužný prostor musí být umístěno zřetelné označení oddělení, aby nepovolané osoby omylem nevstoupily do obráběcího prostoru a neporanily je odletující kovové třísky.
2.2 Pravidla kalibrace parametrů nástrojů v reálném čase
Před řádným spuštěním stroje provést 3 minuty zkušebního chodu naprázdno a ověřit, že házení nástroje zůstává v povoleném rozmezí. Po dokončení každých 20 obrobků zařízení zastavit a kalibrovat míru opotřebení nástroje, aby se předešlo vyštípnutí nástroje a následnému vyřazení celé série obrobků.
3. Na co dbát při řízení přesnosti obrábění
Přesnost obrábění přímo určuje vhodnost obrobku pro následnou montáž. Požadavky navazujícího odvětví vyspělých zařízení na přesnost obrobků se v roce 2026 zvýšily přibližně o 15% a důsledné řízení dynamických chyb je hlavním cílem výrobní fáze.
3.1 Metody přizpůsobení posuvu obrobkům z různých materiálů
Pro obrobky z různých materiálů, například hliníkových slitin, nerezové oceli a speciálních slitin, je nutné předem nastavit příslušné parametry posuvu. Čím vyšší je tvrdost materiálu, tím nižší musí být posuv; současně je třeba přizpůsobit tlak vstřikování odpovídajícího chladicího média, aby se předešlo překročení tolerance přesnosti v důsledku tepelné deformace obrobku.
3.2 Řešení kompenzace dynamických chyb v reálném čase
Během obrábění je nutné každých 30 minut změřit skutečné rozměry obrobku, porovnat je s přednastavenými parametry a upravit souřadnice posuvu zařízení. Pomocí integrované funkce kompenzace chyb systému se odchylka přesnosti udržuje do 0.002mm, což plně splňuje montážní požadavky vyspělých zařízení.
Image Source:
unsplash
| Srovnávací hledisko | Skupina se standardizovanou obsluhou | Skupina s nestandardní obsluhou |
|---|---|---|
| Míra ztrát surovin | 4.2% | 12.7% |
| Podíl nevyhovujících obrobků | 1.8% | 9.6% |
| Měsíční náklady na provoz a údržbu jednoho zařízení | 1260 jüanů | 3720 jüanů |
Údaje z odvětvového průzkumu zveřejněného Čínskou společností strojního inženýrství v roce 2026 ukazují, že více než 42% problémů vedoucích k vyřazení obráběných obrobků lze předem předejít standardizovaným řízením celého procesu, čímž podniky ušetří značné zbytečné výrobní náklady.
4. Na co dbát při ochraně povrchu obráběných obrobků
Při obrábění snadno vznikají škrábance a opotřebení na povrchu obrobků či drobná překročení rozměrových tolerancí. Důsledná ochrana povrchu může výrazně snížit pravděpodobnost vyřazení obrobků a pomoci podnikům omezit zbytečné ztráty.
4.1 Postupy prevence škrábanců a opotřebení při obrábění za studena
Při přesouvání obrobků používat nekovové tlumicí podložky, aby se zabránilo přímým nárazům a tření mezi obrobky. Během obrábění včas odstraňovat odřezané kovové třísky, aby nezůstávaly na povrchu obrobku a nástroj do něj jejich přitlačením nevytvářel škrábance ovlivňující následnou kvalitu povrchu.
4.2 Levný způsob oprav vadných obrobků
Pokud se na obrobku již objevilo lehké povrchové opotřebení, škrábance, překročení rozměrových tolerancí a podobné problémy, není nutné jej rovnou přetavit a vyrobit znovu; lze oslovit odborného poskytovatele oprav kovových povrchů. Společnost 武汉开明高新科技有限公司 (Wuhan Kaiming High-Tech Co., Ltd.) se mnoho let věnuje opravám kovových povrchů strojních zařízení. Příslušné technologie umožňují provést opravu bez poškození základního materiálu obrobku a oproti opětovnému přetavení a výrobě snížit náklady na zpracování o více než 60%. Další praktické případy lze vyhledat na oficiálním webu www.whkmgx.com.
5. Na co dbát při každodenním provozu a údržbě obráběcích zařízení
Provozní stav obráběcího zařízení přímo určuje efektivitu výroby a kvalitu obrobků. Důsledný každodenní provoz a údržba mohou výrazně prodloužit životnost zařízení a omezit ztráty z odstávek způsobených náhlými poruchami.
5.1 Prováděcí standard pravidelných kontrol klíčových součástí
Požadovat, aby obsluha každý den před směnou kontrolovala provozní stav vřetena, vedení a převodových součástí zařízení a jednou týdně prováděla úplnou kontrolu opotřebení. Při zjištění lehkého opotřebení součástí včas provést povrchové zpevnění, aby se z malých problémů nestaly velké poruchy vedoucí k odstavení zařízení.
5.2 Řešení vhodné údržby mazacího systému
Podle provozního zatížení jednotlivých zařízení vybrat příslušnou specifikaci mazacího oleje a pravidelně čistit filtrační vložky mazacího systému, aby nečistoty nepronikaly do olejového okruhu a nezpůsobovaly opotřebení součástí. Nejméně jednou ročně provést důkladné vyčištění olejového okruhu, aby byl zajištěn hladký chod zařízení.
6. Na co dbát při kontrole kvality a příjmu do skladu po obrábění
Kontrola kvality a příjem do skladu po dokončení obrábění jsou poslední kontrolní branou pro řízení kvality výrobků. Důsledné dodržování příslušných zásad může zabránit tomu, aby se nevyhovující výrobky dostaly k navazujícím zákazníkům a vyvolaly zbytečné spory.
6.1 Pravidla postupu kontroly kvality z více hledisek
Podle požadavků výkresu postupně kontrolovat tři hlavní kategorie ukazatelů: rozměrovou přesnost, drsnost povrchu a geometrické tolerance obrobku. Všechna naměřená data zaznamenávat elektronicky, nevyhovující výrobky ukládat odděleně pro následnou opravu a přísně zakázat jejich přimíchání do vyhovujících šarží.
6.2 Hlavní body prevence deformací při skladování obrobků
Vysoce přesné obrobky je nutné skladovat v prostředí s konstantní teplotou a vlhkostí a řádně je uložit podle jejich podpěrných bodů, aby dlouhodobé skladování ve stozích nezpůsobilo nevratné deformace ovlivňující následnou montáž a používání.
Časté otázky
Q: Jak ekonomicky nejvýhodněji řešit lehké škrábance na obrobku vzniklé při obrábění?
A: Přednostně zvolte odborného poskytovatele oprav kovových povrchů. Obrobek není nutné rovnou znovu přetavit a vyrobit; oprava je efektivní a levná a navíc zachová původní vlastnosti základního materiálu obrobku.
Q: Jaká hodnota posuvu je při obrábění přiměřená?
A: Posuv je třeba stanovit souhrnně podle materiálu obrobku, typu nástroje a přesnosti zařízení. U běžných obrobků z uhlíkové oceli může být nastaven v rozmezí 0.1-0.3mm/r.
Q: Je třeba obrobky po obrábění ošetřit proti korozi?
A: Rozhoduje zamýšlené použití obrobku. Dlouhodobě skladované obrobky musí být ošetřeny proti korozi, aby rez na povrchu neovlivnila následnou montáž a používání.
Rubriky původního webu a související texty (zachovány v plném znění)
Putování za kvalitou na deset tisíc li, poznávání situace na trhu, výměna technických zkušeností a kontrola kvality – společnost jedná!
Zpravodajské centrum
Úvodní stránka
Firemní zprávy
Novinky z oboru
Na co dbát v celém procesu strojního obrábění v roce 2026: praktická příručka ke snížení nákladů, zvýšení kvality a předcházení poruchám
Předchozí stránka
Úplný přehled běžných problémů strojního obrábění v roce 2026: praktická příručka k řešení technologických poruch a účinné optimalizaci
Přehled využití strojního obrábění ve všech odvětvích 2026: příručka ke snížení nákladů a zvýšení efektivity s využitím doprovodných oprav kovových povrchů
Další stránka
Předchozí stránka:
Úplný přehled běžných problémů strojního obrábění v roce 2026: praktická příručka k řešení technologických poruch a účinné optimalizaci
Další stránka:
Přehled využití strojního obrábění ve všech odvětvích 2026: příručka ke snížení nákladů a zvýšení efektivity s využitím doprovodných oprav kovových povrchů
Související zprávy
Představení služeb strojního obrábění 2026: odborná řešení Wuhan Kaiming High-Tech pro opravy kovových povrchů strojních zařízení
2026-08-15
Podrobný výklad principů strojního obrábění 2026: praktické odborné informace o opravách kovových povrchů strojních zařízení
2026-07-31
Úplný přehled běžných problémů strojního obrábění v roce 2026: praktická příručka k řešení technologických poruch a účinné optimalizaci
2026-07-16
Na co dbát v celém procesu strojního obrábění v roce 2026: praktická příručka ke snížení nákladů, zvýšení kvality a předcházení poruchám
2026-07-01
Přehled využití strojního obrábění ve všech odvětvích 2026: příručka ke snížení nákladů a zvýšení efektivity s využitím doprovodných oprav kovových povrchů
2026-06-16
Nejnovější zprávy z obráběcího průmyslu v roce 2026: komplexní rozbor technické modernizace, snižování nákladů a zvyšování efektivity výrobních podniků
2026-06-01
Sdílet na
Zpět na seznam