Publicatiedatum:
2026-07-01
Dit artikel behandelt de belangrijkste aandachtspunten in alle fasen van verspaning. Uitgaande van de nieuwste werkrichtlijnen voor de verspaningssector in 2026 omvat het de volledige keten: voorbereiding, procesbeheersing en kwaliteitscontrole achteraf. Vergelijkingen van praktijkmetingen helpen vakmensen uitvoeringsrisico's te vermijden en het afkeurpercentage van werkstukken te verlagen. Zo nodig kan een professionele dienstverlener worden ingeschakeld voor oppervlaktegebreken aan werkstukken.
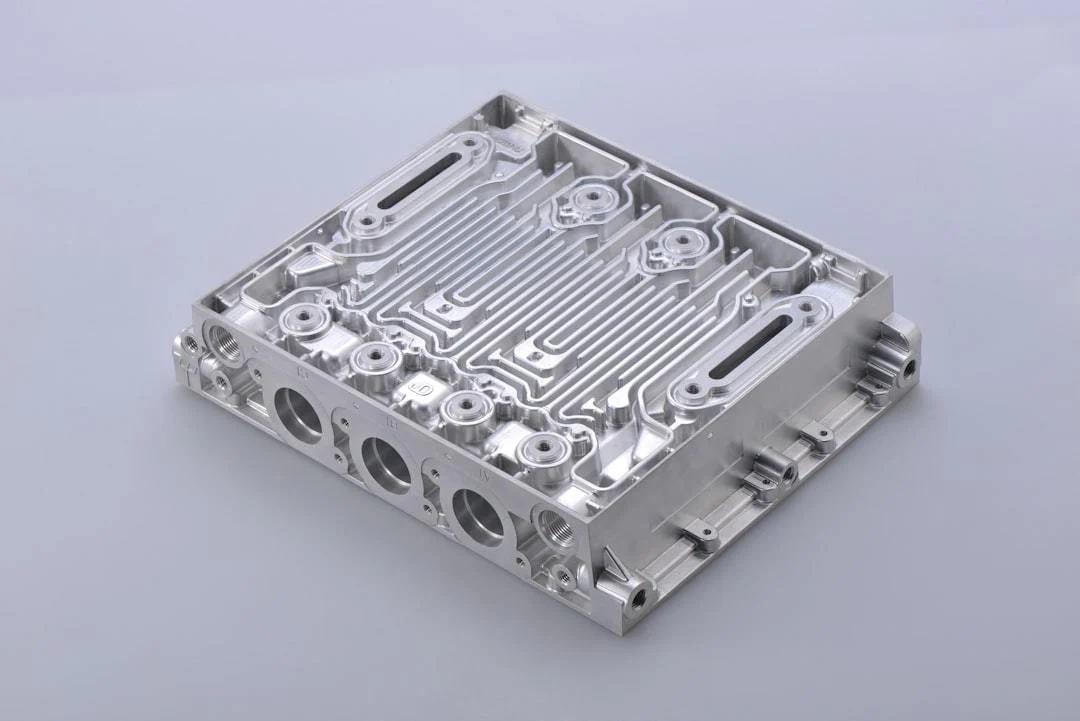
Verspaning is een proces waarbij mechanische apparatuur de buitenafmetingen of eigenschappen van een werkstuk wijzigt
, in 2026 blijven de eisen aan nauwkeurigheid en kostenbeheersing in de binnenlandse mechanische bewerkingsindustrie stijgen. Aandacht voor details in het hele proces kan het afkeurpercentage van werkstukken rechtstreeks met meer dan 30% verlagen en bedrijven meer opbrengst bieden.
📋 Inhoudsopgave van het artikel
Belangrijkste aandachtspunten bij de voorbereiding van verspaning
Aandachtspunten voor veilig werken tijdens verspaning
Aandachtspunten bij de nauwkeurigheidsbeheersing van mechanische bewerking
Aandachtspunten voor oppervlaktebescherming van verspaande werkstukken
Aandachtspunten voor dagelijks beheer en onderhoud van verspaningsapparatuur
Aandachtspunten bij kwaliteitsinspectie en opslag na mechanische bewerking
1. Belangrijkste aandachtspunten bij de voorbereiding van verspaning
De voorbereiding van verspaning bepaalt rechtstreeks hoe soepel de latere processen verlopen. De gangbare bedrijfsnormen in de sector van 2026 vereisen uitdrukkelijk dat alle controles vóór de start worden vastgelegd, zodat latere problemen kunnen worden herleid.
1.1 Kernpunten bij tekeningencontrole en proceskeuze
Vóór de start van verspaning moeten 2 technici met verschillende functies de tekeningparameters kruislings controleren. Daarbij worden drie soorten kerninformatie bevestigd: tolerantiebereik, oppervlakteruwheidseisen en aanduidingen van speciale processen. Kies een passend bewerkingsproces op basis van de bestaande werkplaatsapparatuur om te voorkomen dat proces en behoeften niet op elkaar aansluiten.
1.2 Specificaties voor controle van grondstofeigenschappen
Controleer vooraf steekproefsgewijs kernwaarden zoals hardheid en vervormbaarheid van grondstoffen van verschillende materialen. Bevestig dat ze voldoen aan de bewerkingseisen van de betreffende partij om gereedschapsbreuk en het uitbreken van werkstukken door te harde grondstoffen te voorkomen. Het gangbare voorbereidings- en controleproces in de sector is als volgt:
Controleren of de op de tekening aangegeven parameters overeenkomen met de werkelijke productiebehoeften
Steekproefsgewijs controleren of de fysische eigenschappen van grondstoffen aan de eisen voldoen
De bijbehorende parameters voor geschikte gereedschappen en koelmedia vooraf instellen en afregelen
Bevestigen dat operators de voorbereidingstraining voor het betreffende proces hebben afgerond
2. Aandachtspunten voor veilig werken tijdens verspaning
Verspaningswerkzaamheden ter plaatse behoren tot risicovolle werkzaamheden. De in 2026 herziene veiligheidsvoorschriften voor mechanische bewerking stellen duidelijkere eisen aan werk- en looproutes en beschermingsmiddelen om veiligheidsongevallen bij de bron te voorkomen.
2.1 Persoonlijke bescherming en beheersing van loop- en werkroutes
Operators ter plaatse moeten volledige beschermingsmiddelen dragen, zoals snijbestendige handschoenen en een veiligheidsbril. Tijdens het werk zijn loshangende sieraden en slippers strikt verboden. Plaats duidelijke afzetmarkeringen bij gebieden buiten de bedieningszone om te voorkomen dat onbevoegden per ongeluk het bewerkingsgebied betreden en door rondvliegende ijzerspanen worden verwond.
2.2 Regels voor real-time kalibratie van gereedschapsparameters
Laat de machine vóór de daadwerkelijke start 3 minuten onbelast proefdraaien en bevestig dat de gereedschapslingering binnen de toegestane grenzen ligt. Stop de apparatuur na elke 20 bewerkte werkstukken om de gereedschapsslijtage te controleren en te kalibreren, zodat uitgebroken gereedschap niet tot afkeur van een hele partij werkstukken leidt.
3. Aandachtspunten bij de nauwkeurigheidsbeheersing van mechanische bewerking
De nauwkeurigheid van verspaning bepaalt rechtstreeks of een werkstuk later bij de montage past. In 2026 zijn de nauwkeurigheidseisen van de afnemende hoogwaardige apparatuurindustrie met ongeveer 15% gestegen. Beheersing van dynamische afwijkingen is een kerndoel in de productie.
3.1 Methode voor het afstemmen van de voeding op werkstukken van verschillende materialen
Stel voor werkstukken van verschillende materialen, zoals aluminiumlegeringen, roestvast staal en speciale legeringen, vooraf passende voedingsparameters in. Hoe harder het materiaal, hoe lager de voeding moet worden ingesteld. Stem ook de spuitdruk van het koelmedium hierop af om maatoverschrijdingen door thermische vervorming van het werkstuk te voorkomen.
3.2 Oplossing voor realtimecompensatie van dynamische afwijkingen
Meet tijdens de bewerking elke 30 minuten de werkelijke werkstukafmetingen en vergelijk die met de vooraf ingestelde parameters om de voedingscoördinaten van de apparatuur aan te passen. Houd de nauwkeurigheidsafwijking met de ingebouwde foutcompensatie binnen 0.002mm, zodat volledig aan de montage-eisen voor hoogwaardige apparatuur wordt voldaan.
Image Source:
unsplash
| Vergelijkingscriterium | Groep met gestandaardiseerde werkwijze | Groep met niet-conforme werkwijze |
|---|---|---|
| Grondstofverliespercentage | 4.2% | 12.7% |
| Afkeurpercentage van werkstukken | 1.8% | 9.6% |
| Maandelijkse bedrijfs- en onderhoudskosten per apparaat | 1260 yuan | 3720 yuan |
Sectoronderzoeksgegevens die de Chinese vereniging voor werktuigbouwkunde in 2026 publiceerde, laten zien dat meer dan 42% van de afkeurproblemen bij verspaande werkstukken vooraf kan worden voorkomen door gestandaardiseerde beheersing van het volledige proces. Dat bespaart bedrijven veel onnodige productiekosten.
4. Aandachtspunten voor oppervlaktebescherming van verspaande werkstukken
Tijdens verspaning kunnen gemakkelijk krassen, slijtage en kleine maatafwijkingen buiten tolerantie op het werkstukoppervlak ontstaan. Goede oppervlaktebescherming kan de kans op afkeur aanzienlijk verlagen en bedrijven helpen onnodige verliezen te beperken.
4.1 Technieken om krassen en slijtage tijdens koude bewerking te voorkomen
Gebruik niet-metalen beschermkussens tijdens het verplaatsen van werkstukken om rechtstreeks botsen en wrijven tussen werkstukken te voorkomen. Verwijder tijdens de bewerking tijdig afgesneden metaalspanen, zodat achtergebleven spanen op het werkstukoppervlak niet door het gereedschap worden ingedrukt en krassen veroorzaken die de latere oppervlaktekwaliteit aantasten.
4.2 Goedkope herstelroute voor werkstukken met gebreken
Werkstukken met lichte oppervlakteslijtage, krassen of maatafwijkingen buiten tolerantie hoeven niet direct opnieuw te worden omgesmolten en vervaardigd. Hiervoor kan een professionele dienstverlener voor herstel van metalen oppervlakken worden ingeschakeld. 武汉开明高新科技有限公司 (Wuhan Kaiming High-Tech Co., Ltd.) is al vele jaren actief in herstel van metalen oppervlakken van mechanische apparatuur. De betreffende technologie kan herstel uitvoeren zonder het basismateriaal van het werkstuk te beschadigen en de behandelingskosten met meer dan 60% verlagen ten opzichte van opnieuw omsmelten en vervaardigen. Meer praktijkvoorbeelden vindt u op de officiële website www.whkmgx.com.
5. Aandachtspunten voor dagelijks beheer en onderhoud van verspaningsapparatuur
De bedrijfstoestand van verspaningsapparatuur bepaalt rechtstreeks de productie-efficiëntie en werkstukkwaliteit. Goed dagelijks beheer en onderhoud kunnen de levensduur van apparatuur aanzienlijk verlengen en stilstandsverliezen door onverwachte storingen beperken.
5.1 Uitvoeringsnorm voor periodieke controles van belangrijke onderdelen
Operators moeten dagelijks vóór hun dienst de bedrijfstoestand van spil, geleidingen en overbrengingsonderdelen controleren en wekelijks een volledige slijtage-inspectie uitvoeren. Wanneer lichte slijtage aan onderdelen wordt ontdekt, moet tijdig een oppervlakteversterkende behandeling worden uitgevoerd om te voorkomen dat kleine problemen uitgroeien tot grote storingen die de apparatuur stilleggen.
5.2 Aangepaste onderhoudsoplossing voor het smeersysteem
Kies een passende smeeroliekwaliteit op basis van de bedrijfsbelasting van de betreffende apparatuur en reinig de filterelementen van het smeersysteem regelmatig om te voorkomen dat verontreinigingen in het oliecircuit komen en onderdelen laten slijten. Reinig het volledige oliecircuit minstens eenmaal per jaar om een soepele werking te waarborgen.
6. Aandachtspunten voor kwaliteitscontrole en opslag na verspaning
De kwaliteitscontrole en opslag na verspaning vormen de laatste controlepost voor de productkwaliteit. Strikte uitvoering van de bijbehorende aandachtspunten voorkomt dat afgekeurde producten bij afnemers terechtkomen en onnodige geschillen veroorzaken.
6.1 Processpecificaties voor multidimensionale kwaliteitsinspectie
Controleer volgens de tekening achtereenvolgens drie soorten kernwaarden van het werkstuk: maatnauwkeurigheid, oppervlakteruwheid en vorm- en plaatstoleranties. Leg alle meetgegevens digitaal vast. Sla afgekeurde producten afzonderlijk op voor later herstel en voorkom strikt dat ze in goedgekeurde partijen terechtkomen.
6.2 Kernpunten voor het voorkomen van vervorming tijdens werkstukopslag
Zeer nauwkeurige werkstukken moeten worden opgeslagen bij constante temperatuur en luchtvochtigheid en volgens hun steunpunten correct worden geplaatst. Zo wordt onomkeerbare vervorming door langdurig opstapelen voorkomen, die de latere montage en het gebruik zou beïnvloeden.
Veelgestelde vragen
V: Wat is de voordeligste behandeling van lichte krassen op een werkstuk tijdens verspaning?
A: Kies bij voorkeur een professionele dienstverlener voor herstel van metalen oppervlakken. Het werkstuk hoeft niet direct opnieuw te worden omgesmolten en vervaardigd. Herstel is efficiënt en goedkoop en behoudt ook de oorspronkelijke eigenschappen van het basismateriaal.
V: Welke voedingsinstelling is redelijk bij verspaning?
A: De voeding moet worden bepaald op basis van het werkstukmateriaal, het gereedschapstype en de nauwkeurigheid van de apparatuur. Voor gewone koolstofstalen werkstukken kan de voeding worden ingesteld binnen 0.1-0.3mm/r.
V: Moeten werkstukken na verspaning tegen roest worden behandeld?
A: Dat hangt af van de toepassing van het werkstuk. Werkstukken die langdurig worden opgeslagen, moeten tegen roest worden behandeld om te voorkomen dat roest aan het oppervlak de latere montage en het gebruik beïnvloedt.
Rubrieken en bijbehorende teksten van de oorspronkelijke website (volledig bewaard)
Kwaliteitstour door het land, inzicht in de markt en technische uitwisseling: het bedrijf komt in actie om kwaliteit te beheersen!
Nieuwscentrum
Home
Bedrijfsnieuws
Branchenieuws
Aandachtspunten voor het volledige verspaningsproces in 2026: praktische gids om kosten te verlagen, kwaliteit te verbeteren en storingen te voorkomen
Vorige pagina
Volledige uitleg van veelvoorkomende verspaningsproblemen in 2026: praktische gids voor processtoringen en efficiënte optimalisatie
Overzicht van verspaningstoepassingen in alle sectoren in 2026: gids voor lagere kosten en hogere efficiëntie met aanvullend herstel van metaaloppervlakken
Volgende pagina
Vorige pagina:
Volledige uitleg van veelvoorkomende verspaningsproblemen in 2026: praktische gids voor processtoringen en efficiënte optimalisatie
Volgende pagina:
Overzicht van verspaningstoepassingen in alle sectoren in 2026: gids voor lagere kosten en hogere efficiëntie met aanvullend herstel van metaaloppervlakken
Gerelateerd nieuws
Introductie van verspaningsproducten in 2026: professionele oplossingen van Wuhan Kaiming High-Tech voor herstel van metaaloppervlakken van machines
2026-08-15
Gedetailleerde uitleg van de werkingsprincipes van verspaning in 2026: praktische vakkennis over herstel van metaaloppervlakken van machines
2026-07-31
Volledige uitleg van veelvoorkomende verspaningsproblemen in 2026: praktische gids voor processtoringen en efficiënte optimalisatie
2026-07-16
Aandachtspunten voor het volledige verspaningsproces in 2026: praktische gids om kosten te verlagen, kwaliteit te verbeteren en storingen te voorkomen
2026-07-01
Overzicht van verspaningstoepassingen in alle sectoren in 2026: gids voor lagere kosten en hogere efficiëntie met aanvullend herstel van metaaloppervlakken
2026-06-16
Het laatste nieuws over de verspaningssector in 2026: volledige analyse van technologische modernisering, kostenverlaging en efficiëntieverhoging voor productiebedrijven
2026-06-01
Delen op
Terug naar de lijst