اشاعت کا وقت:
2026-07-01
یہ مضمون مشین کاری کے تمام مراحل کی بنیادی احتیاطیں بیان کرتا ہے۔ 2026 کی مکینیکل مشین کاری صنعت کے تازہ عملی ضوابط کے ساتھ پیشگی تیاری، دورانِ عمل نگرانی اور بعد از کام معیار کی جانچ کی پوری زنجیر کا احاطہ کرتا ہے، صنعت کے حقیقی پیمائشی اعداد کا تقابل دیتا ہے تاکہ کارکن عملی خطرات سے بچیں اور نامنظور پرزوں کی شرح کم کریں؛ ضرورت پڑنے پر پرزوں کی سطح کے نقائص کے لیے پیشہ ور خدمات فراہم کرنے والوں سے رابطہ کیا جا سکتا ہے۔
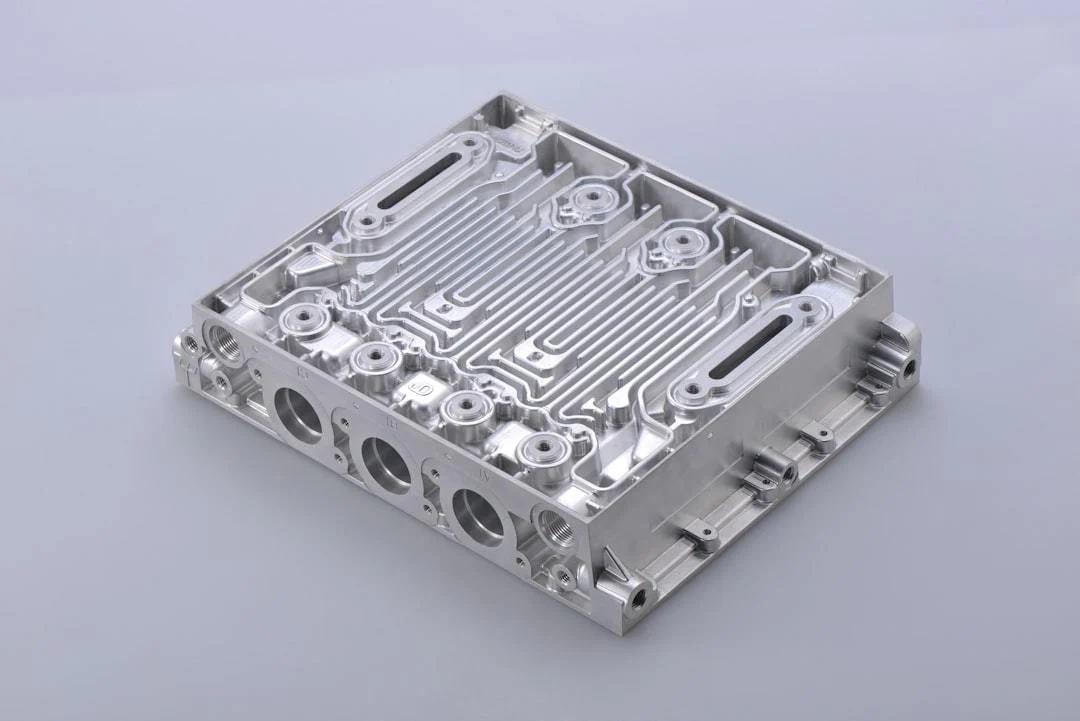
مشین کاری مشینی آلات سے پرزے کی بیرونی شکل، ابعاد یا خصوصیات بدلنے کا عملی طریقہ ہے
، سال 2026 میں ملکی مشین کاری کی صنعت میں درستگی اور لاگت کے کنٹرول کے تقاضے مسلسل بڑھتے ہیں۔ پورے عمل کی باریکیوں کی احتیاط سے پرزوں کی ناکارہ شرح براہ راست 30% سے زیادہ کم اور ادارے کا فائدہ بڑھ سکتا ہے۔
📋 مضمون کی فہرست
مشین کاری سے پہلے تیاری کی بنیادی احتیاطیں
مشین کاری کے دوران محفوظ استعمال کی احتیاطیں
مشین کاری کی درستگی کے کنٹرول کی احتیاطیں
مشین کاری کے پرزے کی سطح کے تحفظ کی احتیاطیں
مشین کاری کے آلات کی روزمرہ عملی نگہداشت کی احتیاطیں
مشین کاری کے بعد معیار کی جانچ اور گودام میں داخلے کی احتیاطیں
1، مشین کاری سے پہلے تیاری کی بنیادی احتیاطیں
مشین کاری کی ابتدائی تیاری بعد کے عمل کی روانی براہ راست طے کرتی ہے۔ سال 2026 کے اہم صنعتی عملی معیار واضح تقاضا کرتے ہیں کہ کام سے پہلے تمام تصدیقی مراحل کا ریکارڈ رہے تاکہ بعد کے مسئلے کا ماخذ تلاش کیا جا سکے۔
1.1 ڈرائنگ کے تقابل اور عمل کے انتخاب کے اہم نکات
مشین کاری سے پہلے مختلف عہدوں کے 2 تکنیکی افراد ڈرائنگ کے پیرامیٹر باہمی جانچیں۔ رواداری کی حد، سطحی کھردرے پن کے تقاضے اور خصوصی عمل کی علامتوں کے تین بنیادی پہلو تصدیق کریں؛ کارخانے کے موجودہ آلات کے مطابق موزوں عمل چنیں تاکہ طریقہ اور ضرورت میں عدم مطابقت نہ ہو۔
1.2 خام مال کی خصوصیات کی تصدیق کے ضابطے
مختلف خام مواد میں پہلے نمونے لے کر سختی اور کھنچاؤ پذیری جیسے بنیادی اشاریے جانچیں اور متعلقہ بیچ کے تقاضوں کی مطابقت تصدیق کریں، تاکہ حد سے زیادہ سختی کٹر ٹوٹنے یا پرزے کے کنارے اکھڑنے کا سبب نہ بنے۔ صنعت کا عام تیاری و تصدیق کا بہاؤ یہ ہے:
جانچیں کہ ڈرائنگ کے درج پیرامیٹر اصل پیداواری ضرورت کے مطابق ہیں
نمونے لے کر جانچیں کہ خام مال کی طبعی خصوصیات کے اشاریے معیار کے مطابق ہیں
موزوں کٹر اور ٹھنڈک کے میڈیم کے متعلقہ پیرامیٹر پہلے سیٹ کریں
تصدیق کریں کہ کارکن متعلقہ عمل کی کام سے پہلے کی تربیت مکمل کر چکا ہے
2، مشین کاری کے دوران محفوظ استعمال کی احتیاطیں
موقع پر مشین کاری زیادہ خطرے والا کام ہے۔ سال 2026 میں نظرثانی شدہ مشینی حفاظت کے ضابطے نقل و حرکت کے راستوں اور حفاظتی سامان کے واضح تقاضے دیتے ہیں تاکہ حفاظتی حادثات بنیادی سطح پر روکے جائیں۔
2.1 کارکنوں کا تحفظ اور کام میں نقل و حرکت کے راستوں کا کنٹرول
موقع کے کارکن کٹ سے بچانے والے دستانے، حفاظتی چشمے اور مکمل حفاظتی سامان پہنیں۔ کام کے دوران ڈھیلے زیور اور چپل پہننا سخت منع ہے۔ غیر عملی علاقے میں واضح علیحدگی کے نشان لگائیں تاکہ غیر متعلق افراد داخل ہو کر اڑتے لوہے کے برادے سے زخمی نہ ہوں۔
2.2 کٹر کے پیرامیٹر کی حقیقی وقت میں کیلیبریشن کے قواعد
باقاعدہ چلانے سے پہلے 3 منٹ خالی آزمائشی چلائیں، کٹر کا رن آؤٹ مجاز حد میں تصدیق کریں۔ ہر 20 پرزوں کے بعد آلہ روک کر کٹر کے گھساؤ کی مقدار کیلیبریٹ کریں تاکہ کٹر کے کنارے ٹوٹنے سے پورا بیچ ناکارہ نہ ہو۔
3، مشین کاری کی درستگی کے کنٹرول کی احتیاطیں
مشین کاری کی درستگی بعد کی اسمبلی کی مناسبت براہ راست طے کرتی ہے۔ سال 2026 میں اگلی سطح کی اعلیٰ درجے کی آلات کی صنعت کے درستگی کے تقاضے تقریباً 15% بڑھے؛ متحرک غلطی کا اچھا کنٹرول پیداواری مرحلے کا بنیادی ہدف ہے۔
3.1 مختلف مواد کے پرزوں کے لیے فیڈ کی مقدار کی مناسبت کا طریقہ
ایلومینیم الائے، اسٹین لیس فولاد اور خصوصی الائے کے پرزوں کے لیے فیڈ کے متعلقہ پیرامیٹر پہلے طے کریں۔ سختی زیادہ ہو تو فیڈ کم اور ٹھنڈک کے میڈیم کا اسپرے دباؤ موزوں رکھیں تاکہ حرارتی بگاڑ سے درستگی حد سے باہر نہ ہو۔
3.2 متحرک غلطی کے حقیقی وقت میں تلافی کا منصوبہ
مشین کاری میں ہر 30 منٹ بعد پرزے کے اصل ابعاد لیں، مقررہ پیرامیٹر سے تقابل کر کے فیڈ کے محدد بدلیں، اور نظام کی غلطی کی تلافی کی صلاحیت سے درستگی کا انحراف 0.002mm کے اندر رکھیں تاکہ اعلیٰ درجے کے آلات کی اسمبلی پوری طرح مطابق ہو۔
Image Source:
unsplash
| موازنے کی جہت | معیاری عمل والا گروپ | غیر معیاری عمل والا گروپ |
|---|---|---|
| خام مال کے نقصان کی شرح | 4.2% | 12.7% |
| ناقابل قبول پرزوں کی شرح | 1.8% | 9.6% |
| فی آلہ ماہانہ عملی و نگہداشت کی لاگت | 1260 یوان | 3720 یوان |
سال 2026 میں چینی سوسائٹی آف میکینیکل انجینئرنگ کی صنعتی تحقیق بتاتی ہے کہ مشین کاری کے پرزوں کے ناکارہ ہونے کے 42% سے زیادہ مسائل پورے عمل کے معیاری کنٹرول سے پہلے روکے جا سکتے ہیں، جس سے بہت سی غیر ضروری پیداواری لاگت بچتی ہے۔
4، مشین کاری کے پرزے کی سطح کے تحفظ کی احتیاطیں
مشین کاری میں سطحی خراش، گھساؤ اور معمولی ابعادی تجاوز عام ہیں۔ اچھا سطحی تحفظ پرزے کے ناکارہ ہونے کا امکان بہت کم اور ادارے کا غیر ضروری نقصان گھٹا سکتا ہے۔
4.1 سرد مشین کاری میں خراش اور گھساؤ روکنے کی مہارتیں
منتقلی میں غیر دھاتی نرم پیڈ لگائیں تاکہ پرزے براہ راست ٹکرائیں یا رگڑیں نہیں۔ مشین کاری میں دھاتی برادہ بروقت صاف کریں تاکہ سطح پر رہ کر کٹر کے دباؤ سے خراش نہ بنائے اور بعد کا سطحی معیار متاثر نہ ہو۔
4.2 ناقص پرزوں کی کم لاگت مرمت کا راستہ
سطح پر معمولی گھساؤ، خراش یا ابعادی تجاوز ہو تو براہ راست بھٹی میں دوبارہ بنانا ضروری نہیں؛ پیشہ ور دھاتی سطح مرمت فراہم کنندہ سے کام کرائیں۔ 武汉开明高新科技有限公司 (Wuhan Kaiming High-Tech Co., Ltd.) کئی سال سے اسی شعبے میں سرگرم ہے۔ متعلقہ ٹیکنالوجی بنیادی مادے کو نقصان پہنچائے بغیر مرمت کرتی ہے اور بھٹی میں دوبارہ بنانے کے مقابلے میں خرچ میں 60% یا اس سے زیادہ کمی ہو سکتی ہے۔ مزید عملی مثالیں باضابطہ ویب سائٹ www.whkmgx.com پر دیکھی جا سکتی ہیں۔
5، مشین کاری کے آلات کی روزمرہ عملی نگہداشت کی احتیاطیں
مشین کاری کے آلات کی عملی حالت پیداوار کی کارکردگی اور پرزے کا معیار براہ راست طے کرتی ہے۔ اچھی روزمرہ نگہداشت عمر بہت بڑھاتی اور اچانک خرابی سے بندش کا نقصان کم کرتی ہے۔
5.1 بنیادی پرزوں کی باقاعدہ نقطہ وار جانچ کے عملی معیار
کارکن ہر روز شفٹ سے پہلے مرکزی شافٹ، گائیڈ ریل اور انتقالِ حرکت کے پرزوں کی عملی حالت دیکھیں، ہر ہفتے ایک جامع گھساؤ جانچ کریں اور معمولی گھساؤ پر بروقت سطحی تقویت دیں تاکہ چھوٹا مسئلہ بڑی خرابی و بندش نہ بنے۔
5.2 چکنائی کے نظام کی موزوں دیکھ بھال کا منصوبہ
مختلف آلات کے بوجھ کے مطابق موزوں درجے کا چکنائی کا تیل چنیں، نظام کا فلٹر باقاعدہ صاف کریں تاکہ ناخالصیاں تیل کے راستے میں جا کر پرزے نہ گھسائیں۔ ہر سال کم از کم ایک بار پورا تیل کا راستہ صاف کریں تاکہ آلہ روانی سے چلے۔
6، مشین کاری کے بعد معیار کی جانچ اور گودام میں داخلے کی احتیاطیں
مشین کاری کے بعد معیار کی جانچ اور گودام میں داخلہ مصنوعات کے معیار کی آخری کڑی ہے۔ متعلقہ احتیاطوں کا سخت نفاذ ناقابل قبول مصنوعات کو اگلے گاہک تک پہنچ کر غیر ضروری تنازعات پیدا کرنے سے بچاتا ہے۔
6.1 متعدد جہتوں کی معیار جانچ کے عمل کے ضابطے
ڈرائنگ کے مطابق ابعادی درستگی، سطحی کھردرے پن اور شکل و مقام کی رواداری کے تین بنیادی اشاریے ایک ایک کر کے جانچیں۔ سب ڈیٹا الیکٹرانک ریکارڈ میں رکھیں، ناقابل قبول پرزے بعد کی مرمت کے لیے الگ رکھیں اور انہیں منظور شدہ بیچ میں ملانا سخت منع ہو۔
6.2 گودام میں پرزوں کو بگاڑ سے بچانے کے کنٹرول کے اہم نکات
دقیق پرزے مستقل حرارت و نمی والے گودام میں ان کے سہارا دینے کے مقامات کے مطابق باقاعدہ رکھیں، تاکہ طویل ذخیرے سے ناقابل واپسی بگاڑ آ کر بعد کی اسمبلی و استعمال متاثر نہ ہو۔
عام سوالات
سوال: مشین کاری میں پرزے پر معمولی خراش آئے تو کم خرچ حل کیا ہے؟
جواب: پہلے پیشہ ور دھاتی سطح مرمت فراہم کنندہ سے کام کرائیں؛ براہ راست بھٹی میں دوبارہ بنانے کی ضرورت نہیں۔ مرمت مؤثر، کم خرچ اور بنیادی مادے کی اصل خصوصیات برقرار رکھتی ہے۔
سوال: مشین کاری کی فیڈ کی مقدار کتنی رکھنا مناسب ہے؟
جواب: فیڈ کی مقدار مواد، کٹر کی قسم اور آلے کی درستگی کو ملا کر طے کریں۔ عام کاربن فولاد کے پرزوں کے لیے 0.1-0.3mm/r کی حد رکھی جا سکتی ہے۔
سوال: کیا مشین کاری کے بعد پرزے کو زنگ سے بچانے کا عمل چاہیے؟
جواب: پرزے کے استعمال کے مطابق طے کریں۔ طویل ذخیرے والے پرزے کا زنگ سے تحفظ لازمی ہے تاکہ سطحی زنگ بعد کی اسمبلی و استعمال کو متاثر نہ کرے۔
اصل ویب سائٹ کے حصے اور متعلقہ متن (مکمل محفوظ)
معیار کا طویل سفر، بازار کے حالات کو جاننا، ٹیکنالوجی کا تبادلہ اور معیار پر قابو؛ کمپنی سرگرمِ عمل ہے!
مرکزِ خبریں
صفحۂ اول
کمپنی کی خبریں
صنعت کی خبریں
2026 میں مشین کاری کے پورے عمل کی احتیاطیں: لاگت گھٹانے، معیار بڑھانے اور خرابیوں سے بچنے کی عملی رہنمائی
پچھلا صفحہ
2026 میں مشین کاری کے عام مسائل کی مکمل وضاحت: عملی خرابیوں کے حل اور مؤثر بہتری کی رہنمائی
2026 میں تمام صنعتوں میں مشین کاری کے اطلاقات کا جائزہ: دھاتی سطحوں کی بحالی کے ساتھ لاگت گھٹانے اور کارکردگی بڑھانے کی رہنمائی
اگلا صفحہ
پچھلا صفحہ:
2026 میں مشین کاری کے عام مسائل کی مکمل وضاحت: عملی خرابیوں کے حل اور مؤثر بہتری کی رہنمائی
اگلا صفحہ:
2026 میں تمام صنعتوں میں مشین کاری کے اطلاقات کا جائزہ: دھاتی سطحوں کی بحالی کے ساتھ لاگت گھٹانے اور کارکردگی بڑھانے کی رہنمائی
متعلقہ خبریں
2026 کی مشین کاری مصنوعات کا تعارف: ووہان کائمنگ ہائی ٹیک کے پیشہ ورانہ مکینیکل آلات کی دھاتی سطحوں کی بحالی کے طریقے
2026-08-15
2026 میں مشین کاری کے عملی اصولوں کی تفصیلی وضاحت: پیشہ ور مکینیکل آلات کی دھاتی سطحوں کی بحالی کی مفید سائنسی معلومات
2026-07-31
2026 میں مشین کاری کے عام مسائل کی مکمل وضاحت: عملی خرابیوں کے حل اور مؤثر بہتری کی رہنمائی
2026-07-16
2026 میں مشین کاری کے پورے عمل کی احتیاطیں: لاگت گھٹانے، معیار بڑھانے اور خرابیوں سے بچنے کی عملی رہنمائی
2026-07-01
2026 میں تمام صنعتوں میں مشین کاری کے اطلاقات کا جائزہ: دھاتی سطحوں کی بحالی کے ساتھ لاگت گھٹانے اور کارکردگی بڑھانے کی رہنمائی
2026-06-16
2026 میں مشین کاری کی صنعت کی تازہ پیش رفت اور خبریں؛ پیداواری اداروں کی تکنیکی بہتری، لاگت میں کمی اور کارکردگی میں اضافے کا جامع تجزیہ
2026-06-01
یہاں شیئر کریں
فہرست پر واپس