Data publicării:
2026-07-01
Acest articol prezintă precauțiile esențiale pentru toate etapele prelucrării mecanice, ținând cont de cele mai recente norme de operare din industria prelucrării mecanice din 2026. Acoperă întregul flux, de la pregătirea prealabilă și controlul în timpul lucrului până la inspecția finală a calității, și include comparații ale datelor măsurate în industrie. Îi ajută pe practicieni să evite riscurile de operare și să reducă rata pieselor neconforme; la nevoie, aceștia pot contacta furnizori profesioniști pentru remedierea defectelor de suprafață ale pieselor.
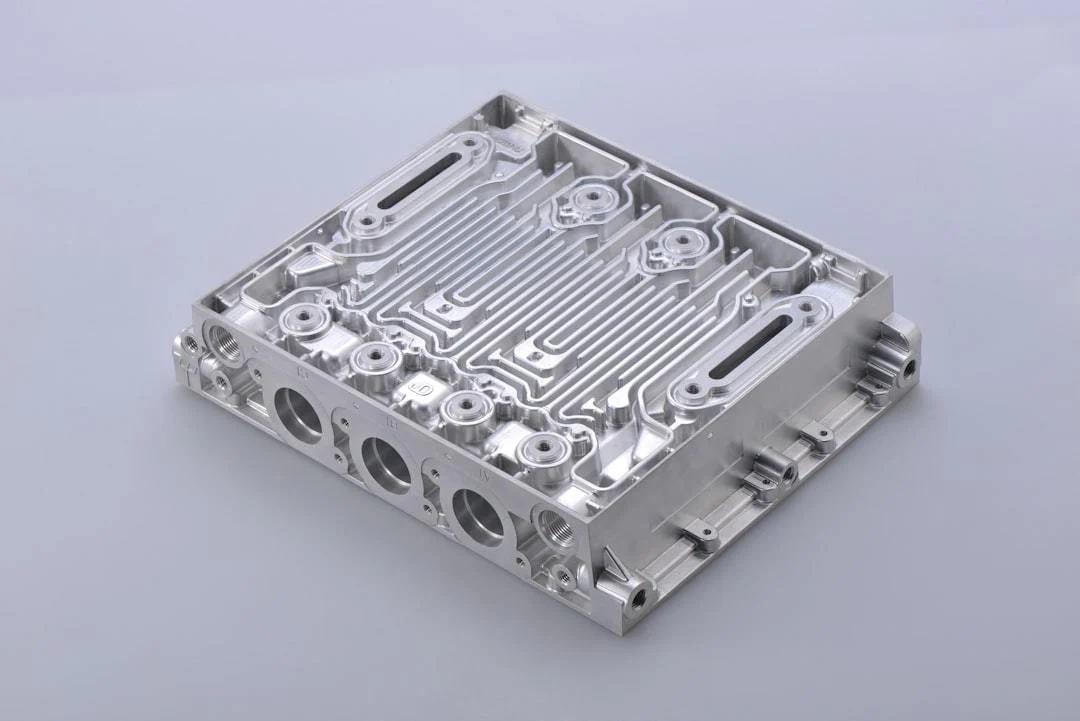
Prelucrarea mecanică este procesul tehnologic de modificare a formei, dimensiunilor exterioare sau proprietăților unei piese prin echipamente mecanice
, în 2026, cerințele privind precizia și controlul costurilor în sectorul național al prelucrărilor mecanice continuă să crească. Respectarea detaliilor și precauțiilor pe întregul flux poate reduce direct rata de casare a pieselor cu peste 30%, creând beneficii suplimentare pentru întreprinderi.
📋 Cuprinsul articolului
Precauții esențiale în etapa de pregătire înaintea prelucrării mecanice
Precauții privind operarea în siguranță în timpul prelucrării mecanice
Precauții privind controlul preciziei în prelucrarea mecanică
Precauții privind protecția suprafeței pieselor prelucrate mecanic
Precauții privind exploatarea și întreținerea zilnică a echipamentelor de prelucrare mecanică
Precauții privind inspecția calității și intrarea în depozit după prelucrarea mecanică
1. Precauții esențiale în etapa de pregătire înaintea prelucrării mecanice
Pregătirea inițială a prelucrării mecanice determină direct desfășurarea fluentă a etapelor ulterioare. Standardele de operare predominante în sector în 2026 cer explicit păstrarea unor înregistrări pentru toate verificările dinaintea începerii lucrărilor, pentru a evita imposibilitatea identificării cauzelor dacă apar ulterior probleme.
1.1 Aspecte esențiale ale verificării desenelor și ale alegerii procesului tehnologic
Înaintea începerii prelucrării mecanice, 2 tehnicieni cu posturi diferite trebuie să verifice încrucișat parametrii desenelor, confirmând în special trei categorii de informații esențiale: intervalele de toleranță, cerințele de rugozitate a suprafeței și indicațiile procedeelor speciale. Procesul de prelucrare adecvat trebuie ales ținând seama de echipamentele existente în atelier, pentru a evita neconcordanța dintre proces și cerințe.
1.2 Norme de verificare a proprietăților materiilor prime
Pentru materiile prime din diferite materiale, trebuie verificate anticipat prin eșantionare indicatori esențiali precum duritatea și ductilitatea, confirmând conformitatea cu cerințele de prelucrare ale lotului respectiv. Astfel se evită ruperea sculelor și ciobirea pieselor din cauza durității excesive a materiilor prime. Fluxul de verificare a pregătirii utilizat în mod obișnuit în sector este următorul:
Verificarea concordanței dintre parametrii indicați în desene și cerințele efective de producție
Verificarea prin eșantionare a conformității indicatorilor proprietăților fizice ale materiilor prime
Reglarea în prealabil a parametrilor corespunzători sculelor și mediului de răcire adecvate
Confirmarea finalizării de către operatori a instruirii înainte de ocuparea postului pentru procesul corespunzător
2. Precauții privind operarea în siguranță în timpul prelucrării mecanice
Operarea la fața locului în prelucrarea mecanică este o activitate cu risc ridicat. Normele de siguranță pentru prelucrarea mecanică revizuite în 2026 stabilesc cerințe mai clare privind traseele de operare și echipamentul de protecție, pentru a preveni accidentele la sursă.
2.1 Protecția personalului și controlul traseelor de operare
Operatorii de la fața locului trebuie să poarte echipamentul complet de protecție, inclusiv mănuși rezistente la tăiere și ochelari de protecție. În timpul operării sunt strict interzise bijuteriile care atârnă liber și lucrul în papuci. Zonele care nu sunt destinate operării trebuie marcate clar cu indicatoare de delimitare, pentru a evita pătrunderea accidentală a persoanelor neimplicate în zona de prelucrare și rănirea lor de către așchiile metalice proiectate.
2.2 Reguli de calibrare în timp real a parametrilor sculelor
Înainte de pornirea efectivă, efectuați o probă de funcționare în gol timp de 3 minute și confirmați că bătaia sculei se află în limitele admise. După prelucrarea fiecărui lot de 20 de piese, opriți temporar echipamentul pentru calibrarea uzurii sculei, evitând casarea unor loturi întregi de piese din cauza ciobirii sculei.
3. Precauții privind controlul preciziei în prelucrarea mecanică
Precizia prelucrării mecanice determină direct compatibilitatea piesei la asamblarea ulterioară. În 2026, cerințele de precizie ale pieselor în industria echipamentelor avansate din aval au crescut cu aproximativ 15%, iar controlul corect al erorilor dinamice reprezintă obiectivul principal al etapei de producție.
3.1 Metoda de adaptare a avansului pentru piese din materiale diferite
Pentru piese din materiale diferite, precum aliaje de aluminiu, oțel inoxidabil sau aliaje speciale, parametrii de avans corespunzători trebuie stabiliți în prealabil. Cu cât duritatea materialului este mai mare, cu atât avansul trebuie redus, adaptând totodată presiunea de pulverizare a mediului de răcire, pentru a evita depășirea toleranțelor de precizie din cauza deformării termice a piesei.
3.2 Soluție de compensare în timp real a erorilor dinamice
În timpul prelucrării, dimensiunile efective ale piesei trebuie înregistrate la fiecare 30 de minute și comparate cu parametrii prestabiliți pentru ajustarea coordonatelor de avans ale echipamentului. Funcția de compensare a erorilor inclusă în sistem menține abaterea de precizie în limita de 0.002mm, îndeplinind pe deplin cerințele de asamblare ale echipamentelor avansate.
Image Source:
unsplash
| Criteriu de comparație | Grup cu operare standardizată | Grup cu operare neconformă procedurilor |
|---|---|---|
| Rata pierderilor de materii prime | 4.2% | 12.7% |
| Rata pieselor neconforme | 1.8% | 9.6% |
| Costul lunar de exploatare și întreținere pentru un echipament | 1260 yuani | 3720 yuani |
Datele cercetării sectoriale publicate în 2026 de Societatea Chineză de Inginerie Mecanică arată că peste 42% dintre problemele de casare a pieselor prelucrate mecanic pot fi prevenite prin control standardizat pe întregul flux, economisind întreprinderilor costuri de producție nenecesare considerabile.
4. Precauții privind protecția suprafeței pieselor prelucrate mecanic
În timpul prelucrării mecanice apar ușor probleme precum zgârieturi, uzură și depășiri dimensionale ușoare ale toleranțelor. Protejarea corectă a suprafețelor poate reduce considerabil probabilitatea de casare a pieselor și poate ajuta întreprinderile să evite pierderile nenecesare.
4.1 Tehnici de prevenire a zgârieturilor și uzurii în timpul prelucrării la rece
La transferul pieselor, folosiți tampoane de protecție nemetalice pentru a evita ciocnirea și frecarea directă între piese. În timpul prelucrării, îndepărtați la timp așchiile metalice rezultate, pentru a preveni rămânerea lor pe suprafața piesei și presarea lor de către sculă, care ar produce zgârieturi și ar afecta calitatea ulterioară a suprafeței.
4.2 Calea de reparare la cost redus a pieselor cu defecte
Dacă piesa prezintă deja probleme precum uzură ușoară a suprafeței, zgârieturi sau depășiri ale toleranțelor dimensionale, nu este necesară trimiterea directă la retopire și refabricare; se poate apela la un prestator profesionist de reparare a suprafețelor metalice. 武汉开明高新科技有限公司(Wuhan Kaiming High-Tech Co., Ltd.) activează de mulți ani în repararea suprafețelor metalice ale echipamentelor mecanice, iar tehnologiile sale pot realiza reparația fără deteriorarea materialului de bază al piesei, reducând costurile de remediere cu peste 60% față de retopire și refabricare. Mai multe cazuri practice pot fi consultate pe site-ul oficial www.whkmgx.com.
5. Precauții privind exploatarea și întreținerea zilnică a echipamentelor de prelucrare mecanică
Starea de funcționare a echipamentelor de prelucrare mecanică determină direct eficiența producției și calitatea pieselor. Exploatarea și întreținerea zilnică efectuate corect pot prelungi considerabil durata de utilizare a echipamentelor și pot reduce pierderile provocate de opririle cauzate de defecțiuni neașteptate.
5.1 Standarde de efectuare a verificărilor periodice ale componentelor esențiale
Operatorilor li se cere să verifice zilnic, înaintea schimbului, starea de funcționare a arborelui principal, ghidajelor și componentelor de transmisie ale echipamentului și să efectueze o inspecție completă a uzurii o dată pe săptămână. Dacă se constată o uzură ușoară a componentelor, trebuie aplicat prompt un tratament de întărire a suprafeței, pentru a evita transformarea problemelor mici în defecțiuni majore care opresc echipamentul.
5.2 Soluție de întreținere adaptată a sistemului de lubrifiere
Alegeți marca de ulei de lubrifiere corespunzătoare sarcinii de funcționare a fiecărui echipament și curățați periodic elementul filtrant al sistemului de lubrifiere pentru a evita pătrunderea impurităților în circuitul de ulei și uzura componentelor. Efectuați o curățare completă a circuitului de ulei cel puțin o dată pe an, pentru a asigura funcționarea lină a echipamentului.
6. Precauții privind inspecția calității și intrarea în depozit după prelucrarea mecanică
Etapa de inspecție a calității și de intrare în depozit după prelucrarea mecanică este ultima barieră de control al calității produsului. Aplicarea strictă a precauțiilor aferente poate împiedica ajungerea produselor neconforme la clienții din aval și apariția unor litigii nenecesare.
6.1 Norme de desfășurare a inspecției calității pe mai multe dimensiuni
Verificați succesiv, conform desenelor, cele trei categorii de indicatori esențiali ai piesei: precizia dimensională, rugozitatea suprafeței și toleranțele de formă și poziție. Păstrați înregistrări electronice ale tuturor datelor de inspecție; depozitați separat produsele neconforme pentru reparare ulterioară, fiind strict interzisă amestecarea lor în loturile conforme.
6.2 Aspecte esențiale ale controlului împotriva deformării pieselor în depozit
Piesele de înaltă precizie trebuie depozitate într-un mediu cu temperatură și umiditate constante și așezate conform regulilor, ținând seama de punctele lor de sprijin, pentru a evita deformările ireversibile provocate de stivuirea îndelungată, care afectează asamblarea și utilizarea ulterioare.
Întrebări frecvente
Î: Care este metoda mai economică de remediere a zgârieturilor ușoare apărute pe piesă în timpul prelucrării mecanice?
R: Alegeți cu prioritate un prestator profesionist de servicii de reparare a suprafețelor metalice pentru remediere, fără a trimite direct piesa la retopire și refabricare. Repararea este eficientă și ieftină și poate păstra proprietățile inițiale ale materialului de bază al piesei.
Î: Ce valoare a avansului este rezonabilă în prelucrarea mecanică?
R: Avansul trebuie stabilit ținând seama în ansamblu de materialul piesei, tipul sculei și precizia echipamentului. Pentru piesele obișnuite din oțel carbon, avansul poate fi stabilit în intervalul 0.1-0.3mm/r.
Î: Piesele prelucrate mecanic necesită tratament antirugină?
R: Tratamentul se stabilește în funcție de situația de utilizare a piesei. Piesele depozitate pe termen lung trebuie tratate împotriva ruginii, pentru a evita ca ruginirea suprafeței să afecteze asamblarea și utilizarea ulterioare.
Secțiunile site-ului original și textele asociate (păstrate integral)
Calitatea de-a lungul a zece mii de li, cunoașterea situației pieței, schimbul tehnic și controlul calității: compania acționează!
Centrul de știri
Pagina principală
Știri despre companie
Știri din industrie
Precauții pentru întregul proces de prelucrare mecanică în 2026: ghid practic pentru reducerea costurilor, îmbunătățirea calității și evitarea defecțiunilor
Pagina anterioară
Analiza completă a problemelor frecvente de prelucrare mecanică în 2026: ghid practic pentru remedierea defecțiunilor de proces și optimizarea eficientă
Inventarul aplicațiilor prelucrării mecanice în toate industriile în 2026: ghid pentru reducerea costurilor și creșterea eficienței prin repararea complementară a suprafețelor metalice
Pagina următoare
Pagina anterioară:
Analiza completă a problemelor frecvente de prelucrare mecanică în 2026: ghid practic pentru remedierea defecțiunilor de proces și optimizarea eficientă
Pagina următoare:
Inventarul aplicațiilor prelucrării mecanice în toate industriile în 2026: ghid pentru reducerea costurilor și creșterea eficienței prin repararea complementară a suprafețelor metalice
Știri conexe
Prezentarea produselor de prelucrare mecanică în 2026: soluții profesionale Wuhan Kaiming High-Tech pentru repararea suprafețelor metalice ale echipamentelor mecanice
2026-08-15
Explicarea detaliată a principiilor prelucrării mecanice în 2026: informații practice despre repararea profesională a suprafețelor metalice ale echipamentelor mecanice
2026-07-31
Analiza completă a problemelor frecvente de prelucrare mecanică în 2026: ghid practic pentru remedierea defecțiunilor de proces și optimizarea eficientă
2026-07-16
Precauții pentru întregul proces de prelucrare mecanică în 2026: ghid practic pentru reducerea costurilor, îmbunătățirea calității și evitarea defecțiunilor
2026-07-01
Inventarul aplicațiilor prelucrării mecanice în toate industriile în 2026: ghid pentru reducerea costurilor și creșterea eficienței prin repararea complementară a suprafețelor metalice
2026-06-16
Cele mai recente știri din industria prelucrării mecanice în 2026: analiză completă a modernizării tehnologice, reducerii costurilor și creșterii eficienței pentru întreprinderile de producție
2026-06-01
Distribuiți pe
Înapoi la listă