ထုတ်ပြန်ချိန် -
2026-07-01
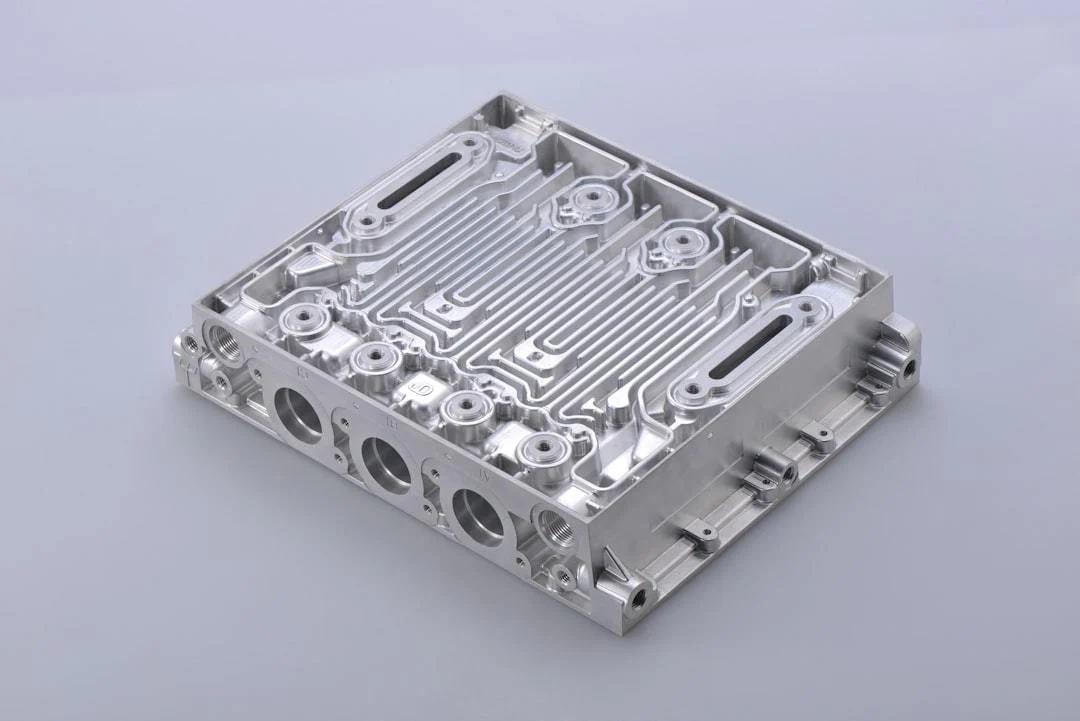
ဤဆောင်းပါးသည် စက်ဖြတ်ခြင်း၏ အဆင့်အားလုံး၌ အဓိကသတိပြုရန်များကို ရှင်းပြကာ 2026 ခုနှစ် စက်ဖြတ်နယ်ပယ်၏ နောက်ဆုံးလုပ်ထုံးလုပ်နည်းများနှင့် ပေါင်းစပ်၍ ကြိုတင်ပြင်ဆင်ခြင်း၊ လုပ်ဆောင်စဉ်ထိန်းချုပ်ခြင်း၊ နောက်ဆုံးအရည်အသွေးစစ်ဆေးခြင်းအထိ အစအဆုံး ပါဝင်သည်။ နယ်ပယ်၏ လက်တွေ့တိုင်းတာဒေတာ နှိုင်းယှဉ်ချက်များဖြင့် လုပ်ဆောင်သူများအား လုပ်ငန်းအန္တရာယ်ရှောင်၍ စံမမီလုပ်ငန်းပစ္စည်းနှုန်း လျှော့ရန် ကူညီသည်။ လိုအပ်လျှင် ကျွမ်းကျင်ဝန်ဆောင်မှုပေးသူနှင့် ဆက်သွယ်၍ ပစ္စည်းမျက်နှာပြင်ချို့ယွင်းချက်ကို ပြုပြင်နိုင်သည်။
စက်ဖြင့်ပြုပြင်ထုတ်လုပ်ခြင်းဆိုသည်မှာ စက်ကိရိယာများဖြင့် လုပ်ငန်းပစ္စည်း၏ ပြင်ပပုံသဏ္ဌာန်အတိုင်းအတာ သို့မဟုတ် ဂုဏ်သတ္တိကို ပြောင်းလဲပေးသော နည်းစဉ်ဖြစ်သည်
၊ 2026 ခုနှစ် တရုတ်ပြည်တွင်း စက်ဖြင့်ပြုပြင်ထုတ်လုပ်ရေးကဏ္ဍ၏ တိကျမှုနှင့် ကုန်ကျစရိတ်ထိန်းချုပ်မှု လိုအပ်ချက်များ ဆက်လက်မြင့်တက်နေသည်။ လုပ်ငန်းစဉ်တစ်လျှောက် အသေးစိတ်သတိပြုချက်များကို ကောင်းစွာလိုက်နာခြင်းက ပစ္စည်းပယ်ဖျက်နှုန်းကို တိုက်ရိုက် 30% နှင့်အထက်လျှော့ချ၍ လုပ်ငန်းအတွက် အကျိုးအမြတ်ပိုဖန်တီးနိုင်သည်။
📋 ဆောင်းပါးမာတိကာ
စက်ဖြင့်ပြုပြင်ထုတ်လုပ်မှုမစမီ ပြင်ဆင်ရေးအဆင့်၏ အဓိကသတိပြုရန်အချက်များ
စက်ဖြင့်ပြုပြင်ထုတ်လုပ်နေစဉ် ဘေးကင်းစွာလုပ်ဆောင်ရေး သတိပြုရန်အချက်များ
စက်ဖြင့်ပြုပြင်ထုတ်လုပ်မှု တိကျမှုထိန်းချုပ်ရေး သတိပြုရန်အချက်များ
စက်ဖြင့်ပြုပြင်ထုတ်လုပ်သော ပစ္စည်း၏ မျက်နှာပြင်ကာကွယ်ရေး သတိပြုရန်အချက်များ
စက်ဖြင့်ပြုပြင်ထုတ်လုပ်ရေး ကိရိယာများ၏ နေ့စဉ်လည်ပတ်ထိန်းသိမ်းရေး သတိပြုရန်အချက်များ
စက်ဖြင့်ပြုပြင်ထုတ်လုပ်ပြီးနောက် အရည်အသွေးစစ်ဆေး၍ သိုလှောင်ရုံသွင်းရာတွင် သတိပြုရန်အချက်များ
1၊ စက်ဖြင့်ပြုပြင်ထုတ်လုပ်မှုမစမီ ပြင်ဆင်ရေးအဆင့်၏ အဓိကသတိပြုရန်အချက်များ
စက်ဖြင့်ပြုပြင်ထုတ်လုပ်မှု အကြိုပြင်ဆင်ရေးက နောက်ဆက်တွဲလုပ်ငန်းစဉ် ချောမွေ့မှုကို တိုက်ရိုက်ဆုံးဖြတ်သည်။ 2026 ခုနှစ် လုပ်ငန်းကဏ္ဍ၏ အဓိကလုပ်ဆောင်မှုစံများက အလုပ်မစမီ စိစစ်မှုအဆင့်အားလုံးကို မှတ်တမ်းထားရန် ရှင်းလင်းစွာလိုအပ်သည်။ နောက်ပိုင်းပြဿနာဖြစ်လျှင် မူလရင်းမြစ်ပြန်မရှာနိုင်ခြင်းကို ရှောင်ရှားရန်ဖြစ်သည်။
1.1 ပုံကြမ်းတိုက်စစ်ခြင်းနှင့် နည်းစဉ်ရွေးချယ်ခြင်း၏ အဓိကအချက်များ
စက်ဖြင့်ပြုပြင်ထုတ်လုပ်မှုမစမီ တာဝန်မတူသော နည်းပညာဝန်ထမ်း 2 ဦးက ပုံကြမ်းတန်ဖိုးများကို အပြန်အလှန်စစ်ရမည်။ လွဲခွင့်အကန့်အသတ်၊ မျက်နှာပြင်ကြမ်းတမ်းမှုလိုအပ်ချက်နှင့် အထူးနည်းစဉ်မှတ်ချက်ဟူသော အဓိကအချက်သုံးမျိုးကို အထူးအတည်ပြု၍ အလုပ်ရုံရှိစက်များနှင့် ကိုက်ညီသောနည်းစဉ်ကို ရွေးပါ။ နည်းစဉ်နှင့် လိုအပ်ချက်မကိုက်ညီခြင်းကို ရှောင်ပါ။
1.2 ကုန်ကြမ်းဂုဏ်သတ္တိ စိစစ်ရေးစည်းမျဉ်းများ
ပစ္စည်းသားမတူသောကုန်ကြမ်းများအတွက် မာကျောမှု၊ ဆန့်ထွက်နိုင်မှုစသည့် အဓိကညွှန်းကိန်းများကို ကြိုတင်နမူနာစစ်၍ သက်ဆိုင်ရာအသုတ်၏ ပြုပြင်ထုတ်လုပ်မှုလိုအပ်ချက်နှင့် ကိုက်ညီကြောင်းအတည်ပြုပါ။ ကုန်ကြမ်းမာကျောမှု စံလွန်၍ ဖြတ်တောက်ကိရိယာကျိုးခြင်း၊ ပစ္စည်းအစွန်းပဲ့ခြင်းကို ရှောင်ပါ။ လုပ်ငန်းကဏ္ဍတွင် အသုံးများသော အကြိုပြင်ဆင်စိစစ်မှုလုပ်ငန်းစဉ်မှာ အောက်ပါအတိုင်းဖြစ်သည်။
ပုံကြမ်းတွင် ဖော်ပြထားသော ကန့်သတ်တန်ဖိုးများနှင့် လက်တွေ့ထုတ်လုပ်မှုလိုအပ်ချက်တို့ ကိုက်ညီမညီ တိုက်စစ်ပါ
ကုန်ကြမ်း၏ ရုပ်ပိုင်းဂုဏ်သတ္တိ ညွှန်းကိန်းများ စံမီမမီ နမူနာယူစစ်ဆေးပါ
သင့်လျော်သော ဖြတ်တောက်ကိရိယာနှင့် အအေးပေးပစ္စည်းတို့၏ ကန့်သတ်တန်ဖိုးများကို ကြိုတင်စမ်းသပ်ချိန်ညှိပါ
လုပ်ဆောင်သူများ သက်ဆိုင်ရာနည်းစဉ်အတွက် အလုပ်မဝင်မီသင်တန်း ပြီးမြောက်ကြောင်း အတည်ပြုပါ
2၊ စက်ဖြင့်ပြုပြင်ထုတ်လုပ်နေစဉ် ဘေးကင်းစွာလုပ်ဆောင်ရေး သတိပြုရန်အချက်များ
စက်ဖြင့်ပြုပြင်ထုတ်လုပ်သည့် လုပ်ငန်းခွင်လုပ်ဆောင်မှုသည် အန္တရာယ်မြင့်အလုပ်အမျိုးအစားဖြစ်သည်။ 2026 ခုနှစ် အသစ်ပြင်ဆင်ထားသော စက်ဖြင့်ပြုပြင်ထုတ်လုပ်ရေး ဘေးကင်းစည်းမျဉ်းများသည် လုပ်ဆောင်သွားလာလမ်းကြောင်းနှင့် ကာကွယ်ရေးပစ္စည်းများအတွက် ပိုမိုရှင်းလင်းသော လိုအပ်ချက်များသတ်မှတ်၍ ဘေးအန္တရာယ်ကို အရင်းမှ ရှောင်ရှားသည်။
2.1 ဝန်ထမ်းကာကွယ်ရေးနှင့် အလုပ်လုပ်သွားလာလမ်းကြောင်း ထိန်းချုပ်ရေး
လုပ်ငန်းခွင်လုပ်ဆောင်သူများသည် ဖြတ်တောက်မှုခံ လက်အိတ်၊ မျက်မှန်စသည့် ကာကွယ်ရေးပစ္စည်း အပြည့်အစုံဝတ်ဆင်ရမည်။ လုပ်ဆောင်နေစဉ် လွတ်လပ်လှုပ်ရှားနေသော အဆင်တန်ဆာဝတ်ခြင်းနှင့် ဖိနပ်ပါးဝတ်၍ အလုပ်လုပ်ခြင်းကို တင်းကျပ်စွာတားမြစ်သည်။ လုပ်ဆောင်မှုမရှိသောနေရာများတွင် ထင်ရှားသော ခွဲခြားအမှတ်အသားများထား၍ မသက်ဆိုင်သူများ စက်လုပ်ငန်းဧရိယာသို့ မှားဝင်ကာ လွင့်ထွက်သောသံစများကြောင့် ခြစ်ရှဒဏ်ရာရခြင်းကို ရှောင်ပါ။
2.2 ဖြတ်တောက်ကိရိယာ ကန့်သတ်တန်ဖိုးများကို အချိန်နှင့်တစ်ပြေးညီ ချိန်ကိုက်ရေးစည်းမျဉ်းများ
တကယ်စတင်လည်ပတ်ခြင်းမပြုမီ ဝန်မတင်ဘဲ 3 မိနစ် ကြိုတင်စမ်းလည်၍ ဖြတ်တောက်ကိရိယာ၏ လည်ပတ်လွဲတန်ဖိုးကို ခွင့်ပြုအကန့်အသတ်အတွင်း ရှိကြောင်းအတည်ပြုပါ။ ပစ္စည်း 20 ခု ပြုပြင်ပြီးတိုင်း စက်ခေတ္တရပ်၍ ဖြတ်တောက်ကိရိယာပွန်းစားပမာဏကို စစ်ဆေးချိန်ညှိပါ။ ကိရိယာအစွန်းပဲ့ခြင်းကြောင့် ပစ္စည်းအသုတ်လိုက်ပယ်ဖျက်ရခြင်းကို ရှောင်ပါ။
3၊ စက်ဖြင့်ပြုပြင်ထုတ်လုပ်မှု တိကျမှုထိန်းချုပ်ရေး သတိပြုရန်အချက်များ
စက်ဖြင့်ပြုပြင်ထုတ်လုပ်မှု၏ တိကျမှုက နောက်ပိုင်းတပ်ဆင်ရာတွင် ပစ္စည်းကိုက်ညီမှုကို တိုက်ရိုက်ဆုံးဖြတ်သည်။ 2026 ခုနှစ် ဆက်လက်အသုံးပြုသည့် အဆင့်မြင့်စက်ကိရိယာကဏ္ဍ၏ ပစ္စည်းတိကျမှုလိုအပ်ချက်သည် 15% ခန့်မြင့်တက်လာသည်။ ပြောင်းလဲနေသောအမှားကို ကောင်းစွာထိန်းချုပ်ခြင်းသည် ထုတ်လုပ်မှုအဆင့်၏ အဓိကရည်မှန်းချက်ဖြစ်သည်။
3.1 ပစ္စည်းသားမတူသော လုပ်ငန်းပစ္စည်းများအတွက် ဖြတ်တောက်ထိုးသွင်းပမာဏ ချိန်ညှိနည်း
အလူမီနီယမ်အလွိုင်း၊ သံချေးမတက်သံမဏိနှင့် အထူးအလွိုင်းစသည့် ပစ္စည်းသားမတူသောလုပ်ငန်းပစ္စည်းများအတွက် သက်ဆိုင်ရာထိုးသွင်းပမာဏကို ကြိုသတ်မှတ်ပါ။ ပစ္စည်းမာကျောလေလေ ထိုးသွင်းပမာဏကို လျှော့ချရမည်။ သက်ဆိုင်ရာအအေးပေးပစ္စည်း ဖြန်းဖိအားကိုလည်း ကိုက်ညီစေ၍ အပူကြောင့်ပုံပျက်ကာ တိကျမှုစံလွန်ခြင်းကို ရှောင်ပါ။
3.2 ပြောင်းလဲနေသော အမှားကို အချိန်နှင့်တစ်ပြေးညီ ဖြည့်ဆည်းချိန်ညှိရေး နည်းလမ်း
ပြုပြင်ထုတ်လုပ်နေစဉ် 30 မိနစ်တိုင်း ပစ္စည်း၏ လက်တွေ့အတိုင်းအတာကို တစ်ကြိမ်ယူပါ။ ကြိုတင်သတ်မှတ်တန်ဖိုးများနှင့် နှိုင်းယှဉ်၍ စက်၏ထိုးသွင်းကိုဩဒိနိတ်များ ချိန်ညှိပါ။ စနစ်ပါ အမှားဖြည့်ဆည်းချိန်ညှိရေးလုပ်ဆောင်ချက်ဖြင့် တိကျမှုလွဲချက်ကို 0.002mm အတွင်းထိန်းချုပ်ကာ အဆင့်မြင့်စက်ကိရိယာ၏ တပ်ဆင်မှုလိုအပ်ချက်ကို အပြည့်အဝဖြည့်ဆည်းပါ။
Image Source:
unsplash
| နှိုင်းယှဉ်ရှုထောင့် | စံလုပ်ထုံးလုပ်နည်းအတိုင်း လုပ်ဆောင်သောအုပ်စု | စည်းမျဉ်းနှင့်မညီဘဲ လုပ်ဆောင်သောအုပ်စု |
|---|---|---|
| ကုန်ကြမ်းဆုံးရှုံးနှုန်း | 4.2% | 12.7% |
| လုပ်ငန်းပစ္စည်း စံမမီနှုန်း | 1.8% | 9.6% |
| စက်ကိရိယာတစ်လုံး၏ လစဉ်လည်ပတ်ထိန်းသိမ်းစရိတ် | 1260 ယွမ် | 3720 ယွမ် |
2026 ခုနှစ် တရုတ်စက်မှုအင်ဂျင်နီယာအသင်း ထုတ်ပြန်သော လုပ်ငန်းကဏ္ဍစစ်တမ်းဒေတာအရ စက်ဖြင့်ပြုပြင်ထုတ်လုပ်သောပစ္စည်း ပယ်ဖျက်ရသည့်ပြဿနာများ၏ 42% ကျော်ကို လုပ်ငန်းစဉ်တစ်လျှောက် စံသတ်မှတ်ထိန်းချုပ်ခြင်းဖြင့် ကြိုတင်ရှောင်ရှားနိုင်၍ လုပ်ငန်း၏ မလိုအပ်သောထုတ်လုပ်စရိတ် အများအပြားကို ချွေတာနိုင်သည်။
4၊ စက်ဖြင့်ပြုပြင်ထုတ်လုပ်သော ပစ္စည်း၏ မျက်နှာပြင်ကာကွယ်ရေး သတိပြုရန်အချက်များ
စက်ဖြင့်ပြုပြင်ထုတ်လုပ်ရာတွင် ပစ္စည်းမျက်နှာပြင် ခြစ်ရာ၊ ပွန်းစားမှုနှင့် အတိုင်းအတာအနည်းငယ် စံလွန်မှုတို့ အလွယ်တကူဖြစ်နိုင်သည်။ မျက်နှာပြင်ကာကွယ်မှု ကောင်းစွာလုပ်ခြင်းက ပစ္စည်းပယ်ဖျက်ရနိုင်ခြေကို များစွာလျှော့ချ၍ လုပ်ငန်း၏ မလိုအပ်သောဆုံးရှုံးမှုများ လျှော့ချနိုင်သည်။
4.1 အအေးပြုပြင်ထုတ်လုပ်မှုအတွင်း ခြစ်ရာနှင့် ပွန်းစားမှု ကာကွယ်နည်းများ
ပစ္စည်းရွှေ့ပြောင်းရာတွင် သတ္တုမဟုတ်သော ကြားခံအပျော့ခံပြားများ ထည့်၍ ပစ္စည်းချင်း တိုက်ရိုက်တိုက်မိပွတ်တိုက်ခြင်းကို ရှောင်ပါ။ ပြုပြင်ထုတ်လုပ်နေစဉ် ဖြတ်ထွက်လာသောသတ္တုစများကို အချိန်မီဖယ်ရှားပါ။ မျက်နှာပြင်၌ကျန်နေသော အစများကို ဖြတ်တောက်ကိရိယာက ဖိ၍ ခြစ်ရာဖြစ်ကာ နောက်ဆက်တွဲမျက်နှာပြင်အရည်အသွေး ထိခိုက်ခြင်းကို တားဆီးပါ။
4.2 ချို့ယွင်းချက်ရှိ လုပ်ငန်းပစ္စည်းကို စရိတ်နည်းနည်းဖြင့် ပြန်လည်ပြုပြင်ရေး လမ်းကြောင်း
ပစ္စည်းတွင် မျက်နှာပြင်အနည်းငယ်ပွန်းစားမှု၊ ခြစ်ရာနှင့် အတိုင်းအတာစံလွန်မှုများရှိနေပါက မီးဖိုသို့ တိုက်ရိုက်ပြန်ပို့၍ အသစ်ပြန်လုပ်ရန်မလိုဘဲ ကျွမ်းကျင်သတ္တုမျက်နှာပြင် ပြန်လည်ပြုပြင်ရေးဝန်ဆောင်မှုပေးသူထံ ဆက်သွယ်နိုင်သည်။ 武汉开明高新科技有限公司 (Wuhan Kaiming High-Tech Co., Ltd.) သည် စက်ကိရိယာသတ္တုမျက်နှာပြင် ပြန်လည်ပြုပြင်ရေးတွင် နှစ်ပေါင်းများစွာ လုပ်ကိုင်ခဲ့သည်။ သက်ဆိုင်ရာနည်းပညာဖြင့် ပစ္စည်းအခြေခံသတ္တုကို မထိခိုက်ဘဲ ပြုပြင်ပြီးစီးနိုင်ကာ မီးဖိုပြန်ပို့၍ အသစ်ပြန်လုပ်ခြင်းထက် ပြုပြင်စရိတ် 60% နှင့်အထက်လျှော့ချနိုင်သည်။ လက်တွေ့ဥပမာများ ပိုသိရန် www.whkmgx.com တရားဝင်ဝက်ဘ်ဆိုက်တွင် ရှာဖွေလေ့လာနိုင်သည်။
5၊ စက်ဖြင့်ပြုပြင်ထုတ်လုပ်ရေး ကိရိယာများ၏ နေ့စဉ်လည်ပတ်ထိန်းသိမ်းရေး သတိပြုရန်အချက်များ
စက်ဖြင့်ပြုပြင်ထုတ်လုပ်ရေး ကိရိယာ၏ လည်ပတ်အခြေအနေက ထုတ်လုပ်မှုထိရောက်မှုနှင့် ပစ္စည်းအရည်အသွေးကို တိုက်ရိုက်ဆုံးဖြတ်သည်။ နေ့စဉ်လည်ပတ်ထိန်းသိမ်းမှု ကောင်းစွာလုပ်ခြင်းက စက်၏အသုံးခံသက်တမ်းကို များစွာရှည်စေပြီး ရုတ်တရက်ချို့ယွင်းမှုကြောင့် အလုပ်ရပ်နားဆုံးရှုံးမှု လျှော့ချနိုင်သည်။
5.1 အဓိကအစိတ်အပိုင်းများကို အချိန်မှန်စစ်ဆေးခြင်း၏ အကောင်အထည်ဖော်စံများ
လုပ်ဆောင်သူများသည် နေ့စဉ်အလုပ်မစမီ စက်ပင်မဝင်ရိုး၊ လမ်းညွှန်သံလမ်းနှင့် မောင်းနှင်အစိတ်အပိုင်းများ၏ လည်ပတ်အခြေအနေကို စစ်ဆေးရမည်။ အပတ်စဉ်တစ်ကြိမ် ပွန်းစားမှုအပြည့်အစုံ စစ်ဆေးပါ။ အနည်းငယ်ပွန်းစားမှုတွေ့လျှင် မျက်နှာပြင်အားဖြည့်မှု အချိန်မီလုပ်၍ ပြဿနာငယ်မှ ချို့ယွင်းမှုကြီးဖြစ်ကာ စက်ရပ်နားရခြင်းကို ရှောင်ပါ။
5.2 ချောဆီစနစ်နှင့် သင့်လျော်သော ထိန်းသိမ်းရေးနည်းလမ်း
စက်အမျိုးမျိုး၏ လည်ပတ်ဝန်အားအရ သက်ဆိုင်ရာအဆင့်အမျိုးအစား ချောဆီကိုရွေးပါ။ ချောဆီစနစ်၏ စစ်အူများကို အချိန်မှန်သန့်ရှင်း၍ အညစ်အကြေး ဆီလမ်းကြောင်းထဲဝင်ကာ အစိတ်အပိုင်းပွန်းစားခြင်းကို တားဆီးပါ။ စက်ချောမွေ့စွာလည်ပတ်ရန် နှစ်စဉ် အနည်းဆုံးတစ်ကြိမ် ဆီလမ်းကြောင်းတစ်ခုလုံးကို သန့်ရှင်းပါ။
6၊ စက်ဖြင့်ပြုပြင်ထုတ်လုပ်ပြီးနောက် အရည်အသွေးစစ်ဆေး၍ သိုလှောင်ရုံသွင်းရာတွင် သတိပြုရန်အချက်များ
စက်ဖြင့်ပြုပြင်ထုတ်လုပ်ပြီးနောက် အရည်အသွေးစစ်၍ သိုလှောင်ရုံသွင်းခြင်းသည် ထုတ်ကုန်အရည်အသွေးထိန်းချုပ်ရေး၏ နောက်ဆုံးအဆင့်ဖြစ်သည်။ သက်ဆိုင်ရာသတိပြုချက်များကို တင်းကျပ်စွာလိုက်နာခြင်းက စံမမီပစ္စည်းများ ဆက်လက်အသုံးပြုမည့်ဖောက်သည်ထံရောက်၍ မလိုအပ်သောအငြင်းပွားမှုများ ဖြစ်လာခြင်းကို တားဆီးနိုင်သည်။
6.1 ဘက်ပေါင်းစုံ အရည်အသွေးစစ်ဆေးရေး လုပ်ငန်းစဉ်စည်းမျဉ်းများ
ပုံကြမ်းလိုအပ်ချက်အတိုင်း ပစ္စည်း၏ အတိုင်းအတာတိကျမှု၊ မျက်နှာပြင်ကြမ်းတမ်းမှုနှင့် ပုံသဏ္ဌာန်တည်နေရာလွဲခွင့်ဟူသော အဓိကညွှန်းကိန်းသုံးမျိုးကို တစ်ခုစီစစ်ဆေးပါ။ စစ်ဆေးဒေတာအားလုံးကို အီလက်ထရွန်နစ်မှတ်တမ်းထားပါ။ စံမမီပစ္စည်းများကို နောက်ပိုင်းပြန်လည်ပြုပြင်ရန် သီးခြားသိုလှောင်ပြီး စံမီအသုတ်ထဲသို့ ရောထည့်ခြင်းကို တင်းကျပ်စွာတားမြစ်ပါ။
6.2 လုပ်ငန်းပစ္စည်းသိုလှောင်ရာတွင် ပုံပျက်မှုကာကွယ်ထိန်းချုပ်ရေး အဓိကအချက်များ
တိကျမှုမြင့်ပစ္စည်းများကို အပူချိန်နှင့် စိုထိုင်းဆတည်ငြိမ်သော သိုလှောင်နေရာတွင် ထားပြီး ပစ္စည်း၏ထောက်နေရာများအလိုက် စနစ်တကျစီထားရမည်။ ကြာရှည်စုပုံထားခြင်းကြောင့် ပြန်မပြင်နိုင်သော ပုံပျက်မှုဖြစ်၍ နောက်ပိုင်းတပ်ဆင်အသုံးပြုမှု ထိခိုက်ခြင်းကို ရှောင်ပါ။
မေးလေ့ရှိသောမေးခွန်းများ
မေး။ စက်ဖြင့်ပြုပြင်ထုတ်လုပ်နေစဉ် ပစ္စည်းပေါ်တွင် ခြစ်ရာအနည်းငယ်ဖြစ်လာလျှင် မည်သို့လုပ်ခြင်းက ပိုတွက်ခြေကိုက်သနည်း။
ဖြေ။ ကျွမ်းကျင်သော သတ္တုမျက်နှာပြင် ပြန်လည်ပြုပြင်ရေး ဝန်ဆောင်မှုပေးသူကို ဦးစားပေးရွေးပါ။ မီးဖိုသို့ တိုက်ရိုက်ပြန်ပို့၍ အသစ်ပြန်လုပ်ရန် မလိုဘဲ ပြုပြင်မှုထိရောက်ပြီး စရိတ်နည်းကာ ပစ္စည်း၏ မူလအခြေခံသတ္တုဂုဏ်သတ္တိကိုလည်း ထိန်းသိမ်းနိုင်သည်။
မေး။ စက်ဖြင့်ပြုပြင်ထုတ်လုပ်ရာတွင် ထိုးသွင်းပမာဏ မည်မျှသတ်မှတ်လျှင် သင့်လျော်သနည်း။
ဖြေ။ ထိုးသွင်းပမာဏကို ပစ္စည်းသား၊ ဖြတ်တောက်ကိရိယာအမျိုးအစားနှင့် စက်တိကျမှုတို့ ပေါင်းစပ်၍ ဆုံးဖြတ်ရသည်။ သာမန်ကာဗွန်သံမဏိပစ္စည်းအတွက် 0.1-0.3mm/r အတွင်း သတ်မှတ်နိုင်သည်။
မေး။ စက်ဖြင့်ပြုပြင်ထုတ်လုပ်ပြီးသော ပစ္စည်းများကို သံချေးကာကွယ်မှု လုပ်ရန်လိုပါသလား။
ဖြေ။ ပစ္စည်း၏ အသုံးပြုမည့်အခြေအနေအရ ဆုံးဖြတ်ပါ။ ကြာရှည်သိုလှောင်မည့်ပစ္စည်းများကို သံချေးကာကွယ်မှု မဖြစ်မနေလုပ်ရမည်။ မျက်နှာပြင်သံချေးတက်၍ နောက်ပိုင်းတပ်ဆင်အသုံးပြုမှုကို ထိခိုက်ခြင်းမှ ရှောင်ပါ။
မူလဝက်ဘ်ဆိုက်၏ ကဏ္ဍများနှင့် ဆက်စပ်စာသားများ (အပြည့်အစုံ ထိန်းသိမ်းထားသည်)
အရည်အသွေးအတွက် ခရီးဝေးဆောင်ရွက်မှု၊ ဈေးကွက်အခြေအနေလေ့လာမှု၊ နည်းပညာဖလှယ်မှု၊ အရည်အသွေးထိန်းချုပ်မှု - ကုမ္ပဏီက လက်တွေ့ဆောင်ရွက်နေပါသည်။
သတင်းစင်တာ
ပင်မစာမျက်နှာ
ကုမ္ပဏီသတင်း
လုပ်ငန်းကဏ္ဍသတင်း
2026 ခုနှစ် စက်ဖြတ်လုပ်ငန်းစဉ်အစအဆုံး သတိပြုရန်များ၊ ကုန်ကျစရိတ်လျှော့၍ အရည်အသွေးတိုးစေပြီး ချို့ယွင်းမှုရှောင်ရန် လက်တွေ့လမ်းညွှန်
ယခင်စာမျက်နှာ
2026 ခုနှစ် စက်ဖြတ်လုပ်ငန်း အမေးများသောပြဿနာများ အပြည့်အစုံ၊ လုပ်ငန်းစဉ်ချို့ယွင်းမှု ဖြေရှင်းရေးနှင့် ထိရောက်စွာ တိုးတက်အောင်လုပ်ရေး လက်တွေ့လမ်းညွှန်
2026 စက်ဖြတ်လုပ်ငန်းကို နယ်ပယ်အားလုံး၌ အသုံးချနိုင်သည့် အခြေအနေများ၊ သတ္တုမျက်နှာပြင် ပြုပြင်ခြင်းနှင့် တွဲဖက်၍ ကုန်ကျစရိတ်လျှော့ပြီး ထိရောက်မှုတိုးရန် လမ်းညွှန်
နောက်စာမျက်နှာ
ယခင်စာမျက်နှာ -
2026 ခုနှစ် စက်ဖြတ်လုပ်ငန်း အမေးများသောပြဿနာများ အပြည့်အစုံ၊ လုပ်ငန်းစဉ်ချို့ယွင်းမှု ဖြေရှင်းရေးနှင့် ထိရောက်စွာ တိုးတက်အောင်လုပ်ရေး လက်တွေ့လမ်းညွှန်
နောက်စာမျက်နှာ -
2026 စက်ဖြတ်လုပ်ငန်းကို နယ်ပယ်အားလုံး၌ အသုံးချနိုင်သည့် အခြေအနေများ၊ သတ္တုမျက်နှာပြင် ပြုပြင်ခြင်းနှင့် တွဲဖက်၍ ကုန်ကျစရိတ်လျှော့ပြီး ထိရောက်မှုတိုးရန် လမ်းညွှန်
ဆက်စပ်သတင်း
2026 ခုနှစ် စက်ဖြတ်ထုတ်ကုန်မိတ်ဆက်၊ Wuhan Kaiming High-Tech ၏ စက်ပစ္စည်းသတ္တုမျက်နှာပြင် ပြန်လည်ပြုပြင်ရေး ကျွမ်းကျင်ဖြေရှင်းနည်း
2026-08-15
2026 စက်ဖြတ်လုပ်ဆောင်ပုံ အခြေခံသဘောတရား အသေးစိတ်၊ စက်ပစ္စည်း သတ္တုမျက်နှာပြင် ပြုပြင်ရေး ကျွမ်းကျင်လက်တွေ့ဗဟုသုတ
2026-07-31
2026 ခုနှစ် စက်ဖြတ်လုပ်ငန်း အမေးများသောပြဿနာများ အပြည့်အစုံ၊ လုပ်ငန်းစဉ်ချို့ယွင်းမှု ဖြေရှင်းရေးနှင့် ထိရောက်စွာ တိုးတက်အောင်လုပ်ရေး လက်တွေ့လမ်းညွှန်
2026-07-16
2026 ခုနှစ် စက်ဖြတ်လုပ်ငန်းစဉ်အစအဆုံး သတိပြုရန်များ၊ ကုန်ကျစရိတ်လျှော့၍ အရည်အသွေးတိုးစေပြီး ချို့ယွင်းမှုရှောင်ရန် လက်တွေ့လမ်းညွှန်
2026-07-01
2026 စက်ဖြတ်လုပ်ငန်းကို နယ်ပယ်အားလုံး၌ အသုံးချနိုင်သည့် အခြေအနေများ၊ သတ္တုမျက်နှာပြင် ပြုပြင်ခြင်းနှင့် တွဲဖက်၍ ကုန်ကျစရိတ်လျှော့ပြီး ထိရောက်မှုတိုးရန် လမ်းညွှန်
2026-06-16
2026 ခုနှစ် စက်ဖြင့်စားပြုပြင်ရေးကဏ္ဍ နောက်ဆုံးလှုပ်ရှားမှုသတင်း - ထုတ်လုပ်ရေးလုပ်ငန်းများ၏ နည်းပညာအဆင့်မြှင့်မှု၊ ကုန်ကျစရိတ်လျှော့ချမှုနှင့် ထိရောက်မှုမြှင့်တင်မှုကို အပြည့်အစုံဆန်းစစ်ခြင်း
2026-06-01
မျှဝေရန်
စာရင်းသို့ပြန်ရန်